

Автор: Вейбо
Дата: Oct 12, 2026
Направляющая пресс-формы: выбор, выравнивание и износ при литье под давлением
330-тонная машина для литья под давлением в течение трех часов обрабатывала полипропиленовые контейнеры диаметром 2,5 мм с заусенцем на одном углу детали. Оператор дважды увеличил усилие зажима. Технолог поменял стопорное кольцо. Техническое обслуживание поставило «винт и ствол» на первое место в списке запасных частей. Фактические измерения оказались иными: отклонение параллельности между движущейся и неподвижной плитами формы в положении зажима составило 0,14 мм. При таком тоннаже линия разъема формы обычно должна находиться в пределах 0,05 мм.
Подобный ошибочный диагноз является обычным явлением на формовочном полу, и именно здесь значительная часть бюджета на техническое обслуживание тратится в неправильном направлении.
Пресс-форма — это не простая стальная пластина. Это опорная поверхность в размерной цепочке. Усилие зажима от рычага или гидроцилиндра передается через него в форму, а блок пластикации подает расплав в полость, которую позиционирует плита. Любое отклонение от эталонной поверхности проявляется сразу в двух местах: засвет на линии разъема и износ узла впрыска.
Плита формы устанавливает исходную точку. Как только он отклоняется, изнашивается или теряет параллельность, никакой винт, цилиндр или настройка процесса в дальнейшем не смогут исправить эту ошибку.
Что на самом деле контролирует пресс-форма в формовочной камере
Каждая формовочная машина имеет две плиты. Неподвижная плита прикреплена болтами к неподвижной раме напротив узла впрыска. Подвижная плита перемещается по тягам с помощью рычага или гидравлического зажима. Оба связаны друг с другом расстоянием между тягами, и оба связаны с инжекторным блоком не чем иным, как общим основанием и общим набором допусков.
Табличка удерживает под контролем пять вещей одновременно:
- Параллельность в положении зажима означает расстояние между двумя разделяющими поверхностями после приложения силы зажима.
- Плоскостность монтажной поверхности формы, которая определяет, будет ли основание формы сидеть ровно или качаться.
- Толщина и допуск на толщину, поскольку они определяют высоту закрытия формы, которую может принять машина.
- Состояние материала и термообработки. К распространенным литым и кованым маркам плит формовочных машин относятся отливки классов S45C, S50C и ZG270-500.
- Отверстие поперечной балки и зазор отверстия эжектора, который контролирует, насколько далеко может сместиться форма под нагрузкой.
Последние два пункта покупатели недооценивают больше всего. Плита, которая измеряет идеально ровную холодную форму, все равно может отклоняться, когда усилие зажима достигает 80 процентов и сверху добавляется тепловое расширение формы. На машинах весом менее 250 тонн мастерская обычно устанавливает параллельность в пределах от 0,02 мм до 0,05 мм на 100 мм, и это измерение необходимо проводить в положении зажима, а не в открытом положении.
Есть и вторая, менее очевидная работа. Пластина также является радиатором. Температура формы проникает в нее через основание формы, а на плите с неровными ребрами или неравномерной секцией стенки за годы эксплуатации образуются локальные горячие и холодные зоны. В этих зонах появляется первая измеримая деформация.
Параллельность следует измерять, когда машина зажата, а не открыта. Холодное, открытое измерение — удобное число, которое мало что вам скажет.
Почему состояние пресс-формы проявляется в конце впрыска
Как только параллелизм начинает смещаться, последствия становятся механическими и предсказуемыми. Цепочка выглядит примерно так:
- Усилие зажима распределяется по линии разъема неравномерно, и один угол формы несет большую нагрузку, чем другие.
- Оператор видит вспышку и увеличивает силу зажима, чтобы закрыть ее.
- Более высокая сила зажима толкает плиту дальше в форму, что усиливает отклонение, которое изначально вызвало заусенец.
- Вентиляция формы открывается неравномерно, поэтому противодавление в полости колеблется от выстрела к выстрелу.
- Пластифицирующая нестабильность вынуждает оператора регулировать скорость шнека и противодавление для компенсации.
- Шнек и цилиндр теперь принимают на себя нагрузку, соответствующую допуску плиты.
Вот почему продолжает повторяться фраза «мы поменяли винт и все было нормально три недели». Проблема была не в винте. Он использовался для компенсации валика, который уже вышел за пределы допустимого диапазона. За несколько тысяч циклов эта компенсация проявляется в ускоренном износе задней поверхности, повышении нестабильности температуры расплава и, в конечном итоге, в преждевременном выходе из строя стопорного кольца, поскольку оно работает против движущейся цели.
Обратный диагноз не менее полезен. Если установлен новый винт и новый ствол, а засветка все еще появляется, измерьте параллельность, прежде чем прикасаться к чему-либо еще. Эта проверка стоит около двадцати минут и не требует демонтажа. Это должно быть до заказа запчастей, а не после него.
Если новый винт и ствол не исправят вспышку, проблема никогда не была в инжекторном блоке. Сначала измерьте плиту формы.
Параллельность плит пресс-формы и износ винтов: практическое сравнение
В приведенной ниже таблице сопоставлено отклонение параллельности, измеренное на заводе, с симптомами, которые появляются первыми, и с тем, что происходит на стороне впрыска. Цифры описывают машину класса 250 тонн и являются типичными значениями, а не опубликованными стандартами, поэтому их следует читать рядом с собственным чертежом машины.
| Отклонение зажима | Первый видимый симптом | Эффект домино на стороне впрыска | Предлагаемое действие |
|---|---|---|---|
| В пределах 0,05 мм | Нет | Нет | Обычное профилактическое обслуживание |
| от 0,05 до 0,08 мм | Обшивка на одном углу формы | Увеличивается усилие зажима, увеличивается противодавление, увеличивается нагрузка на винт. | Повторно измерьте и выровняйте стол. |
| от 0,08 до 0,15 мм | Неравномерный износ направляющего пальца, дрейф времени цикла | Пластифицирующая нестабильность, более быстрый износ шнека и цилиндра. | Обработайте или замените валик, проверьте винт. |
| от 0,15 до 0,25 мм | Разрушение линии разъема, повреждение основания формы | Контрольное кольцо выходит из строя до того, как винт сможет компенсировать это. | Остановка производства, полное обследование центровки |
| Выше 0,25 мм | Повреждение плесени, риск безопасности | Боковая загрузка на шнек, насечка канала ствола | Капитальный ремонт машины |
Две вещи в этой таблице заслуживают особого внимания. Во-первых, при переходе со второго ряда на третий стоимость растет быстрее всего. Валик, отступивший на 0,06 мм, часто можно вернуть обратно с помощью повторного прохода по выравниванию. Валик, толщина которого достигла 0,12 мм, обычно требует механической обработки, и после обработки монтажной поверхности вы также меняете высоту закрытия, которую может принять станок.
Во-вторых, выигрыш в канале ствола в пятом ряду не дает о себе знать. Позже это проявляется в виде винта, который больше не выдерживает постоянный вес дроби, и к тому времени стоимость замены покрывает как винт, так и ствол, а не только одну деталь.
Самое дорогое решение по техническому обслуживанию формовочной машины обычно принимается в диапазоне от 0,08 мм до 0,15 мм, когда валик еще можно отремонтировать, а инжекционный узел еще исправен.
Совместный поиск деталей пресс-формы и блока впрыска
Когда формовочная машина проходит ремонт, работу плит и блока впрыска следует планировать как одну работу, а не две. У них есть общая цепочка допусков, и плита, которая подвергается повторной обработке до новой закрытой высоты, сместит положение формы относительно сопла, что, в свою очередь, изменит способ установки шнека и цилиндра.
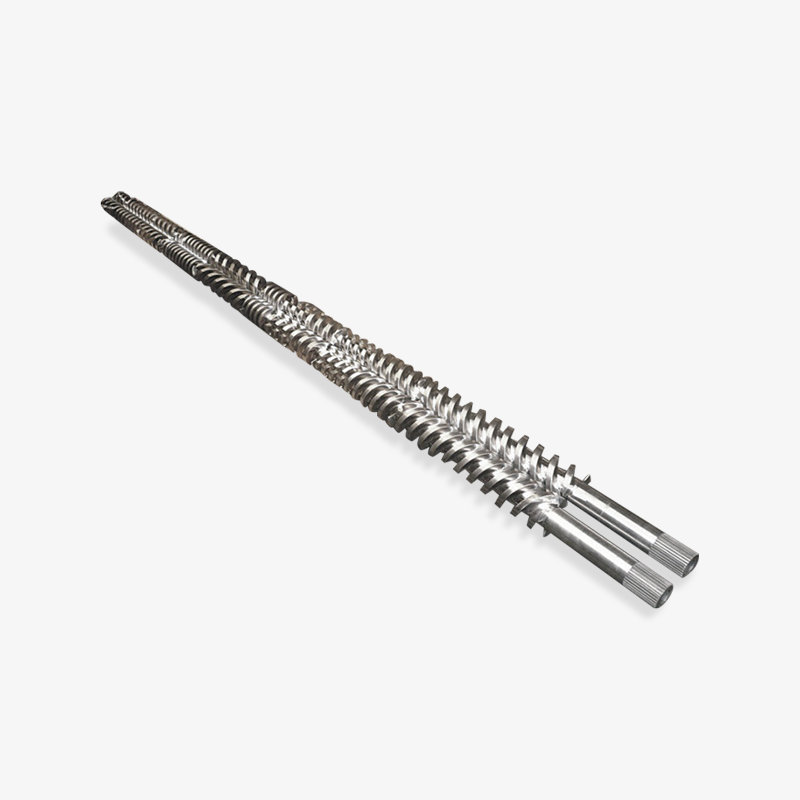
Компания Zhoushan Microwave Screw Machinery Co., Ltd. производит винты, бочки и сопутствующие пластиковые детали машин из провинции Чжэцзян с 1990 года, поставляя пластиковые машины производителям, а не конечным потребителям. Его цеха занимают площадь более 10 000 квадратных метров, а продукция поставляется в США, Германию, Дубай, Вьетнам и Таиланд. В проектах реконструкции шнек и линия цилиндра литьевой машины закрывают пластифицирующую сторону цепи допусков, на другом конце которой находится валик.
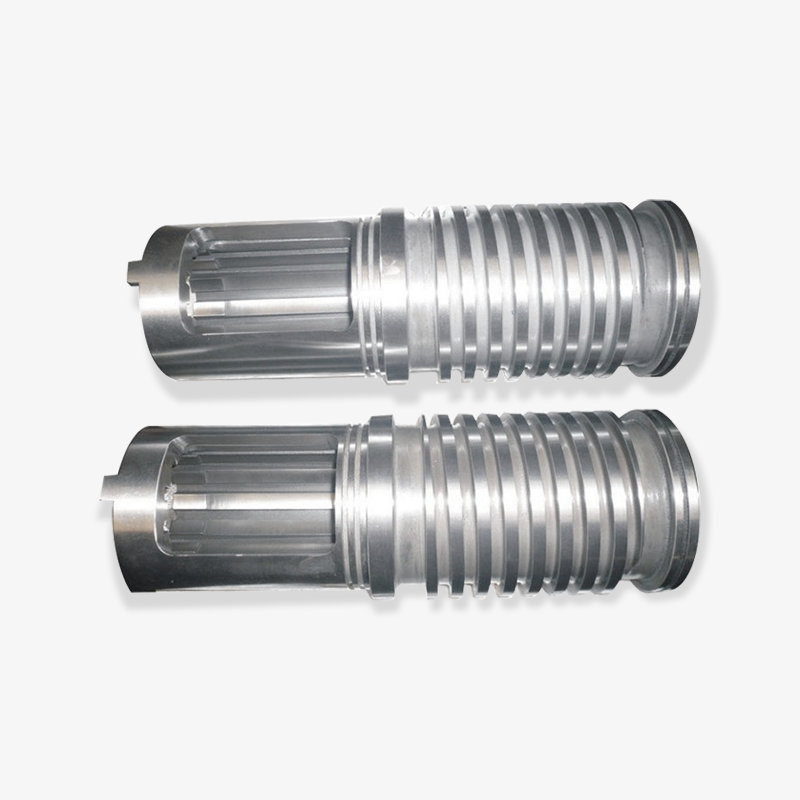
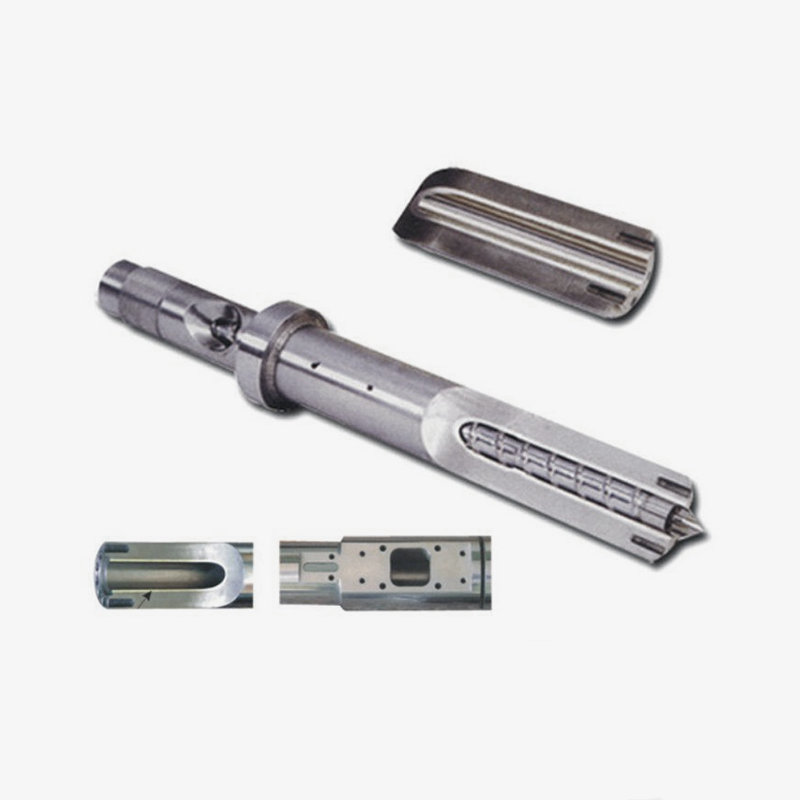
 Винтовой цилиндр литьевой машины Шнек является ядром системы пластификации, а пластиковое сырье разрезается, сжимается, смешивается и транспортируется посредством вращательного движения. Дизайн... Просмотреть продукт →
При заказе обоих вместе важно то, что поставщик может предоставить цену по чертежу машины, а не по типовому размеру. Диаметр винта, соотношение L/D, класс гильзы цилиндра, тип стопорного кольца и поверхность фланца сопла — все это должно соответствовать высоте закрытия валика, которую вы получите в конечном итоге. Если плита подвергается повторной обработке, положение контакта сопла смещается, и цилиндр, заказанный до фиксации этого номера, может не подойти.
Это одна из причин, по которой проекты реконструкции работают лучше, когда сначала выполняется обследование плиты, а заказ на инжекторный узел размещается по окончательным размерам. Это также объясняет, почему графики восстановления так часто сбиваются: работа валков и порядок бочек выполняются параллельно, и второе молча зависит от первого.
Сначала осмотрите валик, затем закажите цилиндр по высоте окончательного закрытия. При одновременном заказе обоих графики восстановления срываются.
Детали спецификации, которые вызывают большую часть возвратов
Марка гильзы ствола — это единственная переменная, которая больше всего влияет на интервал замены в узле впрыска. В приведенной ниже таблице сравниваются три распространенные конфигурации гильз на одной и той же машине, работающей с ненаполненным полипропиленом, с использованием относительного индекса срока службы, при котором для стандартного азотированного ствола установлено значение 100.
Относительный показатель срока службы в зависимости от конфигурации гильзы ствола (азотирование = 100)
Ориентировочные цифры для ненаполненного ПП на среднетоннажной машине. Фактический срок службы зависит от температуры расплава, скорости шнека и содержания абразивного наполнителя.
Биметаллическая конструкция — это конфигурация, на которую в конечном итоге опирается большинство проектов по реконструкции, и причина не только в устойчивости к истиранию. Биметаллический ствол сохраняет больший размер канала ствола, что обеспечивает стабильный зазор между винтом и стволом в течение длительного срока службы. Именно эта стабильность на самом деле защищает повторяемость веса дроби, и именно за это качество действительно платят большинство покупателей, даже если они думают, что платят за твердость.
Обратите внимание, что третья полоска не является автоматически правильным ответом. На ненаполненной товарной смоле при умеренной скорости шнека первая конфигурация часто окупается быстрее, а дополнительная стоимость футеровки дает преимущество, которое никогда не будет использовано. Решение должно учитывать содержание наполнителя, температуру расплава и продолжительность работы машины между запланированными остановками.
Покупатели попадают в ловушку в спаривании. Биметаллический ствол, оснащенный стандартным азотированным винтом, переносит износ на винт, а изношенный винт в твердом стволе задирает гильзу изнутри. Конфигурации — это согласованный набор, а не меню, в котором каждую позицию можно оптимизировать независимо.
Твердый ствол в паре с мягким винтом не продлевает жизнь, а переносит износ. Сопоставьте класс вкладыша и винта как одно решение.
Как оценить поставщика пресс-форм и бочек в Китае
Приобретать как корпус машины, так и детали узла впрыска у одного поставщика удобно, но удобство — не повод пропускать вопросы. Цена сама по себе является здесь плохим фильтром, потому что два предложения, которые выглядят одинаково, могут отличаться по сроку службы в три раза, а разница кроется в марке материала и контроле обработки, а не в коммерческих условиях.
Полезные вопросы, которые следует задать производителю или поставщику перед размещением заказа:
- Марка гильзы указана в обозначении материала или описывается только как «биметаллическая»?
- Ствол оттачивается и обрабатывается собственными силами или отделка передается субподрядчику?
- Может ли поставщик подтвердить рабочий зазор между конкретным винтом и указанным цилиндром?
- Организован ли ассортимент продукции по типу конструкции — одновинтовой, конический сдвоенный, параллельный сдвоенный, планетарный — так, чтобы правильную геометрию можно было выбрать, а не угадывать?
- Обрабатывает ли поставщик как сторону восстановления, так и сторону новой сборки, и делает ли он в любом случае цитату по чертежу машины?
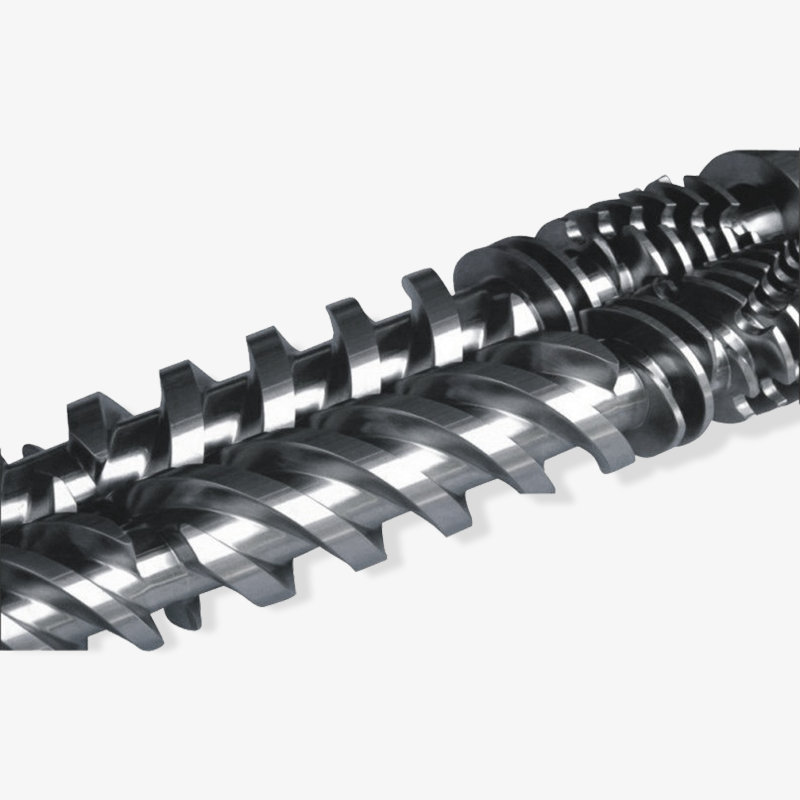
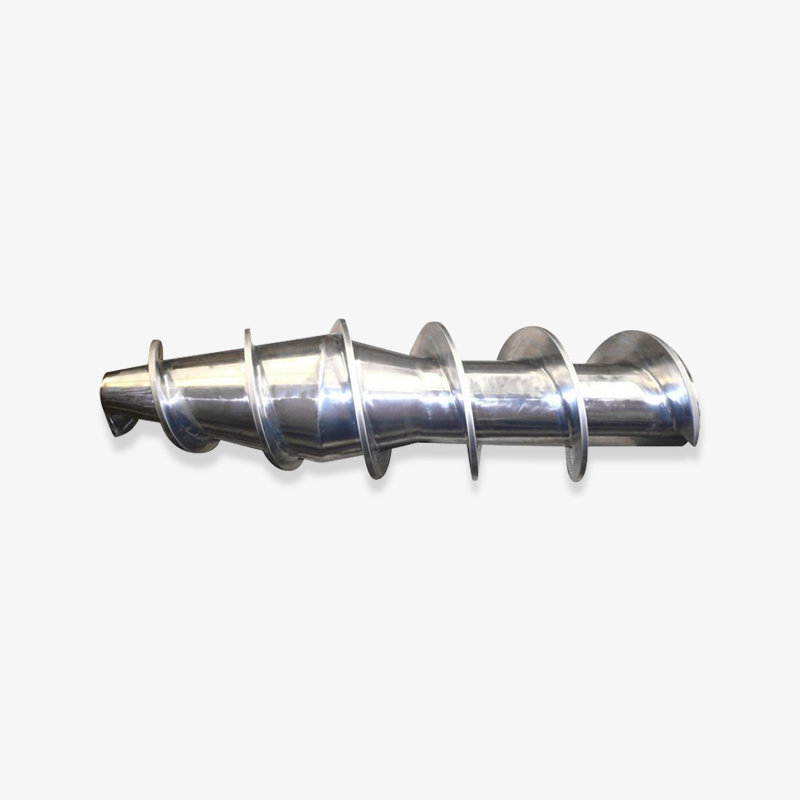
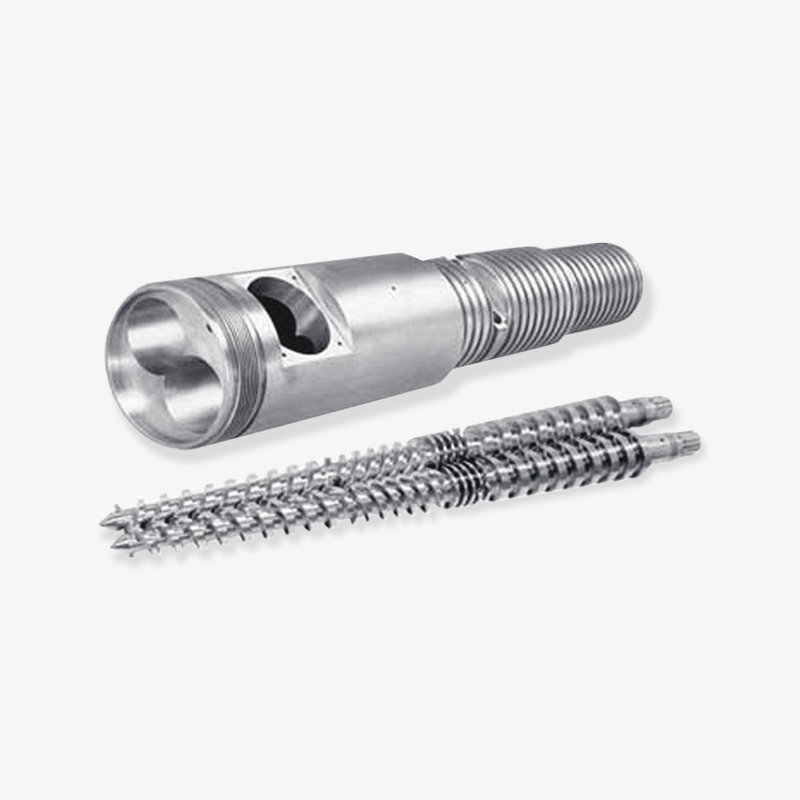
Компания Zhoushan Microwave Screw Machinery производит одношнековые, конические двухшнековые, параллельные двухшнековые и планетарные шнековые шнеки, а также шнековые цилиндры для литьевых машин, биметаллические шнеки и комплекты цилиндров, шнеки для резиновых экструдеров и шнековые цилиндры для экструзии вспененного полиэтилена. Производитель с таким разбросом геометрий обычно имеет прямые ответы по классам посадки и гильз, потому что все они используют один и тот же инструмент и одну и ту же дисциплину термообработки.
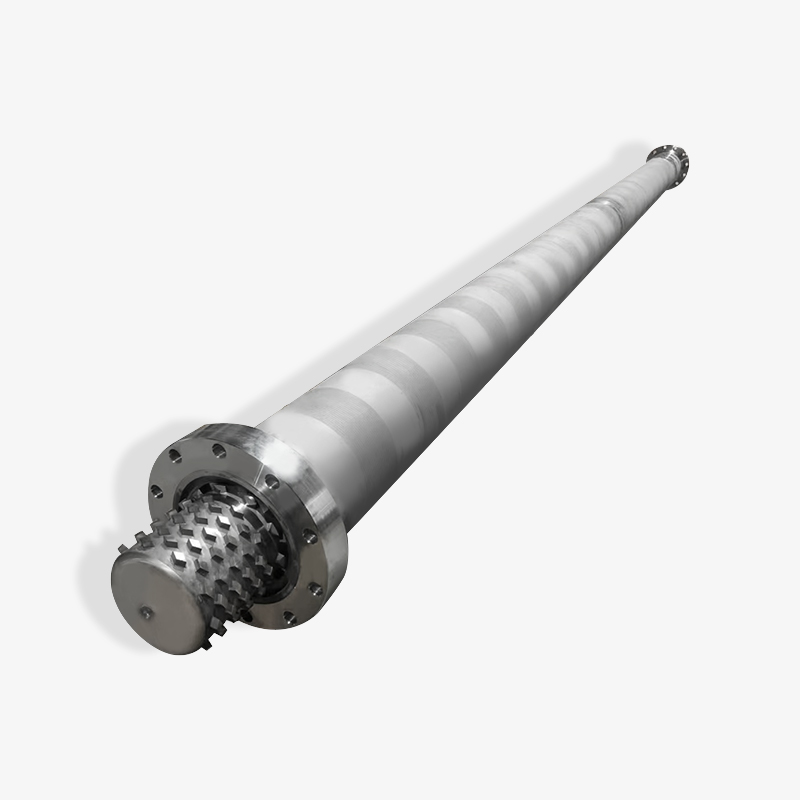
 Биметаллический винт Биметаллический винт is a high-performance extruder accessories, which are widely used in various injection molding machinery, extrusion machinery, bakelite machinery and ... Просмотреть продукт →
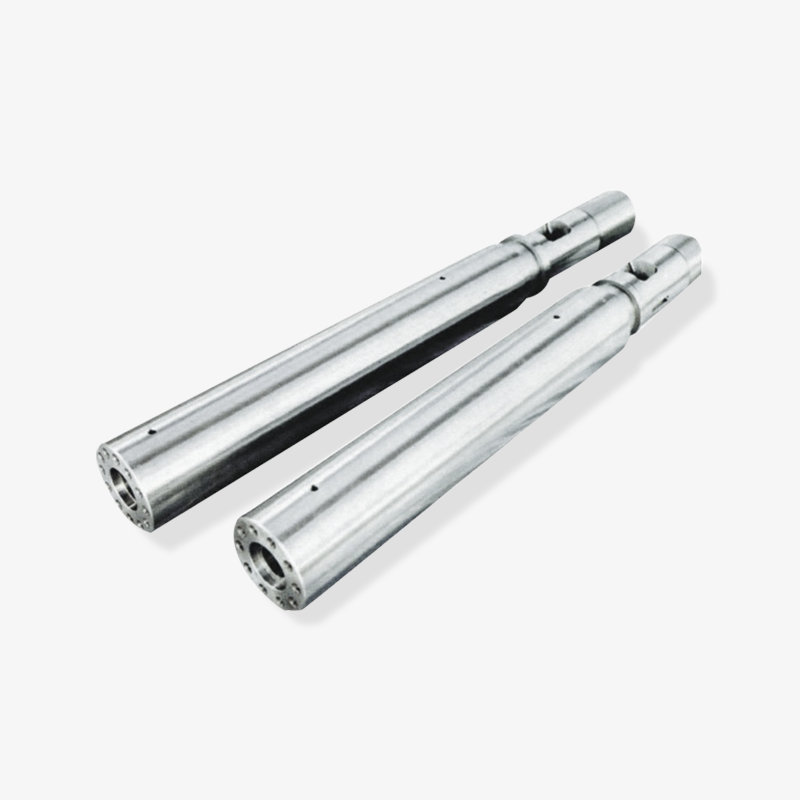
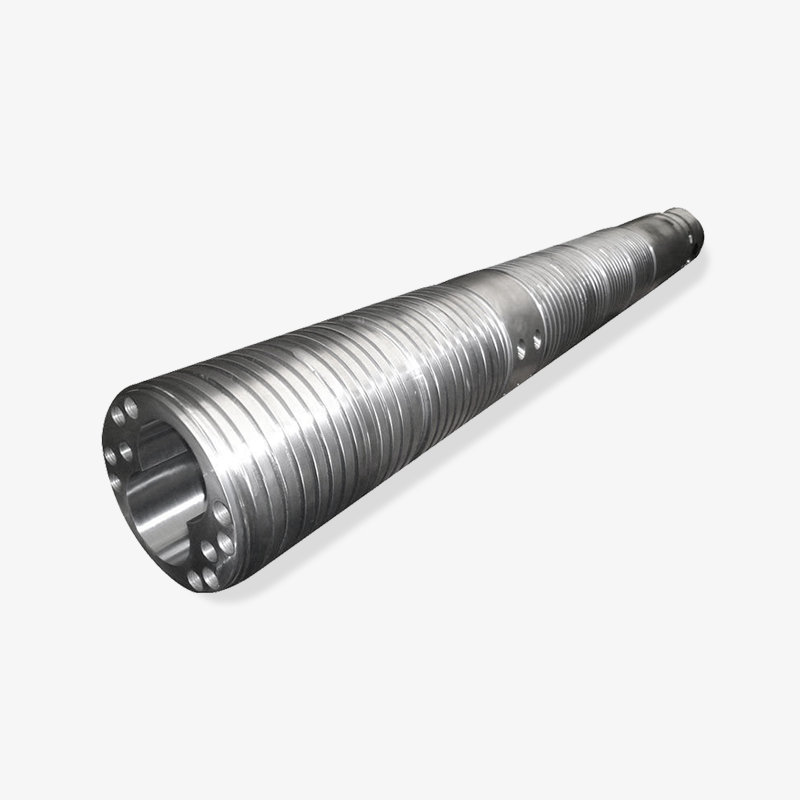
 Биметаллический ствол Биметаллический ствол are widely used in many fields such as automobile manufacturing, home appliance production, packaging materials, medical devices, electronic communic... Просмотреть продукт →
Для оптовиков и торговых компаний, занимающихся перепродажей на рынках формования, полезно различать поставщика, который может соблюдать допуск к повторным заказам, и поставщика, который может выполнить его только один раз. Комбинации биметаллического винта и цилиндра являются хорошим примером для испытаний, поскольку сплав наносится в контролируемых условиях, и процесс трудно подделать. Запросите спецификацию материала в заказе на образец, а затем убедитесь, что та же спецификация указана в производственном заказе. Если они не совпадают, проблема не в поставщике, а в управлении процессом.
Запросите спецификацию материала в заказе на образец, а затем подтвердите ту же спецификацию в производственном заказе. Это единственное сравнение отличает производителя от торгового посредника.
Методы технического обслуживания, обеспечивающие соответствие допусков на плиту и винты
Большинство проблем с выравниванием, описанных в предыдущих разделах, легко предотвратить и дорого устранить. Короткая, скучная процедура сохраняет целостность цепочки толерантности:
- Измеряйте параллельность в положении зажима по фиксированному графику, обычно каждый квартал на машине, работающей в три смены. Записывайте количество, а не просто успех или неудачу.
- Соблюдайте график смазки рулевой тяги. Сухие стяжки увеличивают нагрузку на движущуюся плиту и ускоряют отклонение, которое вы пытаетесь предотвратить.
- Регистрируйте обратное давление в течение первых 500 часов после замены шнека или цилиндра. Медленное увеличение зарегистрированного значения является самым ранним сигналом о перемещении контрольного кольца или валика.
- Перестаньте относиться к усилию зажима как к инструменту коррекции вспышки. Поднятие его для закрытия линии разъема — это самый распространенный способ заменить ремонтируемый валик.
- При замене винта и цилиндра измеряйте валик в том же окне обслуживания. Выполнение обоих одновременно стоит дешевле, чем выполнение их с интервалом в шесть месяцев.
Дисциплина измерений имеет большее значение, чем инструменты. На этот вопрос ответят циферблатный индикатор и набор щупов при условии, что показания будут сняты и записаны относительно базовой линии, когда машина была новой. Без базовой линии каждое прочтение неоднозначно, а неоднозначные прочтения имеют тенденцию разрешаться в пользу самого дешевого объяснения.
На стороне впрыска использование подходящего комплекта биметаллических шнеков и цилиндров снижает частоту разборок машины, что, в свою очередь, снижает частоту подвергания валика срочной повторной сборке. Эти две системы не являются независимыми, и календарь технического обслуживания не должен рассматривать их так, как если бы они были независимыми.
Запишите зафиксированное значение параллельности относительно базовой линии, когда машина была новой. Незаписанное измерение — это измерение, на которое вы не можете воздействовать.
Часто задаваемые вопросы о пресс-формах и узлах впрыска
Действительно ли состояние пресс-формы влияет на срок службы шнека и цилиндра?
Да, косвенно, но последовательно. Когда параллельность смещается, операторы реагируют увеличением силы зажима и регулировкой противодавления, чтобы сохранить качество детали. Эти регулировки увеличивают нагрузку, которую несет винт, и расширяют колебания от выстрела к выстрелу, которые должно выдерживать стопорное кольцо. Винт не является причиной износа, но он является следствием.
К какому допуску к параллелизму мне следует стремиться на моей машине?
На машинах весом менее 250 тонн разумным целевым показателем является рабочий диапазон от 0,02 мм до 0,05 мм на 100 мм в положении зажима. Более крупные машины обычно позволяют пропорционально больше. Значение имеет число, указанное на чертеже вашего станка, измеренное в зажатом, а не в открытом состоянии.
Должен ли я купить шнек и цилиндр и организовать работу с плитой у одного и того же поставщика?
Не обязательно тот же поставщик, но тот же разговор о толерантности. Положение контакта сопла зависит от конечной высоты закрытия после любой обработки плиты, поэтому порядок цилиндров должен следовать за обзором плиты, а не идти вдоль нее. Поставщик, который цитирует чертеж машины, может принять это изменение; тот, кто цитирует общий размер, не может.
Стоит ли биметаллический ствол дополнительных затрат на ненаполненную смолу?
Часто нет, по крайней мере, не только из-за истирания. В чем оно еще может окупиться, так это в стабильности канала ствола в течение длительного срока службы, что обеспечивает повторяемость веса выстрела. Если машина работает с ненаполненной товарной смолой на умеренных скоростях шнека и редко выходит из строя, стандартный азотированный цилиндр с хорошо подобранным шнеком может окупиться раньше.
Как определить, изношен ли валик или винт?
Сначала измерьте параллелизм, потому что это занимает двадцать минут и не требует демонтажа. Если параллельность находится в пределах допуска, а вес дроби все еще смещается, проблема на стороне впрыска, и следующим местом, на которое следует обратить внимание, является контрольное кольцо или зазор винта.
Что должен включать в себя первый заказ у китайского поставщика?
Как минимум: ссылка на чертеж машины, геометрия винта и соотношение L/D, класс гильзы цилиндра в зависимости от спецификации материала, тип стопорного кольца и требуемый рабочий зазор. Производитель, работающий с одинарной, двойной, конической и планетарной геометрией, обычно запрашивает их перед выставлением цены, что само по себе является полезным сигналом.
Сначала измерьте валик, затем инжекционный узел. Порядок диагностики имеет большее значение, чем точность любого измерения.
Связанное чтение
Еще две страницы этого сайта более подробно описывают инжекторный блок и более широкий ассортимент продукции.
Обе страницы соседствуют с приведенными выше материалами по выравниванию, и их стоит прочитать, прежде чем будет окончательно составлено предложение по восстановлению, поскольку описанные на них решения по допускам напрямую влияют на обсуждаемые здесь значения высоты закрытия и зазора.
Выбранный дисплей подшипника

 浙公网安备 33090202000520 号
