

Автор: Вейбо
Дата: Oct 05, 2026
Биметаллическая направляющая цилиндра для покупателей экструдеров и литьевых машин
Линия экструзии труб, на 40 процентов состоящая из переработанного ПВХ с наполнителем из карбоната кальция, уничтожила азотированный ствол из 38CrMoAlA менее чем за девять месяцев. Та же линия, перешедшая на биметаллический ствол, отлитый центробежным способом, с гильзой на основе никеля, проработала четыре года, прежде чем кто-либо догадался снова измерить диаметр ствола. Девять месяцев против четырех лет – вот полное экономическое обоснование биметаллического ствола, и именно поэтому детали спецификации имеют гораздо большее значение, чем этикетка на предложении.
Вывод первый: когда процесс проталкивает абразивные наполнители, стекловолокно или коррозионно-активные полимеры через шнек и цилиндр, биметаллический ствол обычно обходится дешевле в год производства, чем азотированный, хотя счет-фактура выше. То, что это справедливо, зависит от семейства сплавов гильзы, того, насколько прочно гильза прикреплена к стальной оболочке, толщины гильзы относительно канала ствола и соответствует ли геометрия ствола винту, уже работающему в машине.
В этом руководстве эти моменты рассматриваются с точки зрения производителя пластикового оборудования или переработчика, заменяющего изношенный ствол: что на самом деле представляет собой гильза, как различаются степени износа на практике, какая марка соответствует тому или иному полимеру, что принадлежит чертежу, как проверить производителя или поставщика биметаллического ствола и что проверять после прибытия ствола на погрузочную площадку.
Что на самом деле представляет собой биметаллический ствол и что делает гильза из сплава
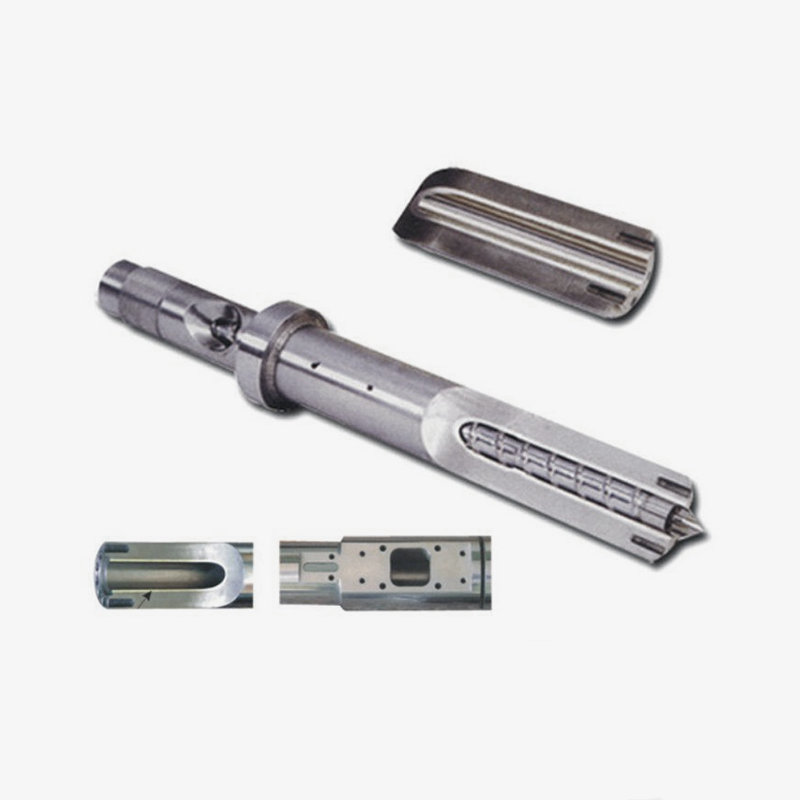
Биметаллический ствол представляет собой стальную трубку с приплавленной к внутренней части канала ствола гильзой из твердого сплава. Внешняя оболочка воспринимает давление, нагрузки на фланцы и нагревательные ленты. Вкладыш принимает на себя истирание, коррозию и большую часть трения, создаваемого вращающимся винтом.
Два материала, одна рабочая поверхность
В большинстве конструкций, отлитых центробежным способом, оболочка изготовлена из низкоуглеродистой или хромомолибденовой стали, а сплав гильзы разливается в виде расплава во время вращения оболочки. Центробежная сила прижимает сплав к стенке отверстия, и два материала металлургически соединяются при охлаждении. Также существуют способы термосплавления и горячего изостатического прессования, которые могут дать сопоставимые результаты при строгом контроле технологического окна. Что важно в готовой детали, так это то, что граница между гильзой и обечайкой представляет собой настоящее соединение, а не втулку, впрессованную в черновое отверстие.
Толщина футеровки обычно составляет от 1,5 мм до 3 мм на экструдерах обычных размеров, при этом более толстые футеровки используются на цилиндрах большого диаметра. Семейства сплавов, выпускаемые в обычном производстве:
- Сплавы на основе железа семейства Fe-Cr-B, используемые для большинства наполненных полиолефинов и обеспечивающие баланс износостойкости и стоимости.
- Сплавы на основе никеля семейства Ni-Cr-B-Si, выбранные для ПВХ и полимеров, выделяющих коррозийные побочные продукты.
- Сплавы на основе кобальта для защиты от коррозии и повышенных рабочих температур
- Вкладыши на основе никеля, армированные карбидом вольфрама, для стекловолокна, минеральных наполнителей и других абразивных материалов с высокими нагрузками.
Твердость объемной гильзы обычно находится в пределах от 55 HRC до 65 HRC в зависимости от марки. Это число легко ошибиться, поскольку твердость поверхности азотированного ствола может превышать эквивалент 65 HRC. Разница заключается в глубине. В результате газового азотирования образуется диффузионный слой размером примерно от 0,3 до 0,7 мм, и как только этот корпус изнашивается, материал под ним ведет себя как более мягкая основная сталь, и скорость износа резко возрастает. Биметаллический вкладыш изготовлен из твердого сплава по всей своей толщине, поэтому потеря нескольких десятых миллиметра диаметра отверстия все равно оставляет рабочую поверхность внутри износостойкого материала.
Почему глубина важнее твердости поверхности
Подумайте, где на самом деле выходит из строя ствол. Редко случается внезапный перелом. Постепенное изменение диаметра и округлости канала ствола приводит к увеличению зазора между витком винта и стенкой ствола. Это изменение снижает эффективность транспортировки, увеличивает колебания температуры расплава и в конечном итоге проявляется в отклонении размеров готового продукта. Тонкий закаленный корпус экономит время; толстый вкладыш из сплава покупает годы. В этом практическое различие между двумя типами конструкции, и именно поэтому при выборе цилиндра экструдера и литьевой машины наблюдается тенденция смещаться в сторону биметаллической конструкции, как только на сцену выходят наполнители или коррозийные составы.
| Материал отверстия | Типичная твердость | Устойчивость к истиранию | Коррозионная стойкость | Типичная посадка |
|---|---|---|---|---|
| Азотированная хромомолибденовая сталь | Высокая поверхностная твердость, толщина от 0,3 до 0,7 мм. | От низкого до умеренного | Низкий | Ненаполненный полиэтилен и полипропилен, чистый переизмельченный материал, экструзия общего назначения. |
| Биметаллический вкладыш на основе железа | HRC от 55 до 62 по толщине гильзы | От умеренного до высокого | Умеренный | ПП или ПЭ, наполненный карбонатом кальция и тальком, жесткий ПВХ при умеренной нагрузке |
| Биметаллический вкладыш на основе никеля | HRC от 52 до 58 по толщине гильзы | От умеренного до высокого | Высокий | Сухая смесь ПВХ, галогенированные огнезащитные системы, рециркулированные потоки с кислотным остатком |
| Биметаллический вкладыш, армированный карбидом | HRC от 60 до 68 по толщине гильзы | Очень высокий | Высокий | Армированные стекловолокном ПА, ПБТ и ПОМ, конструкционные смолы с высоким содержанием минералов |
Сплав гильзы и качество соединения, а не слово «биметалл», определяют, как долго прослужит ствол.
Где биметаллический ствол приносит свою прибыль при ежедневном производстве
Износ происходит неравномерно по отверстию. Он наиболее тяжелый в зоне подачи, где твердые гранулы и порошок уплотняются о стенку, и снова он тяжелый в зонах сжатия и дозирования, где давление расплава и частицы наполнителя действуют вместе на поверхность.
Скорость износа определяют три практических фактора: тип и загрузка наполнителя, коррозионные побочные продукты, выделяемые полимером, а также скорость шнека и противодавление, при которых работает линия. Карбонат кальция и тальк при содержании от 20 до 30 процентов придадут каналу овальную форму в течение нескольких месяцев. Армированные стекловолокном PA, PBT и POM по-разному воздействуют на канал ствола, поскольку волокна действуют как крошечные режущие инструменты. ПВХ еще тоньше: при термическом разложении выделяется хлористый водород, который разрушает границы зерен, а не царапает поверхность, поэтому азотированный корпус сначала покрывается ямками, а затем раскалывается.
В таблице ниже азотированный ствол сравнивается с тремя типами биметаллических гильз при использовании полиамида, наполненного стекловолокном. Значения представляют собой относительные множители срока службы, а не абсолютные часы работы, поскольку фактический срок службы зависит от рецептуры, конструкции шнека и температурного профиля.
Относительный срок службы канала ствола под наполненный стекловолокном ПА: базовый вариант — азотированный ствол
Ствол из азотированного 38CrMoAlA: увеличение в 1,0 раза от базового уровня
Биметаллический вкладыш на основе железа: около 3,0x.
Биметаллический вкладыш на основе никеля: около 3,5x.
Биметаллический вкладыш, армированный карбидом: около 6,0x.
По сравнению с азотированным стволом биметаллическая гильза на основе железа обычно продлевает срок службы в два-три раза, а гильза на основе никеля снова держится лучше там, где частью проблемы является коррозия, а не только истирание. Усиленные карбидом вкладыши могут увеличить зазор в пять и более раз, но они также имеют самую высокую закупочную цену, поэтому обычно имеют смысл только там, где загрузка наполнителя действительно велика или когда замена ствола обходится дороже, чем сама деталь. Производитель, который отливает как биметаллические винты, так и биметаллические цилиндры, обычно рекомендует сначала марку вкладыша, исходя из содержания наполнителя и риска коррозии, а затем возвращается к общей стоимости за год, вместо того, чтобы позволять бюджету выбирать материал.
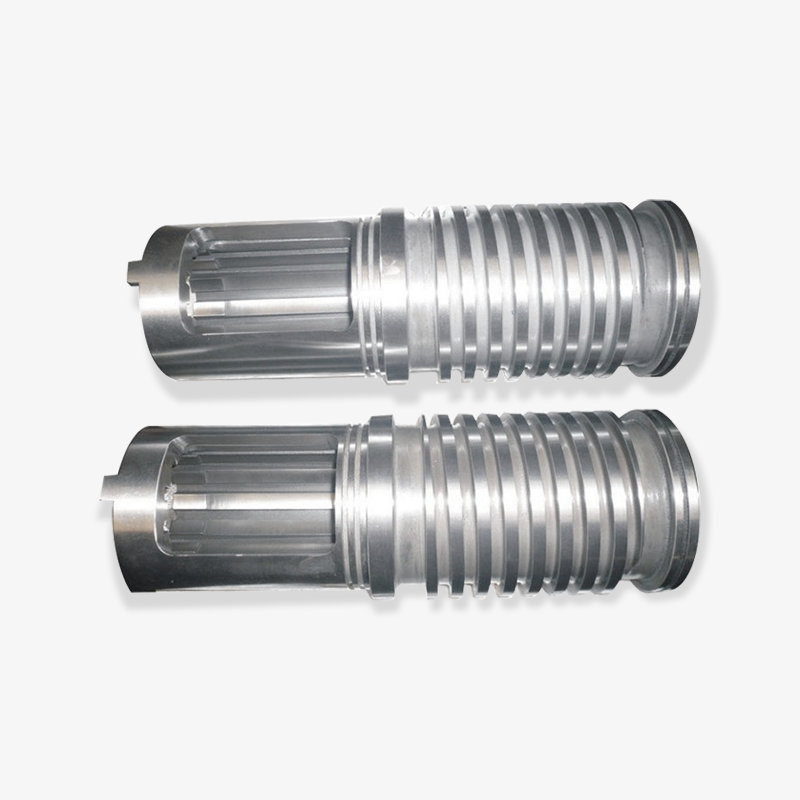
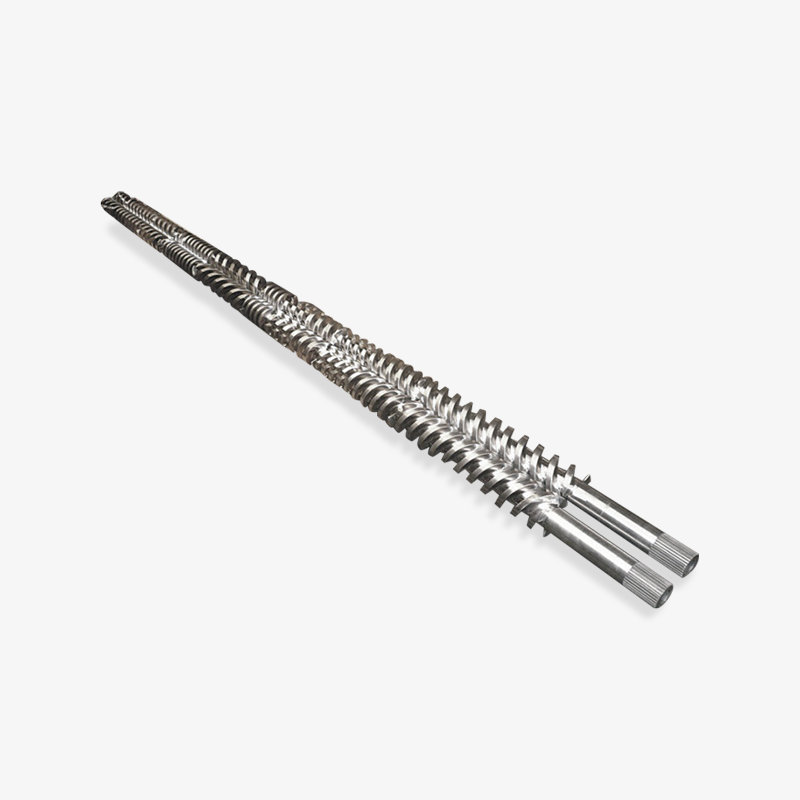
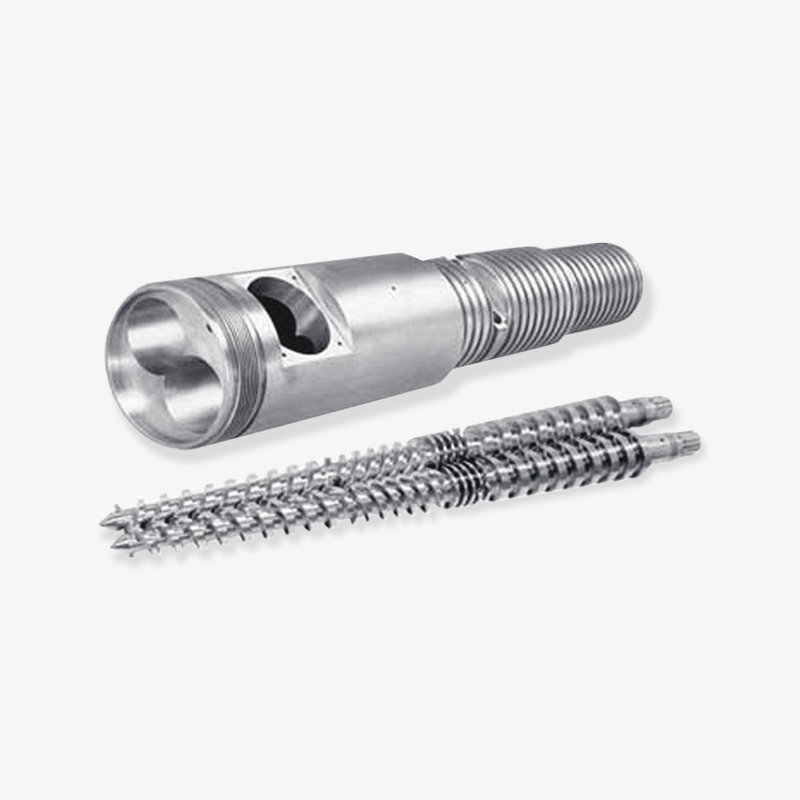
 Биметаллический ствол Биметаллический ствол are widely used in many fields such as automobile manufacturing, home appliance production, packaging materials, medical devices, electronic communic... Посмотреть продукт →
Стоит отметить, как выбор материала влияет на компоновку машины. Одношнековый экструдер, в котором используется сильнонаполненный компаунд, изнашивается иначе, чем параллельный двухшнековый или конический двухшнековый экструдер, поскольку механизм транспортировки и распределение времени пребывания не одинаковы. Планетарная и резиновая экструзия создают свои собственные закономерности. В каждом случае полезный вопрос один и тот же: сколько абразивной или коррозионной работы выполняется на стенке отверстия за час добычи.
Биметаллический ствол быстрее всего окупает свою премию там, где наполнители тяжелые, присутствует коррозия или стопор стоит дороже ствола.
Сопоставление марки футеровки с полимером, который вы фактически используете
Выбор гильзы – это не вопрос покупки самого твердого доступного сплава. Речь идет о том, чтобы подобрать сплав к механизму повреждения, который действительно присутствует в вашем процессе, а затем подобрать винт к стволу, чтобы они изнашивались вместе, а не друг против друга.
Наполненные полиолефины
ПЭ и ПП, обогащенные карбонатом кальция, тальком или сульфатом бария, являются наиболее распространенными биметаллическими изделиями. Вкладыши на основе железа обычно являются здесь экономичным решением. Загрузка наполнителя ниже примерно 10 процентов все еще может быть терпимой, но как только загрузка превышает 20 процентов, биметаллическая гильза на основе железа вырывается вперед, начиная с первого года, и разрыв продолжает увеличиваться, потому что азотированная гильза исчезает после первого года или двух, пока гильза из сплава все еще работает.
ПВХ и другие коррозийные системы
Сухая смесь ПВХ, галогенизированные антипирены и переработанные потоки, несущие кислотные остатки, переводят проблему с истирания на коррозию. Лучше всего подходят футеровки на основе никеля, поскольку они устойчивы к хлоридным и кислотным побочным продуктам на границах зерен. Одну деталь легко упустить из виду: винт одновременно приходится модернизировать. Если канал ствола износостойкий, но виток винта через несколько месяцев изнашивается, зазор открывается, производительность падает, и в проблеме с винтом обвиняют ствол. Соответствующий подход к конструкции износостойкого шнека с закаленными верхними лопастями или биметаллическим корпусом шнека обычно является частью одного и того же решения о покупке.
Стекловолокно и высоконаполненные инженерные смолы
При содержании стекловолокна более 20 процентов повреждение является механическим и агрессивным. Вкладыши на основе никеля, армированные карбидом, служат дольше всех, хотя цена за единицу выше. При умеренном содержании волокна вкладыши на основе железа или никеля в сочетании с разумной степенью сжатия и правильно закаленным винтом часто обеспечивают приемлемый интервал обслуживания, не увеличивая бюджет до предела диапазона.
А что насчет винта?
Покупка ствола и винта в одном комплекте обычно является более разумным решением. Биметаллический ствол в паре со стандартным азотированным винтом имеет тенденцию заканчиваться тем, что винт выходит из строя первым, и он может утащить за собой ствол вниз, потому что твердые частицы проникают в размягченную стружку и затем прочесывают канал ствола, как на коленях. Поставщики, которые рассматривают биметаллические материалы как категорию материалов, объединяющую одновинтовые, конические двухвинтовые, параллельные двухвинтовые и планетарные конструкции, могут поставлять ствол и соответствующий ему винт из одного и того же производственного потока, что устраняет один уровень согласования допусков из проекта.
Вопрос о сочетании винта и ствола
Имеется полезное техническое примечание о том, как определяется износостойкая геометрия шнеков для литья под давлением, армированного стекловолокном, включая летное упрочнение, степень сжатия и влияние увеличения зазора на качество расплава. Если вы прочтете это вместе с ценой на баррель, вы сможете согласовать две части покупки, а не рассматривать их как отдельные позиции.
Если марка гильзы не соответствует полимеру, биметаллический ствол теряет свое преимущество, и у вас остается более высокая фактура.
Допуски, геометрия и детали интерфейса для нанесения на чертеж
Биметаллический ствол – это нестандартная деталь. Если на чертеже указан только биметаллический ствол диаметром 90 мм, то все остальное поставщику приходится догадываться, и догадываться именно о том, где потом возникнут проблемы.
Как минимум, спецификация должна содержать:
- Диаметр отверстия и класс допуска проверяются по фактическому винту, а не по номинальному размеру.
- Пределы круглости и прямолинейности отверстия, например прямолинейность в пределах 0,05 мм на 1000 мм длины.
- Толщина футеровки и минимальная остаточная толщина стенки
- Общая длина, диаметр фланца, окружность болта, шаг установки и детали уплотняющей поверхности
- Размер и положение загрузочного отверстия, вентиляционное отверстие и порты датчика давления или температуры.
- Канавки ленты нагревателя, включая длину и расстояние между канавками
- Шероховатость поверхности отверстия, обычно Ra от 0,4 до 0,8 микрометра для экструзии.
- Проверка твердости гильзы и качества соединения ультразвуковым контролем, металлографическим образцом или контрольным купоном, отлитым вместе с партией.
- Зазор винта при полетной посадке, поскольку ствол нельзя принять отдельно от винта, с которым он будет работать.
Две привычки закупок избавляют от проблем. Во-первых, не допускайте уменьшения толщины футеровки в целях экономии средств. Тонкая гильза дешевле, но у нее меньше запас прочности на склеивание, а по мере износа сплава все преимущество исчезает. Во-вторых, запрашивайте измеренные значения в отчете об инспекции отгрузки, а не в заявлении о соответствии. Измерения отверстий в определенных положениях, показания твердости и значения биения сразу же сообщат вам, действительно ли поставщик проверяет свою продукцию или просто отправляет общий сертификат.
Чертеж ствола без требований к толщине гильзы, прямолинейности и проверке соединения — это открытое приглашение на короткий срок службы.
Биметаллический ствол против азотированного ствола: реальная стоимость владения
Биметаллический ствол обычно стоит в 1,8–3 раза дороже, чем азотированный ствол того же размера. Этот коэффициент выглядит значительным, пока он не будет сопоставлен со стоимостью остановки линии.
Возьмем двухшнековую экструзионную линию, в которой используется армированный стекловолокном полиамид. Если азотированный ствол служит двенадцать месяцев, каждая замена требует труда, демонтажа, переналадки, перезапуска и списания во время возобновления работы. Если биметаллический ствол на одной и той же машине работает сорок восемь месяцев, завод покупает один ствол за четыре года вместо четырех, а также позволяет избежать трех незапланированных остановок. Как только эта арифметика записана, решение обычно принимается само собой.
Есть еще случаи, когда азотированный ствол является разумным выбором. Ненаполненный полиэтилен или полипропилен, работающий при умеренной температуре, с низким содержанием наполнителя и без коррозионных добавок, медленно изнашивает отверстие. Включение в этот процесс биметаллического вкладыша означает оплату запаса, который леска никогда не будет использовать. Однако суждение зависит от реальной формулировки, а не от идеальной. Многие заводы начинают использовать ненаполненную смолу и начинают смешивать измельченный материал через два года, после чего кривая износа полностью меняется.
Существует также средний путь, о котором стоит знать: использование биметаллического вкладыша в секциях подачи и сжатия, где износ наиболее велик, при сохранении менее дорогой конструкции в зоне дозирования. Он подходит не для любой геометрии, но в качестве способа контроля стоимости длинных стволов его можно вести с поставщиком во время котировки.
Рассчитайте стоимость за год эксплуатации и за предотвращенную остановку, а не стоимость за баррель в счете.
Как проверить производителя, поставщика или оптовика биметаллических стволов
Рынок биметаллических бочек включает в себя как оригинальные заводы-производители, так и торговые компании, занимающиеся перепродажей. Оба могут поставлять пригодные для использования детали, но вы должны знать, какой из них перед вами, потому что время выполнения заказа, настройка и ответственность в случае, если что-то пойдет не так, — все это различается.
Вопросы, которые быстро разделяют эти два понятия:
- Контролируется ли процесс литья или плавления на предприятии, и можно ли отследить марку гильзы по партии?
- Может ли поставщик предоставить результаты измерения твердости и ультразвукового контроля сцепления вкладыша?
- Имеется ли возможность механической обработки собственными силами или после отливки гильзы отверстие обрабатывается третьей стороной?
- Можно ли изготовить ствол по конкретному чертежу с указанием диаметра отверстия, допусков и размеров фланца или выбрать только из стандартных размеров?
- Каково реальное время выполнения заказа на заказ большого диаметра, учитывая, что биметаллические длинные стволы обычно занимают больше времени, чем азотированные детали?
- Как обрабатываются экспортная упаковка и документация, включая сертификаты на материалы и отчеты о размерах?
- С какими категориями полимеров фактически работал поставщик, включая уровни содержания наполнителей и волокон?
Один вопрос, как правило, пробивается сквозь большую часть шума: попросите поставщика объяснить, как приклеивается вкладыш и как проверяется качество приклеивания. Настоящий завод-производитель может без колебаний описать процесс и метод проверки. Реселлер обычно не может ответить на таком уровне детализации.
Это также помогает оценить ширину семейства продуктов поставщика. Компания, которая производит одношнековые цилиндры, конические двухшнековые цилиндры, параллельные двухшнековые цилиндры, планетарные шнековые цилиндры, цилиндры машин для литья под давлением и пластиковые детали машин, скорее всего, будет иметь мощности обработки и управления процессом для выполнения заказной биметаллической работы, потому что этого требуют допуски в других линейках продукции.
Попросите поставщика биметаллических бочек объяснить процесс склеивания и метод проверки склеивания; ответ покажет тип компании, с которой вы имеете дело.
Порядок установки, обкатки и проверки отверстий
Как только бочка достигает завода, несколько решений определяют, отработает ли она полный ожидаемый срок службы или рано выйдет из строя.
- Выравнивание. Установите ось винта и ось канала ствола как можно ближе, стараясь отклоняться в пределах 0,05 мм. Ствол, находящийся вне линии, изнашивается с одной стороны, и винт постоянно работает против него.
- Последовательность нагрева. Доведите цилиндр и завинтите до температуры перед введением материала. Подача холодного материала в холодный ствол осуществляется сухим трением с дополнительными ступеньками.
- Избегайте работы всухую. Запуск шнека в пустой бочке сотрёт металл о металл. Вместо этого используйте подходящий чистящий состав.
- Следите за очищающим составом. Абразивные чистящие средства могут удалять материал с вкладыша так же легко, как и с шнека.
- Запишите базовые измерения диаметра отверстия. Перед установкой измерьте отверстие в определенных местах и повторяйте это в тех же местах в каждом окне технического обслуживания.
- Установите предел износа. Установите внутреннее правило, например, начните планировать замену, как только износ отверстия достигнет определенной доли первоначального зазора, и проверяйте качество продукции по этому показателю.
Многие заводы обнаруживают изношенный ствол только тогда, когда размеры продукта смещаются или шнек начинает затягиваться. Простая процедура измерения диаметра отверстия превращает этот сюрприз в запланированную, запланированную покупку, что также означает, что замену можно заказать до остановки линии, а не после ее остановки.
Большая часть срока службы биметаллического ствола определяется во время центровки, прогрева и обкатки, а не в момент выбора марки гильзы.
Почему производители пластикового оборудования закупают бочки у компании Zoushan Microwave Screw Machinery
Компания Zhoushan Microwave Screw Machinery была основана в 1990 году в Чжоушане, провинция Чжэцзян, и производит основные компоненты для оборудования по переработке пластмасс, в основном шнеки, бочки и сопутствующие детали. Компания управляет мастерской площадью более 10 000 квадратных метров, в которой работает более 60 человек, а ее продукция поставляется на рынки, включая США, Германию, Дубай, Вьетнам и Таиланд. Ее клиентами являются в основном заводы по производству пластикового оборудования, предприятия, которые собирают шнеки и цилиндры в комплектные экструдеры и машины для литья под давлением.
Для отдела закупок имеет значение широта ассортимента продукции. Наряду с биметаллическими шнеками и биметаллическими цилиндрами компания производит одношнековые цилиндры, конические двухшнековые цилиндры, параллельные двухшнековые цилиндры, планетарные шнеки и цилиндры, шнеки и цилиндры для литьевых машин, шнеки для экструдеров резины, комплекты шнеков и цилиндров для экструзии пенопласта EPE, детали и аксессуары для пластиковых машин, а также комплектные линии для производства труб, листов и профилей. Эта комбинация означает, что производитель оборудования может получить ствол и соответствующий ему винт или весь конический двухшнековый узел у одного поставщика вместо того, чтобы координировать работу трех.
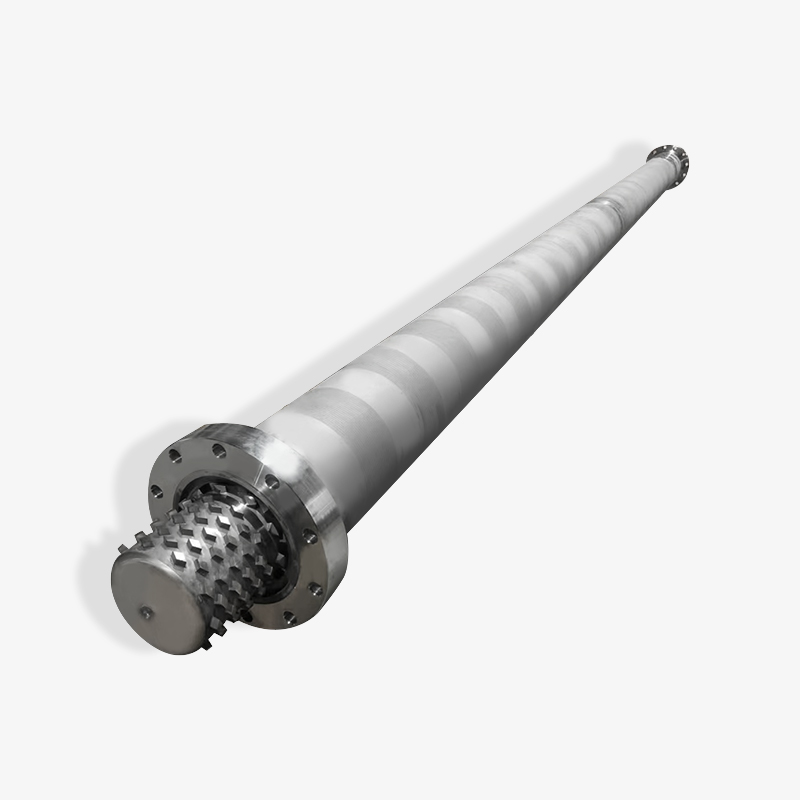
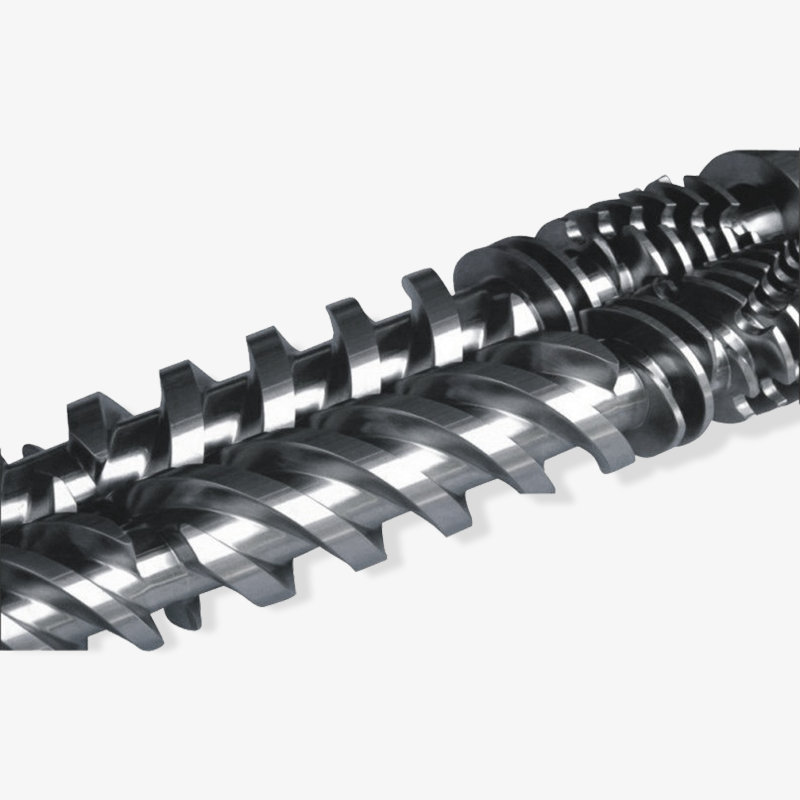
 Биметаллический винт Биметаллический винт is a high-performance extruder accessories, which are widely used in various injection molding machinery, extrusion machinery, bakelite machinery and ... Посмотреть продукт →
Кастомизация — еще одно практическое отличие. Компания позиционирует себя, исходя из идеи, что она может поставлять как отдельный компонент, так и полный комплект оборудования, и сочетает в себе прецизионное производство винтов и цилиндров с общей механической обработкой. Для производителей машиностроения, которым регулярно требуются нестандартные фланцы, отверстия необычного диаметра, модифицированные отверстия для подачи, перемещенные вентиляционные отверстия или дополнительные порты для датчиков, работа с поставщиком, который одновременно отливает гильзу и обрабатывает отверстие, устраняет слой несоответствия допусков, который в противном случае проявляется при сборке.
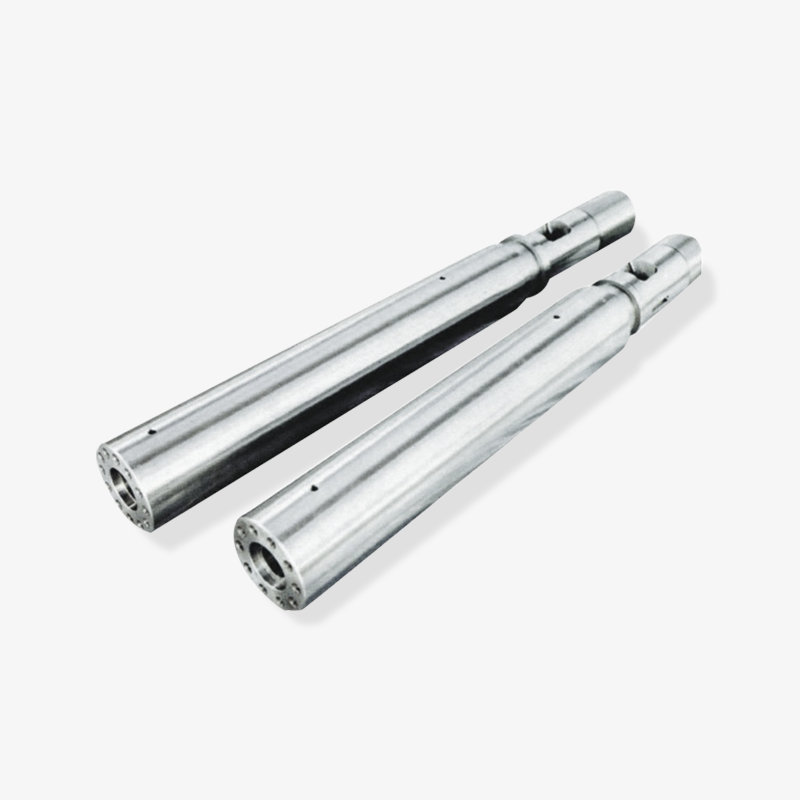
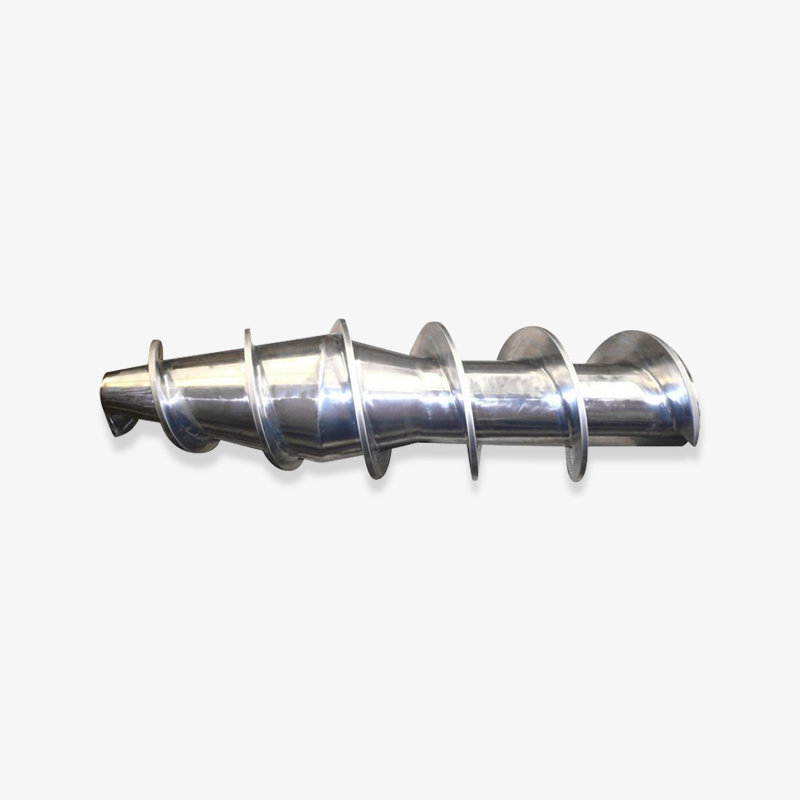
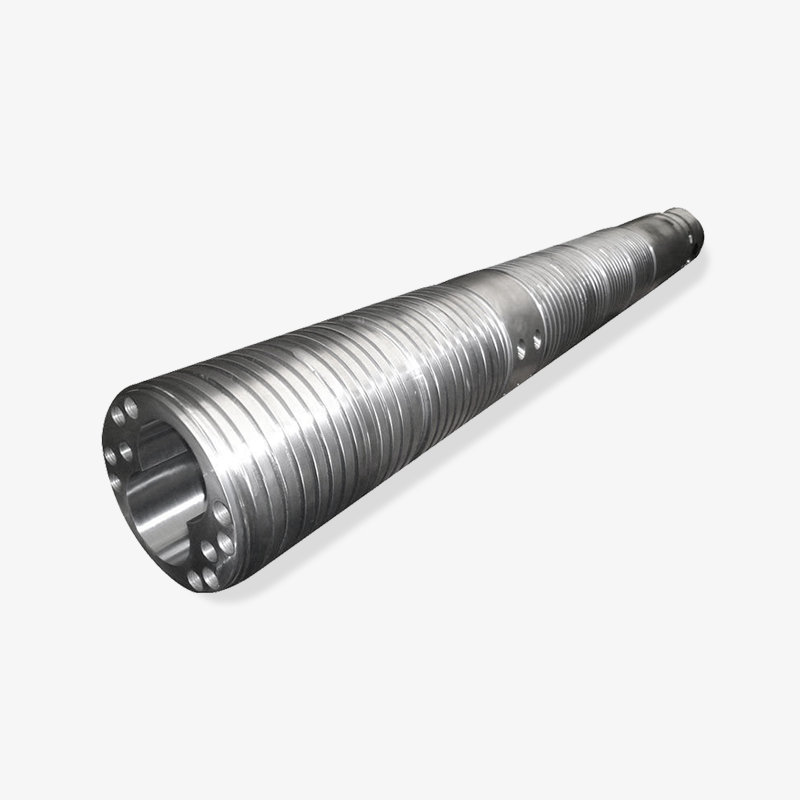
 Винтовой цилиндр литьевой машины Шнек является ядром системы пластификации, а пластиковое сырье разрезается, сжимается, смешивается и транспортируется посредством вращательного движения. Дизайн... Посмотреть продукт →
Литье под давлением является хорошей иллюстрацией. Формовщику или производителю машин, работающему с наполненными конструкционными смолами, необходим комплект шнеков и цилиндров, износ которых предсказуем в течение длительного интервала обслуживания, а линейка шнеков и цилиндров для литьевых машин напрямую охватывает эту область применения. Та же логика применима и на стороне экструзии, где биметаллические вкладыши сочетаются с одношнековыми, двухшнековыми и планетарными конструкциями для соответствия различным механизмам транспортировки и времени пребывания.
Компания заявляет, что стала важным поставщиком механических деталей для ряда клиентов по производству пластикового оборудования в Китае, что означает долгосрочные отношения поставок, а не разовую сделку. С точки зрения покупателя это означает, что привлечение технического персонала во время выбора и поддержание стабильных спецификаций во время производства заслуживают сознательного управления, поскольку предполагается, что эти отношения будут продолжаться в рамках нескольких программ станков.
Поставщик, который самостоятельно отливает гильзу и обрабатывает внутренний диаметр, может согласовать допуски ствола, винта и фланца как один согласованный комплект вместо трех отдельных закупок.
Часто задаваемые вопросы о биметаллических стволах
Что такое биметаллический ствол?
Это стальной ствол с гильзой из твердого сплава, приплавленной к внутренней части канала ствола. Внешняя стальная оболочка обеспечивает прочность, выдержку давления и установочные размеры. Вкладыш из сплава обеспечивает износостойкость и, в зависимости от марки, устойчивость к коррозии. Он используется в экструдерах и термопластавтоматах в качестве рабочего партнера шнека.
Какой срок службы биметаллического ствола по сравнению с азотированным?
При абразивной работе биметаллическая гильза обычно работает в три-шесть раз дольше, чем азотированная, при этом точная цифра зависит от типа наполнителя и загрузки, марки гильзы и температуры процесса. В незаполненных, легких условиях разница намного меньше, поэтому сравнение должно основываться на вашей фактической формуле, а не на общем множителе.
Можно ли отремонтировать или заменить футеровку биметаллического ствола?
Это зависит от глубины износа и состояния корпуса. Если износ все еще сохраняется внутри гильзы, а оболочка прямая и имеет достаточную толщину стенок, некоторые поставщики могут повторно отлить гильзу. Если сам гильза деформировалась или канал ствола потерял слишком много материала, обычно практичнее использовать новый ствол. Решающим измерением является количество оставшегося лайнера.
Стоит ли использовать биметаллический цилиндр для небольшого экструдера?
Это возможно, если этот небольшой экструдер работает с сильно наполненным компаундом, а время простоя обходится дорого. Если в нем используется незаполненный полиэтилен или полипропилен, а запасной ствол уже есть на полке, азотированный ствол может быть экономичным в течение первых нескольких лет. Решающими факторами являются содержание наполнителя, стоимость остановки и интервал замены, а не размер машины.
Совместимы ли биметаллические бочки с ПВХ?
Да, но с гильзой на основе никеля, а не на основе железа. Коррозионные побочные продукты ПВХ поражают границы зерен, поэтому коррозионная стойкость так же важна, как и стойкость к истиранию. Винт также должен иметь антикоррозийную обработку, иначе износ просто перейдет со ствола на винт.
Можно ли настроить размеры для существующей машины?
Да. Биметаллические стволы обычно изготавливаются по чертежам. Перед заказом измерьте старый ствол и запишите диаметр канала ствола, общую длину, размеры фланца и положение отверстия подачи, а затем используйте эти измерения в качестве основы для новой детали. Если старый ствол уже овальный, не копируйте изношенный размер; Вместо этого используйте исходный чертеж или исходную спецификацию.
Что должен включать в себя заказ на поставку биметаллического ствола?
Диаметр отверстия и допуск, пределы прямолинейности, класс вкладыша и минимальная толщина, размеры фланца и порта, шероховатость отверстия, требования к проверке твердости и соединения, метод упаковки и отчет о размерах, который должен поставляться вместе с деталью. Изложение всего этого на бумаге дает обеим сторонам ориентир, если проблема возникнет позже.
Какой класс лайнера следует выбрать начинающему покупателю?
Начните с механизма ущерба, а не с прайс-листа. Наполненный полиэтилен и полипропилен указывают на вкладыш на основе железа. ПВХ или галогенированные системы указывают на системы на основе никеля. Тяжелое стекловолокно или высокая минерализация указывают на наличие карбид-армированной футеровки. Если процесс сочетает в себе истирание и коррозию, отдайте предпочтение группе коррозионностойких материалов и примите немного более низкую твердость.
Выбор биметаллического ствола сводится к согласованию рецептуры вашего полимера и характера износа с классом гильзы, а затем подтверждению того, что поставщик может изготовить его по вашему чертежу и задокументировать результаты измерений. Для ПВХ и агрессивных систем это означает футеровку на основе никеля. Для стекловолокна и тяжелого минерального наполнителя это указывает на футеровку, армированную карбидом. Для обычных наполненных ПЭ и ПП зачастую достаточно футеровки на основе железа. После выбора сплава возникают вопросы о качестве соединения, толщине гильзы, допусках отверстия и отчетах о проверках.
Если вы выбираете комплект биметаллических шнеков и цилиндров для экструдера или машины для литья под давлением, самый быстрый путь к получению полезного предложения — это отправить данные о диаметре отверстия, полимере, типе и содержании наполнителя, а также текущий интервал технического обслуживания, который вы получаете от детали в машине. Имея эти четыре части информации, производитель может порекомендовать марку вкладыша и соответствующий винт, а вы можете сравнить варианты по затратам за год производства, а не только по цене за единицу продукции.
Дальнейшее чтение на этом сайте:
Выбранный дисплей подшипника

 浙公网安备 33090202000520 号
