

Автор: Вейбо
Дата: Oct 19, 2026
Партнеры по производству винтов и цилиндров для компании CI Cincinnati Plastics Machinery Builders
Производитель экструдеров из Цинциннати цитирует линию профилей ПВХ и сталкивается с тем же вопросом, с которым в конечном итоге сталкивается каждый производитель машин в регионе: клиент хочет, чтобы срок износа составлял десять лет, но шнек и цилиндр, изображенные на чертеже, уже дважды перестраивались за три года. Установка идентичной запасной части ничего не решает.
Это практическая причина, по которой так много покупателей в коридоре оборудования по производству пластмасс в Огайо в конечном итоге вводят «ci cincinnati» в строку поиска, хотя на самом деле они ищут партнера по винтам и цилиндрам, а не каталог запчастей. Короткий ответ: на этом рынке не покупают стандартные винты. Он покупает геометрию, соответствующую конкретной смоле, износостойкий пакет, выдерживающий заполнение компаундами и перешлифовку, отчет о проверке, который инженер по качеству OEM может принять без перевода, и график поставок, который обеспечивает движение сборочной линии. Прайс сидит позади всех четырех.
Это руководство написано для людей, которым необходимо правильно понять эту комбинацию: менеджеров по закупкам, сравнивающих расценки построчно, инженеров-технологов, подтверждающих размеры по изношенному оригиналу, и владельцев, подписывающих новые отношения с поставщиком, которые могут продлиться десятилетие. В нем рассказывается, какие геометрии винтов на самом деле используются в регионе, чем на практике различаются комплекты износа, что входит в запрос цен, как обычно организуются перевозки в Огайо и где возникают реальные риски при покупке.
Что сравнивают покупатели CI в Цинциннати, прежде чем разместить заказ на винт и ствол
Цинциннати — это не единый рынок. Это компактный промышленный пояс, в котором с интервалом в час сидят три разных покупателя, и каждый из них оценивает поставщика винтов и бочек по разным критериям.
Первая группа — это OEM-производители оборудования. Эти компании производят экструдеры или машины для литья под давлением и покупают комплекты шнеков и цилиндров в качестве производственных компонентов, а не запасных частей. Их инженерный отдел контролирует чертежи, отдел качества — входной контроль, а отдел закупок — объемы и график. Повторяемость партий имеет большее значение, чем цена за единицу, потому что набор, размеры которого немного отличаются от размеров последней партии, проявляется как проблема сборки на их этаже.
Вторая группа — переработчики пластмасс. Эти заводы выпускают трубы, листы, профили, пенопласт или детали, отлитые под давлением, и покупают шнек и цилиндр, когда старый изнашивается или когда линия модернизируется. Их ограничением является время простоя. Обработчику, измеряющему изношенный ствол калибромером и сопоставляющему его с чертежом 2009 года, нужен поставщик, который может работать с ручным эскизом так же комфортно, как и с собственным файлом САПР.
Третья группа — это цеха по ремонту и техническому обслуживанию, обслуживающие и то, и другое. Они сидят посередине, покупая сменные звенья, питающие патрубки, обратные клапаны и полные комплекты, и их больше всего заботит документация и ее согласованность, потому что их собственная репутация меняется с каждой установленной деталью.
Во всех трех случаях порядок определяют одни и те же четыре сравнения. На первом месте стоит соответствие геометрии, поскольку винт с отклонением диаметра основания на 0,05 мм меняет степень сжатия и качество расплава. На втором месте стоит пакет износа, поскольку азотированный ствол, наполненный 40-процентным стеклонаполненным полиамидом, не проработает обещанные заказчиком часы. Данные проверки стоят на третьем месте, потому что инженеру по качеству из Цинциннати нужны записи размеров и значений твердости в коробке. Стоимость доставки и время выполнения заказа занимают четвертое место, и они имеют наибольшее значение, когда замена является срочной, а не запланированной.
Производитель винтов и стволов, который может ответить на все четыре вопроса в первом ответе, обычно выигрывает. Тот, кто отвечает прайс-листом и запросом номера чертежа, редко это делает.
На рынке Цинциннати выигрышной ценой является та, которая приходит с подтверждением геометрии, рекомендацией по износу, планом проверки и реалистичной датой отгрузки, а не самой низкой ценой за единицу продукции.
Подбор геометрии винта в соответствии с машиной, на которой работает ваш клиент
Большинство ошибок при выборе поставщиков начинаются здесь, задолго до обсуждения цены. Покупатель сравнивает два предложения по «двухшнековому и цилиндрическому винту», не замечая, что одно из них коническое, а другое параллельное, или что степень сжатия различается, потому что оригинал клиента был перестроен с нестандартной глубиной полета. Четыре основные геометрии, приведенные ниже, охватывают почти все, о чем спросит машиностроитель или переработчик из Цинциннати.
Конический двухшнековый и цилиндрический
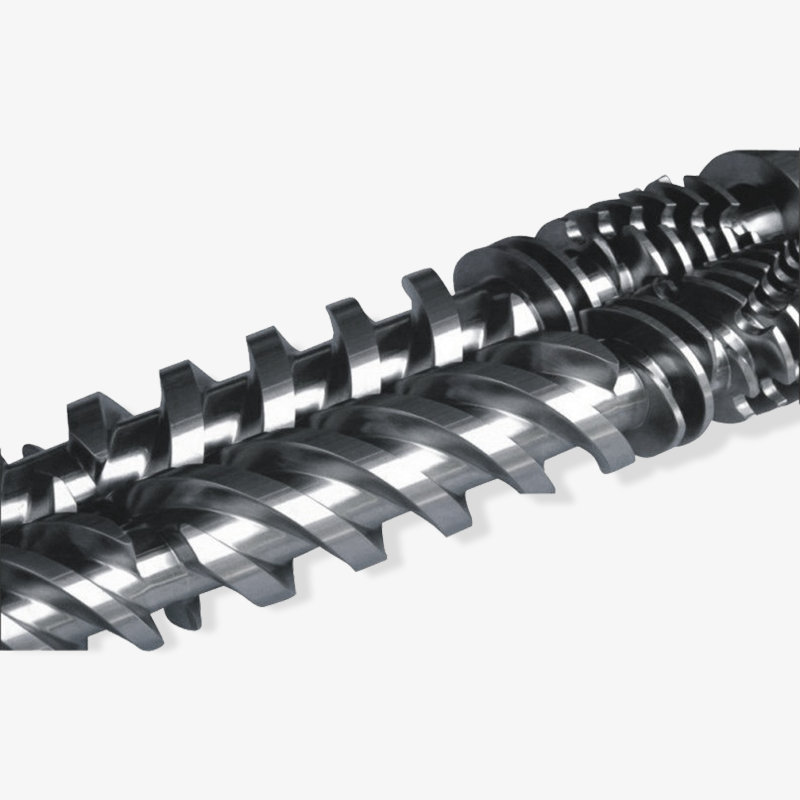
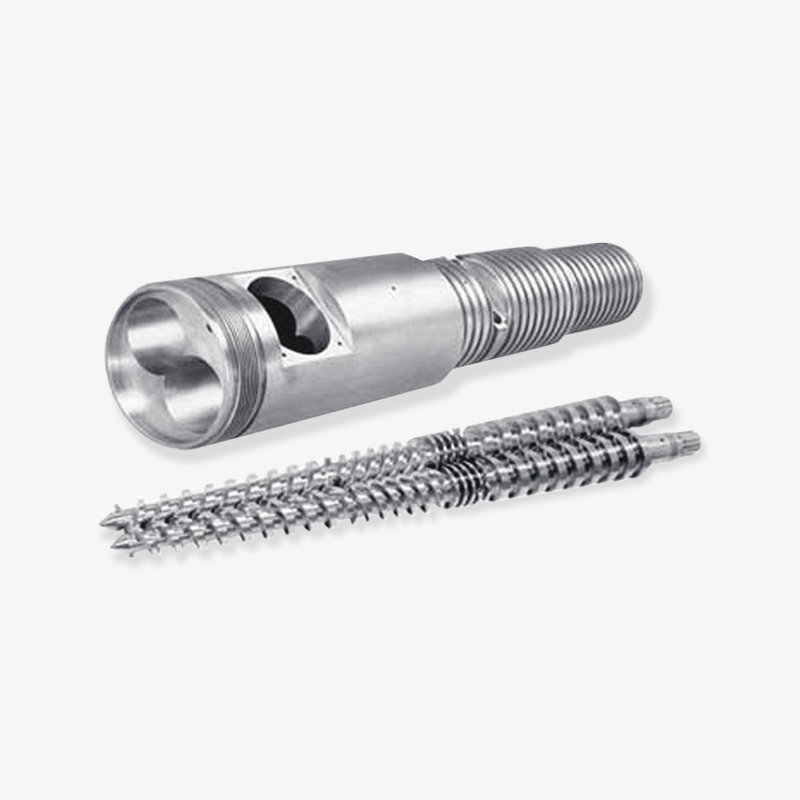
Конические двухвинтовые комплекты доминируют в жестких изделиях из ПВХ: трубах, сайдинговых и оконных профилях, заборах, настилах и древесно-пластиковых композитах. Взаимозацепляющаяся коническая конструкция создает высокое давление транспортировки при небольшой длине, что подходит для подачи сухой смеси и требовательной зоны сжатия. Когда производитель профильного экструдера Cincinnati задает конический набор, деталями, которые определяют, подходят ли детали, являются межосевое расстояние, геометрия кончика шнека, последовательность шагов скребка и рисунок фланца цилиндра.
Межосевое расстояние — это то место, где в первую очередь проявляется износ. Конические винты изнашиваются на концах лопастей и в основании, а по мере открытия зазора производительность падает, и кривая давления становится нестабильной. Процессор, который сообщает, что «линия не выдерживает манометр» на машине десятилетней давности, обычно описывает дрейф межосевого расстояния, а не проблему с нагревателем. Поставщик, который запрашивает измерение диаметра ствола в трех точках по длине, а также текущее межосевое расстояние, является поставщиком, который делал это раньше.
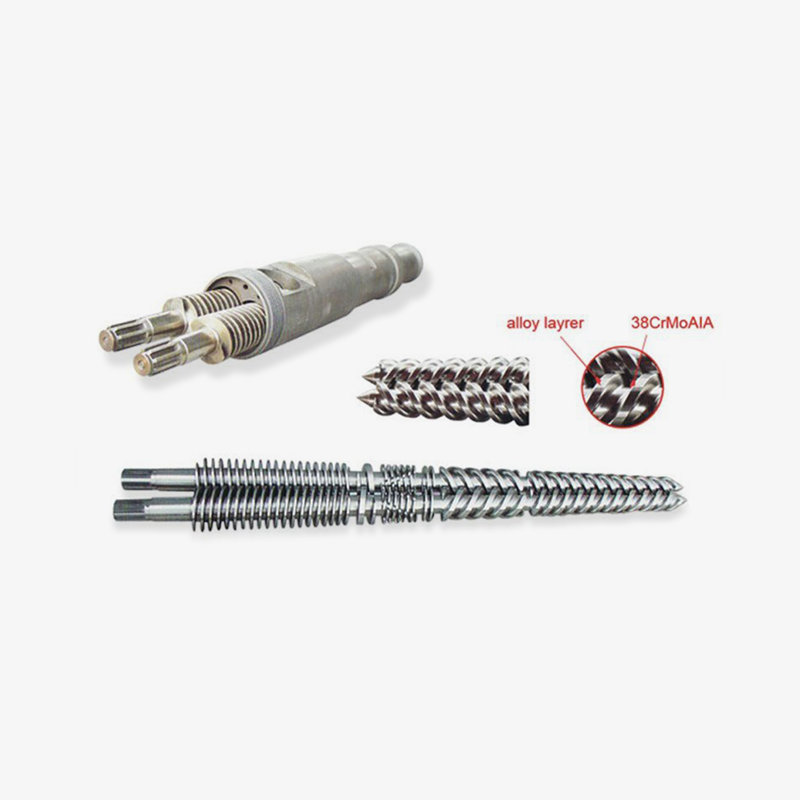
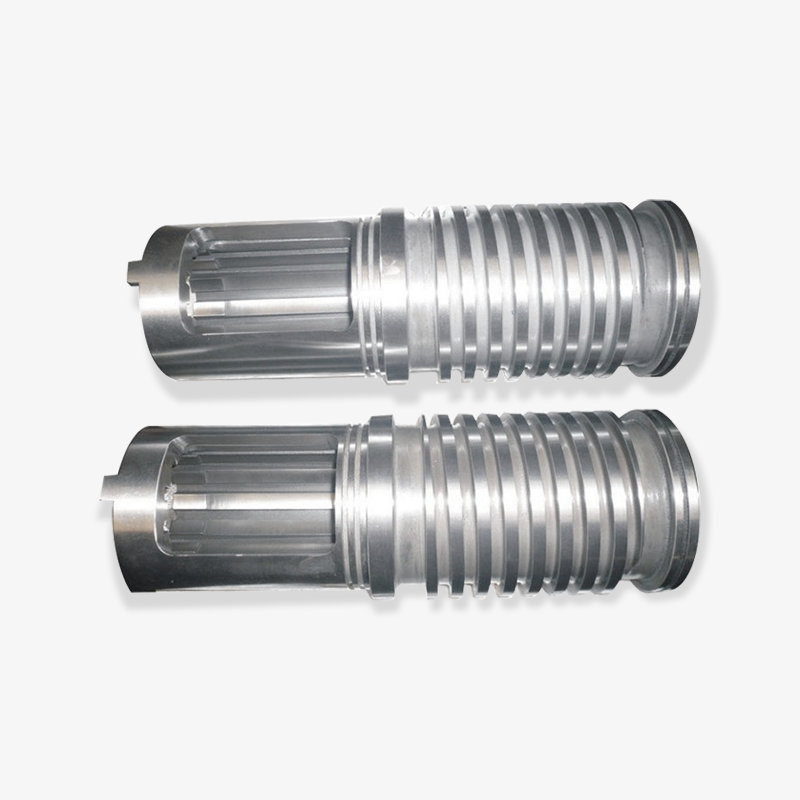
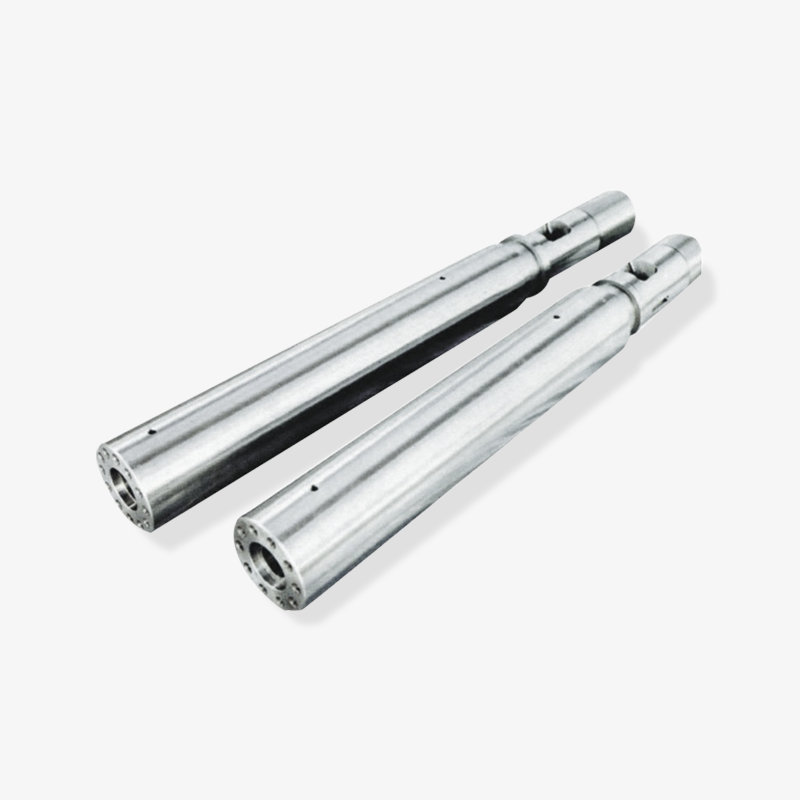
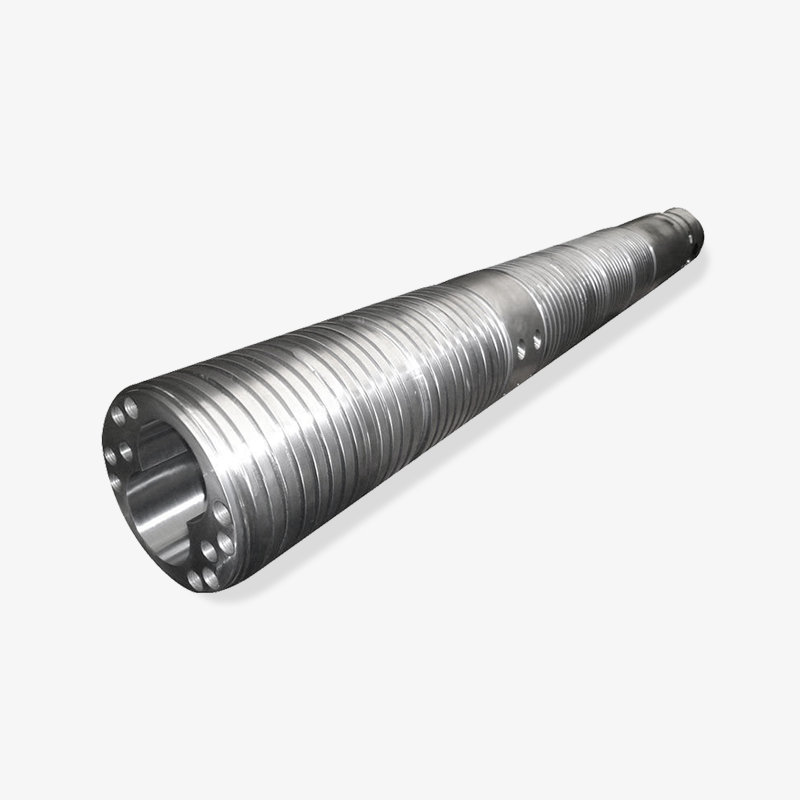
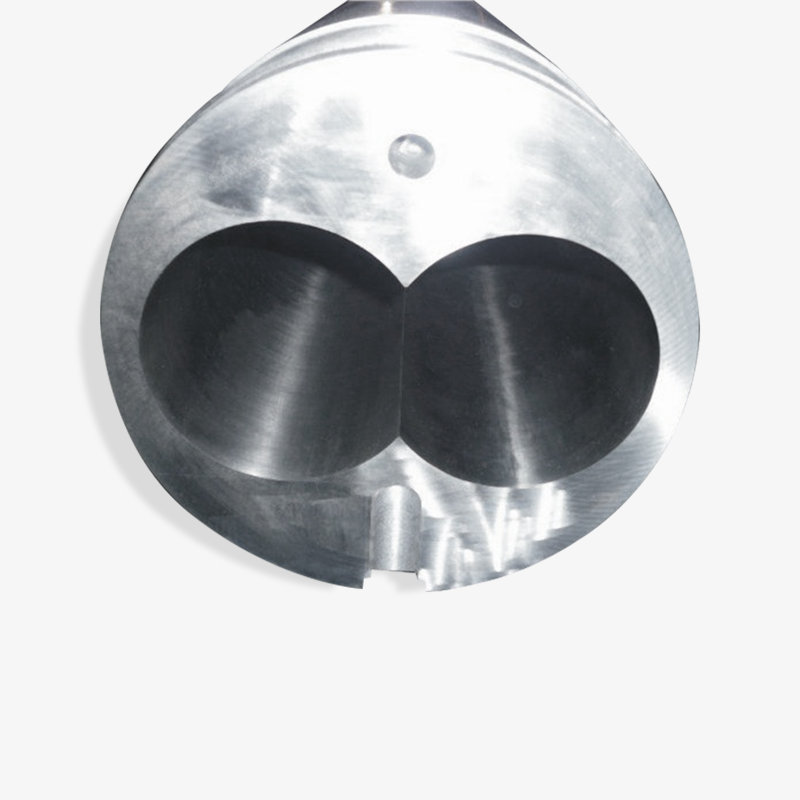 Изготовленный на заказ конический двойной шнек и цилиндр для обработки материалов Обратите внимание на этот специальный комплект конических шнеков и цилиндров, когда важен износ по центру или стабильность транспортировки материала; Перед заказом подтвердите марку базовой стали и размеры отверстия. Посмотреть продукт →
При первом заказе запросите марку материала, указанную в спецификации азотирования или биметалла, а не только показатель твердости поверхности. Поверхность 900 HV на мягкой основе из стали ведет себя совсем иначе, чем поверхность той же твердости на правильно термически обработанной основе, когда деталь подвергается термоциклированию.
Параллельный двухшнековый и цилиндрический
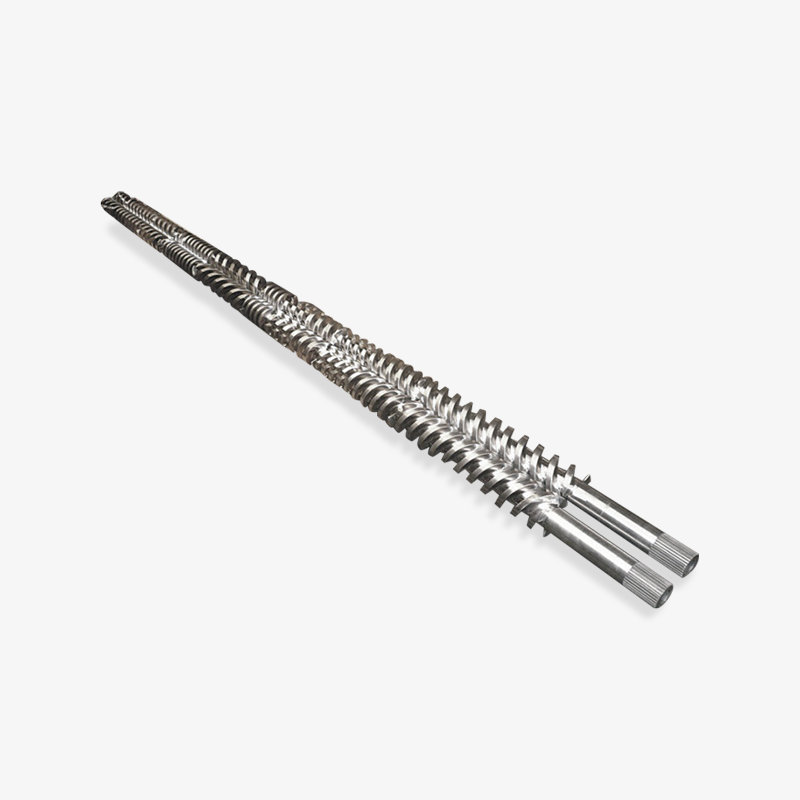
Параллельные двухшнековые машины обрабатывают компаундирование, маточную смесь, наполненные и армированные компаунды, а также высокопроизводительную работу по гранулированию, которая предшествует многим операциям формования в Цинциннати. Геометрия большинства современных машин является модульной, что меняет подход к выбору поставщиков: покупатели заказывают не один ствол, а набор секций ствола, а характер износа различается по зонам.
Зона подачи, зона смешивания и головка испытывают разные нагрузки. Поставщик, который рассматривает параллельный сдвоенный барабан как единую спецификацию футеровки, обычно увеличивает секцию подачи и недоукомплектовывает секцию смешивания. Разделение спецификации износа по зонам обходится немного дороже на бумаге и гораздо дешевле в течение срока службы машины. Если вам нужно более глубокое техническое описание того, как эти машины обеспечивают смешивание и транспортировку, прочтите статью технология параллельных двухшнековых двигателей — полезная ссылка для отправки коллеге-инженеру.
Одиночный винт, лист и пена EPE
Одношнековые экструдеры остаются «рабочей лошадкой» для работы с листами, трубами, стержнями и общими профилями, где компаунд уже хорошо перемешан. В районе Цинциннати линии по производству листового проката, обслуживающие заказчиков упаковки и строительства, являются постоянным источником заказов на замену отдельных винтов. Степень сжатия и конструкция секции подачи в большей степени определяют стабильность производительности, чем номинальный диаметр, поэтому поставщик всегда должен спрашивать, какую смолу и какую объемную плотность использует клиент.
Пенопласт ЭПЭ – это отдельный случай. Экструзия пены пропускает вспенивающий агент через цилиндр, а геометрия шнека должна обеспечивать рассеивание газа, падение давления и охлаждение, не допуская преждевременного разложения. Набор жемчужных хлопчатобумажных шурупов и стволов не является обычным одинарным винтом с другой маркировкой, и покупатели, которые обращаются с ним таким образом, в конечном итоге получают непоследовательную структуру ячеек. Указание производительности пены, типа пенообразователя и заданной плотности на головке определяет разницу между работоспособной установкой и линией, которая работает две недели, а затем останавливается.
Планетарные экструдеры для жесткого ПВХ
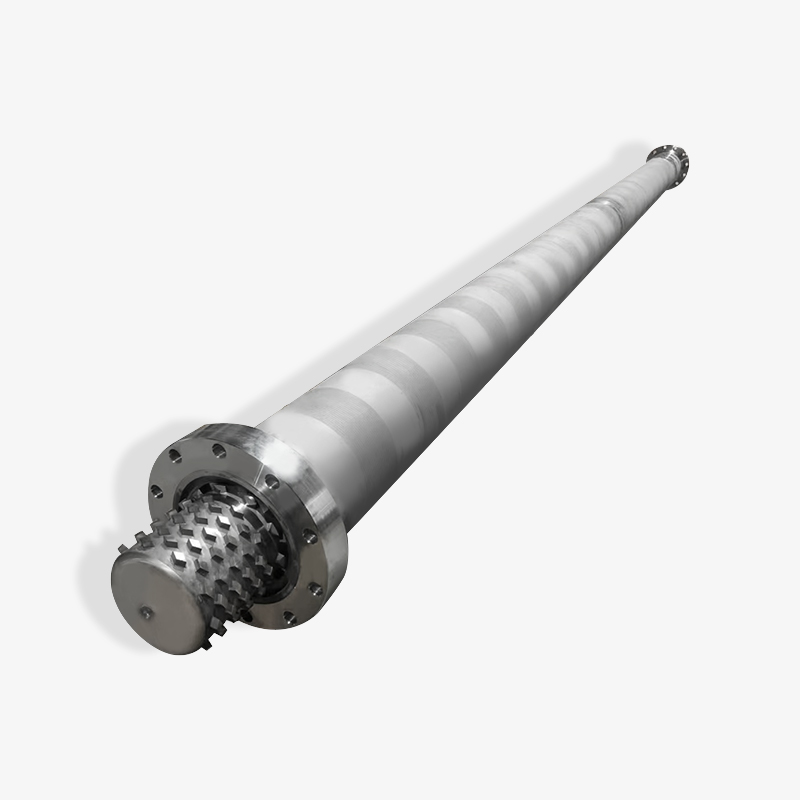
Планетарные роликовые секции до сих пор используются при каландрировании жесткого ПВХ и некоторых операциях с трубами, поскольку несколько планетарных шнеков обеспечивают мягкую и равномерную пластификацию с большой поверхностью теплообмена. Геометрия износа полностью отличается от двухшнековой: зазоры между планетарными винтами и канавками цилиндра определяют производительность, и эти зазоры необходимо проверять индивидуально, а не как среднее значение. Покупатели, заказывающие детали планетарной передачи, должны присылать данные измерения износа для каждой станции, а не одно число.
| Геометрия | Типичные приложения Цинциннати | Что указать в запросе | Заметки о восстановлении и ремонте |
|---|---|---|---|
| Конический двухшнековый и цилиндр | Жесткая труба ПВХ, оконный профиль, сайдинг, настил из ДПК. | Межосевое расстояние, L/D, шаг витка, степень сжатия, расположение фланцев | Износ проявляется в первую очередь на концах полета и у корня; перед заказом проверьте межосевое расстояние |
| Параллельный двухшнековый и цилиндрический | Компаундирование, маточная смесь, наполненные компаунды, гранулирование | Перечень сечений ствола, характеристики лейнера по зонам, последовательность элементов шнека | Износ различается в зависимости от зоны; не наносите один слой вкладыша по всей длине |
| Одиночный винт и цилиндр | Лист, труба, стержень, общий профиль, пена EPE | Смола и объемная плотность, степень сжатия, конструкция питающей секции, ситовой пакет | Конусность канала ствола и износ скребка винта обычно движутся одновременно. |
| Планетарный винт и цилиндр | Каландрирование жесткого ПВХ, некоторые трубопроводы | Замеры зазоров на каждой станции, количество канавок, схема охлаждения ствола | Зазоры должны проверяться по станциям, а не усредняться. |
Износостойкие пакеты: азотированные, биметаллические и что должно указывать в ценовом предложении
Износ — это вторая половина каждого разговора о винтах и бочках в Цинциннати, и эту половину чаще всего сводят к одному числу в цитате. Одна лишь цифра твердости мало что вам скажет. Важное значение имеет сочетание базовой стали, глубины обработки и фактической нагрузки на присадку, которую будет воспринимать деталь.
Ненаполненные полиолефины, полистирол и сухие смеси жесткого ПВХ относительно безопасны. Стеклонаполненный полиамид, полипропилен с минеральным наполнением, маточная смесь с высоким содержанием пигментов и любые потоки с переизмельченным и абразивным загрязнением не являются таковыми. В приведенной ниже таблице сравниваются распространенные варианты сборки по относительному индексу, используя стандартный азотированный набор в качестве базового значения 100.
Относительный индекс износа в зависимости от конструкции винта и цилиндра (базовый уровень азотирования = 100)
Азотированные винт и цилиндр, стандартный корпус
Азотированный ствол с полированными шнеками.
Биметаллический ствол с азотированным винтом.
Биметаллический набор шнеков и стволов.
Твердосплавные накладки на рейках, специальная конструкция
Значения индексов представляют собой относительные сравнения для обсуждения планирования, а не гарантии производительности. Фактический срок службы зависит от загрузки наполнителя, скорости шнека, температурного профиля и уровня загрязнения.
Биметаллический ствол обычно изготавливается путем центробежного литья гильзы из износостойкого сплава в корпус ствола, что придает гильзе твердость в пределах 58–62 HRC с диспергированной в ней карбидной фазой. Эта гильза гораздо лучше противостоит истиранию, чем азотированная гильза, глубина которой обычно составляет от 0,3 до 0,6 мм, и лучше всего противостоит адгезии и коррозии, а не твердым наполнителям. Соединение биметаллического ствола с азотированным винтом является распространенным компромиссом: оно защищает более дорогой и трудный для замены компонент, сохраняя при этом разумную стоимость винта.
Для машины, в которой более 30 процентов стеклонаполненного компаунда или переточки с минеральным наполнителем, сочетание биметаллического шнека и комплекта цилиндров обычно легче оправдать, чем повторную замену. Стоит провести арифметику вместе с клиентом, а не просто предлагать оба варианта и позволять им выбирать по цене. Время простоя линии листового или профильного проката Cincinnati обычно обходится гораздо дороже в день, чем разница в цене между азотированным и биметаллическим набором.
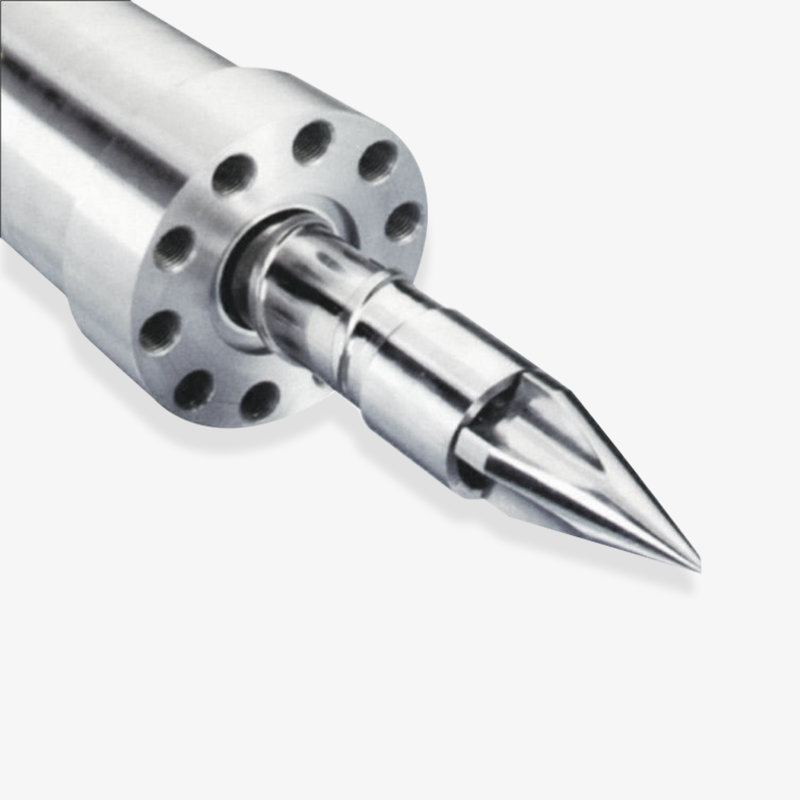
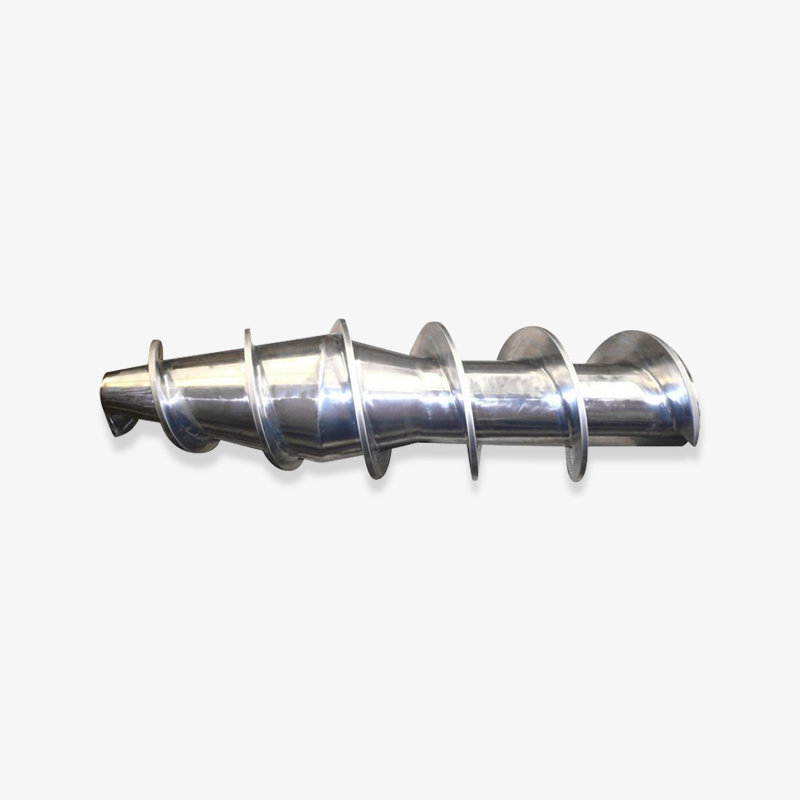
 Биметаллический винт для стеклонаполненных и технических пластмасс Рассмотрим этот биметаллический винт для абразивных стеклонаполненных или минеральных составов; Перед заказом подтвердите покрытие сплава и детали отливки гильзы ствола. Посмотреть продукт →
Два практических замечания для покупателей. Во-первых, спросите, отливается ли биметаллический вкладыш центробежно по всей рабочей длине или только в зоне дозирования; ответ значительно меняет цену и жизнь. Во-вторых, запросите в предложении толщину гильзы, потому что ствол, который можно один раз заточить и использовать повторно, представляет собой другое ценностное предложение по сравнению со стволом, который необходимо утилизировать при первых признаках износа.
Выбирайте пакет износа исходя из нагрузки наполнителя и стоимости простоя, а не только по твердости; Биметаллический ствол с азотированным винтом зачастую является наиболее экономичной парой.
Винтовые стволы для литья под давлением и аксессуары, о которых забывают
Литье под давлением является еще одним крупным направлением спроса в регионе, и его поведение отличается от экструзии. Шнек не работает непрерывно в установившемся режиме; он циклически пластифицируется, испытывает быстрые изменения давления и, как ожидается, быстро восстанавливается между выстрелами. Шурупы общего назначения хорошо справляются с полиолефинами и полистиролом, но полиамид, поликарбонат, ПОМ и любой стеклонаполненный сорт требуют геометрии и выбора износа, соответствующего циклу.
Самая распространенная ошибка в технических характеристиках цилиндров шнеков для литья под давлением — это рассматривать шнек как изолированный элемент. Обратный клапан, стопорное кольцо, резьбовой наконечник и сопло расположены на одном и том же пути плавления и изнашиваются. Покупатель, который заменяет изношенный винт, но сохраняет изношенное стопорное кольцо, обычно видит то же несоответствие веса дроби, которое и побудило его заменить. Заказ винта, клапана и наконечника вместе стоит немного дороже и позволяет избежать повторного демонтажа.
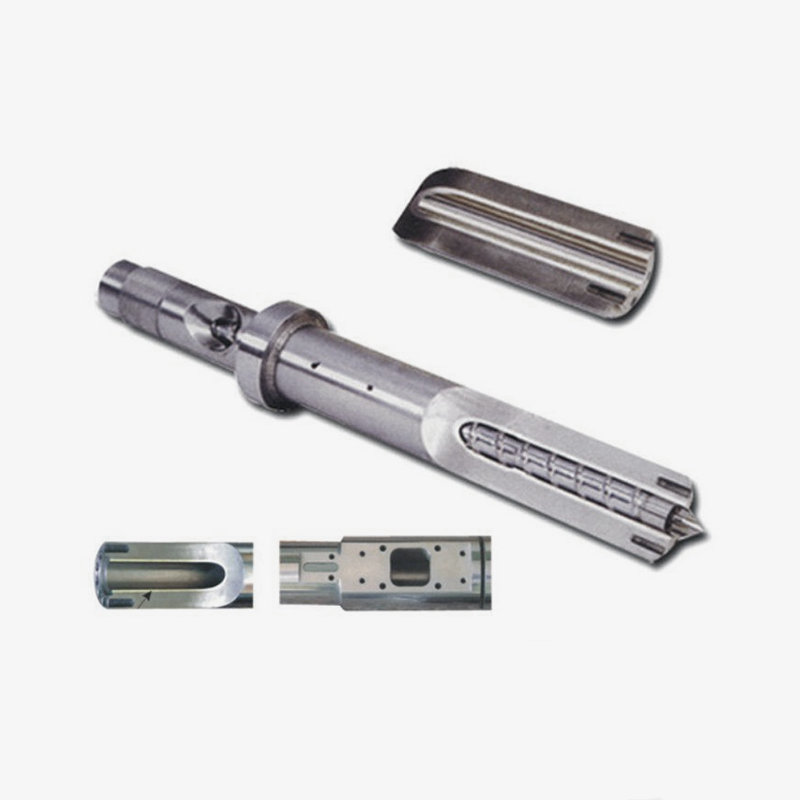
 Изготовленный на заказ шнек и цилиндр для литья под давлением в сборе Рассмотрите этот специальный шнек и цилиндр для проектов литья под давлением, где важна стабильность пластификации; перед производством подтвердите соответствие компонентов пути плавления и детали чертежей. Посмотреть продукт →
Для машиностроителя, покупающего компоненты для новой сборки, обзор чертежа должен охватывать приводную сторону, шпоночную канавку и детали муфты, расположение ленты нагревателя и положения термопары. Винт, который имеет идеальные размеры, но имеет отверстия для термопар на расстоянии 15 мм, выйдет из строя при вводе в эксплуатацию, поскольку температурный профиль не может быть установлен в соответствии с проектом. Целесообразно подтвердить эти детали в письменной форме до начала производства, а не обнаруживать их на сборочной станции.
Процессоры, заменяющие комплект на существующей печатной машине, имеют другой приоритет. Им необходимо, чтобы поставщик работал на основе измеренных размеров изношенной детали, включая фактическое отверстие в зоне подачи и зоне измерения, и подтверждал, какие размеры являются критическими, а какие имеют допуски. Поставщик, который запрашивает три измерения диаметра отверстия, внешний диаметр винта с обоих концов и фотографию приводной муфты, выполняет свою работу правильно.
Допуски, проверка и что входит в запрос предложений
Большинство споров между покупателем из Цинциннати и зарубежным поставщиком винтов и цилиндров возникают из-за расплывчатого запроса котировок, а не из-за производственного сбоя. Поставщик построил то, что указано на чертеже; покупатель ожидал чего-то, что не было отражено на рисунке. В таблице ниже перечислены позиции, которые должны быть урегулированы в письменной форме перед производством, особенно при первом заказе.
| позиция запроса предложения | Почему это меняет результат | Что предоставить или запросить |
|---|---|---|
| Данные геометрии винта | Диаметр основания и шаг витка определяют степень сжатия и качество расплава. | Чертеж или измерение изношенной детали, включая L/D и степень сжатия. |
| Канал ствола и гильза | Допуск диаметра отверстия и класс гильзы определяют как посадку, так и срок службы | Номинальное отверстие, измеренное отверстие в трех точках, тип и толщина вкладыша |
| Детали интерфейса | Ошибки фланца, питающей горловины, шпоночного паза и муфты останавливают сборку. | Схема фланца, чертеж входного отверстия, деталь приводного конца, расположение нагревателя |
| Материал и характеристики износа | Базовая сталь и глубина обработки определяют реальный срок службы | Базовая марка стали, глубина азотирования или биметаллическая марка, диапазон твердости поверхности |
| Протокол проверки | Инженерам по качеству нужны данные, а не гарантии | Отчет о размерах, показания твердости, значения биения, результаты испытаний под давлением |
| Маркировка и упаковка | Предотвращает путаницу и повреждения при доставке при заказе нескольких позиций. | Соглашение о маркировке деталей, тип ящика, защита от ржавчины, формат упаковочного листа |
По допускам сами числа должны быть взяты из чертежа, где бы он ни существовал. Если это не так, поставщик должен быть в состоянии указать рабочий диапазон и объяснить последствия этого диапазона, например, какое изменение прямолинейности может выдержать опора цилиндра машины, прежде чем винт начнет тереться. Покупателям следует с осторожностью относиться к любым предложениям, в которых указывается допуск без объяснения того, по чему он измеряется.
Инспекционная документация заслуживает отдельной строки в заказе на поставку. Для OEM-производителей оборудования отчет о размерах с фактическими измеренными значениями является стандартным. Для процессора, заменяющего один комплект, обычно достаточно краткого отчета, включающего отверстие, внешний диаметр винта, твердость и биение. Уточните желаемый формат до начала производства, поскольку ретроспективное составление отчета о готовой детали — это не то же самое, что измерение ее во время производства.
Подробный запрос предложения с данными о геометрии, спецификациями износа, деталями интерфейса и согласованным форматом проверки устраняет большую часть рисков при первом заказе.
Сроки доставки, фрахт и стоимость доставки в Цинциннати
Цинциннати находится внутри страны, а это означает, что каждая партия китайского производителя винтов и бочек представляет собой многоступенчатое движение. Покупатели, которые сравнивают только цену на условиях франко-завод, часто получают неприятный сюрприз, когда к ним добавляются фрахт, пошлина и внутренние перевозки. В таблице ниже стоимость разбита на части, что также является подходящей структурой для сравнения двух поставщиков.
| Элемент затрат | Что он охватывает | Практическая заметка |
|---|---|---|
| Цена компонента | Шнек, ствол и любые комплектующие на заводе поставщика. | Сравните аналогичную марку стали, тип футеровки и входящие в комплект аксессуары. |
| Обзор проектирования и чертежей | Подтверждение размеров, рекомендации по износу, пометки на чертеже | Обычно включен; спрашивайте напрямую о нестандартных или реконструированных деталях |
| Экспортная упаковка | Упаковка, защита от ржавчины, маркировка деталей, упаковочный лист. | Винты должны поддерживаться по всей длине, а не располагаться консольно в ящике. |
| Внутренние и морские перевозки | Перевозка в порт, океанский переход, портовая обработка | Время доставки зависит от маршрута; планируйте пару портов, а не один номер |
| Пошлины и торговые меры | Импортные пошлины и любые применимые торговые действия на момент въезда. | Тарифы меняются; перед котировкой подтвердите текущую позицию у таможенного брокера |
| Доставка внутри страны в Огайо | Железнодорожный или грузовой автомобиль из порта прибытия в район Цинциннати. | Предусмотрите дополнительные дни для железнодорожных перевозок и планирования доставки с использованием крана. |
По срокам стандартный одношнековый или азотированный ствол обычно поступает в производство через несколько недель после утверждения чертежа. Биметаллические конструкции, наборы планет и все, что требует нового образца или обратного проектирования, занимает больше времени. Морской транзит добавляет еще несколько недель, а доставка по суше в Огайо добавляет еще несколько дней. Покупатель, планирующий отключение, должен действовать в обратном направлении от даты установки, а не в прямом направлении от даты заказа.
Два практических способа сократить эффективное время выполнения заказа. Во-первых, заказывайте изнашиваемую деталь вместе с машиной, а не после неисправности; запасной комплект на полке превращает четырехнедельную чрезвычайную ситуацию в однодневную замену. Во-вторых, для OEM-производителя оборудования с постоянным объемом продаж согласуйте с поставщиком график прокатки, чтобы к моменту поступления заказа на поставку изделия стандартной геометрии уже были в производстве.
Риски при покупке и как снизить риск при первом заказе
Ни один из перечисленных ниже рисков не является уникальным для китайских поставщиков, но каждый из них проявляется чаще, когда покупатель и поставщик находятся в одиннадцати часовых поясах друг от друга и деталь не может быть проверена перед отправкой.
- Смещение геометрии на реконструированных деталях. Изношенный образец, измеренный без компенсации износа, дает винт, который уже в новом состоянии находится в конце диапазона допуска. Отправьте и чертеж, и измеренные размеры и укажите, какой из них является решающим.
- Замена спецификации износа. Предложение, в котором говорится «биметаллический» без указания сорта или толщины гильзы, оставляет место для более дешевой конструкции. Требуйте класс и толщину в письменном виде.
- Несоответствие интерфейса. Расположение фланцев, шпоночных пазов и расположение нагревателей являются наиболее распространенной причиной того, что деталь доставляется правильно, но не собирается. Подтвердите это фотографиями и размеченными рисунками.
- Пробелы в документации. Если отчет о проверке не был согласован до начала производства, он может появиться в виде типового сертификата, который не удовлетворит никого в отделе качества.
- Повреждение упаковки. Длинные тонкие винты сгибаются, когда их поддерживают только концы ящика. Укажите, как должна поддерживаться деталь.
Наиболее эффективным шагом по снижению рисков является небольшой первый заказ. Один сменный комплект для линии, которая уже хорошо известна заказчику, дает обеим сторонам возможность проверить связь, документацию и соответствие до обсуждения многолетнего соглашения о поставке. Поставщик винтов и цилиндров, которого стоит оставить, отнесется к первому комплекту так же серьезно, как к заказу на сто единиц.
Начните с одного измеримого набора, подтвердите документацию и детали интерфейса, а затем масштабируйте его до соглашения о поставке, как только будет подтверждена рабочая взаимосвязь.
Информация о поставщиках и дополнительная литература
Профиль производителя шнеков и цилиндров Основанная в 1990 году, компания управляет производственным цехом площадью более 10 000 квадратных метров и поставляет комплекты конических, параллельных, одиночных, планетарных и биметаллических шнеков и цилиндров, компоненты для литья под давлением, шнеки для экструдеров для резиновых изделий и комплексные экструзионные линии машиностроителям и переработчикам в США, Германии, на Ближнем Востоке и в Юго-Восточной Азии.
Если покупателю нужна нестандартная геометрия, а не предмет из каталога, первым полезным шагом будет обсуждение смолы, машины и истории износа, за которым следует обзор чертежей. Большинство технических вопросов, описанных выше, могут быть решены на этом обмене до выставления котировки.
Часто задаваемые вопросы: Поиск винтов и стволов для рынка Цинциннати
Как покупатели CI Cincinnati обычно начинают запрос на винт и бочку?
Большинство из них начинаются с чертежа, измерения изношенной детали или того и другого, плюс нагрузка на смолу и наполнитель при работе машины. Самые сильные запросы включают тип машины, L/D, текущий размер отверстия и причину замены. Эта комбинация позволяет поставщику подтвердить геометрию и рекомендовать пакет износа в первом ответе вместо того, чтобы задавать три раунда дополнительных вопросов.
Может ли поставщик подобрать винт для машины двадцатилетней давности и без чертежа?
В большинстве случаев да, при условии тщательного измерения изношенной детали и учета припуска на износ. В этом вам помогут фотографии приводного конца, горловины подачи и любые маркировки на стволе. Покупатель должен подтвердить, какие размеры имеют решающее значение, поскольку деталь, изготовленная методом обратного проектирования по изношенному образцу, обычно будет уступать по характеристикам детали, изготовленной по исходным номинальным размерам.
Как долго должен прослужить биметаллический комплект винта и цилиндра по сравнению с азотированным комплектом?
Это больше зависит от загрузки наполнителя и условий эксплуатации, чем от этикетки. В абразивных составах, таких как полиамид со стеклонаполнителем или полипропилен с минеральным наполнителем, биметаллический набор обычно сохраняет свои размеры значительно дольше, чем азотированный. В случае ненаполненных полиолефинов разрыв сужается, и более разумной покупкой может оказаться азотированный набор. Попросите сравнение вашей конкретной смолы, а не общее утверждение.
Каков минимальный заказ для первого пробного периода?
Обычно можно использовать один комплект, особенно для замены на существующей машине. Покупатели должны ожидать, что цена за единицу будет менее выгодной, чем при запланированном заказе на объем, и должны учитывать стоимость перевозки при сравнении. Для OEM-производителей оборудования небольшая партия из двух или трех комплектов часто является практичным способом проверить повторяемость, прежде чем согласовывать график.
Как покупатели обрабатывают грузы и пошлины в Огайо?
Большинство из них используют опытного таможенного брокера и сравнивают поставщиков на основе стоимости доставки, а не цены на условиях франко-завод. Груз обычно доставляется морским транспортом в порт США, а затем по железной дороге или грузовиком в район Цинциннати. Ставки пошлин и любые применимые торговые меры должны быть подтверждены на момент ввоза, поскольку они меняются и существенно влияют на сравнение между поставщиками.
Предоставляют ли поставщики экструдеры в сборе, а также компоненты?
Некоторые делают. Помимо комплектов шнеков и цилиндров, могут поставляться планетарные и конические двухшнековые экструдеры, а также комплектные линии для производства труб, листов и профилей, что полезно для машиностроителя, собирающего полную систему, или для переработчика, увеличивающего производительность. Для покупателей, которым нужен только запасной компонент, путь к компоненту остается более простым и быстрым маршрутом.
Какие документы должны прийти вместе с грузом?
Как минимум, упаковочный лист, соответствующий маркировке деталей, отчет о проверке размеров с фактическими измеренными значениями, показаниями твердости и любыми результатами испытаний ствола под давлением. Покупатели, у которых есть формальный процесс входного контроля, должны согласовать формат отчета до начала производства, поскольку дооснащение документации готовой детали — это не то же самое, что ее измерение во время производства.
Картина для каждого типа покупателей в регионе одинакова. Машиностроительному заводу в Цинциннати, переработчику, работающему с жестким ПВХ, и мастерской по восстановлению - всем нужно четко ответить на одни и те же четыре вопроса: соответствует ли геометрия, выдержит ли износостойкий пакет эту смолу, будет ли документация соответствовать качеству и когда он действительно прибудет. Правильно поймите эти четыре, и цена станет обычным коммерческим разговором, а не азартной игрой.
Если линия тока теряет мощность, плохо держит манометр или потребляет больше энергии, чем раньше, набор шнеков и цилиндров обычно является первым местом, которое стоит измерить. Короткий технический обмен мнениями с производителем, который уже сталкивался с такими симптомами, — это более быстрый путь к ответу, чем еще один раунд расценок на идентичную запасную деталь.
Выбранный дисплей подшипника
 浙公网安备 33090202000520 号
