

Автор: Вейбо
Дата: Oct 26, 2026
Калибровка и тестирование систем впрыска химикатов на линиях по переработке пластмасс
На литьевой машине выполняется производство стеклонаполненного полипропилена. Устройство подачи добавки настроено на подачу 2,4% маточной смеси, скорость шнека выглядит нормальной, и оператор не прикасался к дозирующему насосу с момента последней остановки технического обслуживания. Тем не менее, на партии наблюдаются цветные полосы, случайные снимки и растущий процент брака. Непосредственное подозрение обычно оказывается на кормителе. Однако зачастую реальная проблема заключается в том, что калибровка и тестирование системы впрыска химикатов рассматривалась как однократная задача настройки, а не как цепочка проверок, включающая дозирующее устройство, оборудование для подачи расплава и условия технологического процесса вокруг них.
Первый вывод: калибровка – это не просто регулировка насоса до тех пор, пока выходной показатель не станет приемлемым. При переработке пластмасс надежная система впрыска химикатов зависит от стабильного пути расплава через шнек и цилиндр, повторяемости давления и температуры, а также от реакции дозирования, которая проверяется более чем с одной скоростью. Тестирование должно подтвердить, что делает система после прогрева, после изменения нормы, после замены материала и после технического обслуживания. Если эти четыре условия не учтены, калибровочный лист может выглядеть идеально, в то время как производство все еще отстает.
Это важно для производителей литьевого формования, экструзионных линий и производителей оборудования, поскольку впрыск присадок редко изолирован от остальной части машины. Красители, стабилизаторы, пенообразователи, технологические добавки и реактивные компоненты попадают в поток расплава, который транспортируется, сжимается, разрезается и дозируется шнеком и цилиндром. Таким образом, базовая линия калибровки настолько стабильна, насколько стабильна механическая платформа под ней.
Калибровка подтверждает дозирующее устройство; испытания доказывают, способна ли вся система впрыска и подачи расплава поддерживать такую производительность в производстве.
Что на самом деле охватывает калибровка и тестирование системы впрыска химикатов
Распространенной ошибкой является отделение «насоса» от «машины». На производственной линии система впрыска химикатов включает в себя расходный резервуар, линию всасывания, насос или питатель, линию нагнетания, обратные клапаны, манометры, управляющий сигнал, точку впрыска и узел шнекового цилиндра, в который подается добавка. Ошибка калибровки может возникнуть в любой из этих областей. Перистальтический или диафрагменный насос может быть механически исправным, но всасывать воздух через изношенное уплотнение. Питатель с потерей веса может быть точным сам по себе, но подавать неравномерно, если давление в стволе колеблется. Шестеренчатый насос может поддерживать стабильную производительность на одной скорости, но теряет повторяемость при понижении скорости.
Это помогает разделить калибровку и тестирование на три уровня. Первый уровень — это инструментальный уровень: заданное значение, обратная связь датчика, длина хода, частота импульсов, показания веса и реакция управления. Второй — гидравлический или механический уровень: уплотнения, клапаны, магистрали, винты, цилиндры, стопорные кольца, форсунки и компоненты привода. Третий — технологический слой: температура расплава, противодавление, время пребывания, вязкость материала и фактическая точка, где добавка встречается с полимером. Полезный план тестирования затрагивает все три уровня, поскольку ошибка на одном уровне часто маскируется под ошибку на другом.
| Слой | Что проверить | Практический тест | Влияние на впрыск присадок |
|---|---|---|---|
| Прибор и контроль | Точность уставки, масштабирование сигнала, время отклика, пределы срабатывания сигнализации | Тест ступенчатого изменения при низких, средних и высоких скоростях | Выявляет задержку ответа, неправильное масштабирование или нестабильную обратную связь. |
| Механическая доставка | Уплотнения насоса, обратные клапаны, ограничения на линии, попадание воздуха, износ винтов и цилиндров | Визуальный осмотр, испытание на удержание давления, гравиметрическая проверка выходного сигнала. | Объясняет дрейф, пульсацию, периодическую недостаточную дозировку или потерю повторяемости. |
| Расплавить и обработать | Профиль температуры ствола, противодавление, скорость шнека, время пребывания, состояние точки впрыска | Короткие пробные испытания с регистрацией давления и температуры | Показывает, попадает ли добавка в стабильный поток расплава. |
| Документация | Базовый результат, поправочные коэффициенты, история технического обслуживания, партия материала | Записи «до» и «после» с ограничениями «прошел/не прошел» | Не позволяет повторяющимся корректировкам стать новой нормой |
Таблица намеренно носит практический, а не теоретический характер. На загруженном предприятии человеком, выполняющим калибровку системы, может быть техник, инженер-технолог или руководитель технического обслуживания. Тест должен быть достаточно простым, чтобы его можно было повторить, но достаточно конкретным, чтобы выявить тенденцию. Одно выходное показание при одной заданной точке полезно для быстрой проверки, но оно не говорит вам, правильно ли реагирует система, когда производство переходит на другую скорость или материал.
Как для литья под давлением, так и для экструзии лучшей отправной точкой является письменная граница калибровки. Определите, какие компоненты входят в область действия, какие показания записываются и какие условия делают тест недействительным. Например, испытание, проведенное до того, как ствол достигнет теплового равновесия, может не отражать производство. Испытание, проведенное с химической вязкостью, отличной от вязкости добываемой жидкости, может привести к получению ошибочного поправочного коэффициента. Испытание, не учитывающее износ винтов, может пройти испытание для насоса, но не для изделия.
Запись о калибровке имеет смысл только тогда, когда в ней указаны состояние машины, состояние материала и частота испытаний, при которых были сняты показания.
Почему состояние винта и ствола меняет базовую линию калибровки
Впрыск химикатов часто оценивается только по дозирующему устройству, но система приема оказывает большое влияние на то, что означает «точность» в производстве. Шнек и цилиндр задают профиль давления, обеспечивая стабильность, историю сдвига и однородность расплава. Если винт имеет износ на скребках, если отверстие цилиндра утратило допуск или стопорное кольцо на узле впрыска не герметично закрывается, присадка может правильно дозироваться в насосе и плохо распределяться в потоке расплава. Затем оператор настраивает насос, чтобы компенсировать механическую проблему, которая отклоняет калибровку от ее истинного базового уровня.
Рассмотрим машину для литья под давлением, в которой используется чувствительная к сдвигу добавка. Изношенный обратный клапан может привести к небольшому обратному потоку во время инъекции. Дозирующий насос по-прежнему может подавать запрограммированную порцию, но фактическое количество добавки, попадающей в форму, может варьироваться от цикла к циклу. Испытание на удержание давления само по себе может не выявить этого, поскольку утечка небольшая и прерывистая. Более показательным является испытание на скорострельность в сочетании с проверкой веса выстрела и измерением давления в стволе. Та же логика применима и к экструзии: изношенная дозирующая секция может создавать пульсацию давления, из-за которой жидкая добавка кажется «всплеском», даже когда насос работает стабильно.
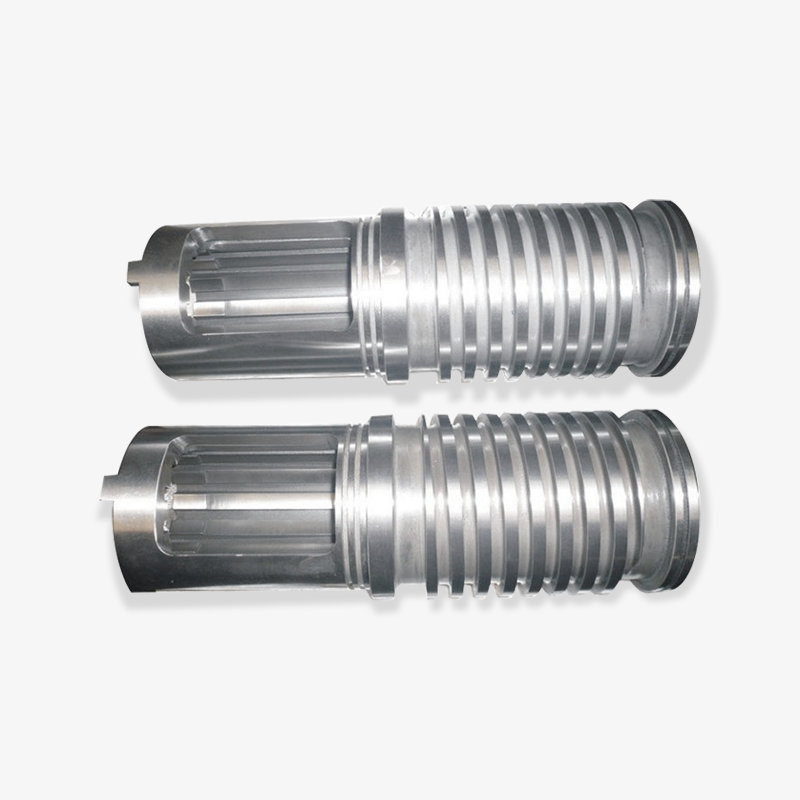
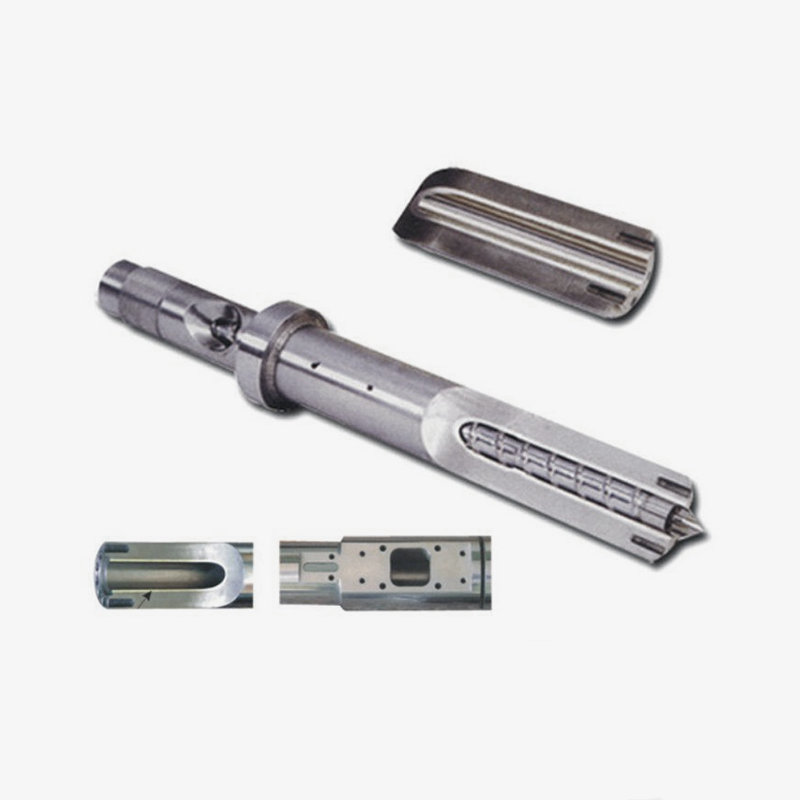
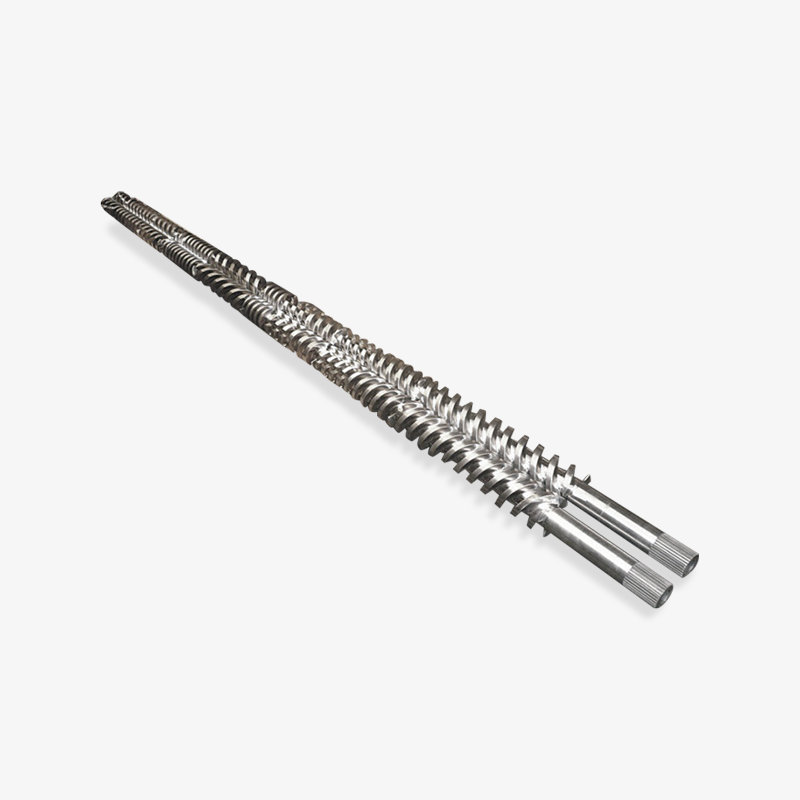
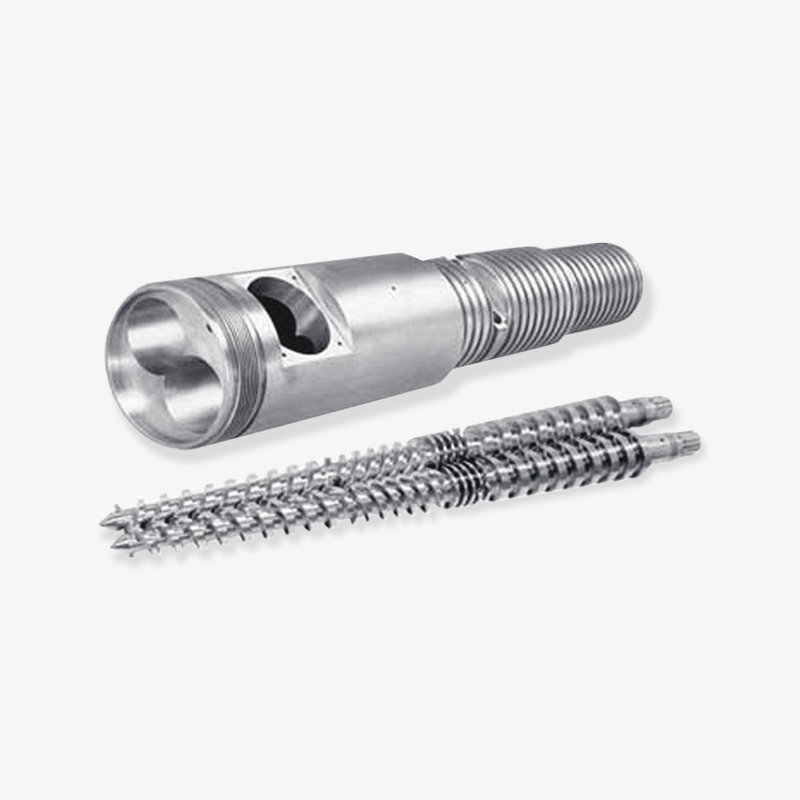
 Изготовленный на заказ шнек и цилиндр для литья под давлением Специальный шнек и цилиндр для литья под давлением с подобранным зазором для обеспечения стабильной транспортировки материала и уменьшения колебаний; актуально при оценке замены оборудования и калибровке. Посмотреть продукт →
Вот почему поставщика винтов и цилиндров следует рассматривать как участника процесса калибровки, а не просто как источник запасных частей. Постоянство размеров, выбор материала и состояние поверхности влияют на то, насколько быстро машина возвращается к стабильному исходному состоянию после технического обслуживания. При установке сменного шнека или цилиндра систему впрыска химикатов следует протестировать повторно, а не считать ее неизменной. Новое оборудование может изменить реакцию давления, время пребывания и поведение смешивания настолько, что потребуется новый поправочный коэффициент.
Агрессивные присадки и наполнители делают проблему износа более важной. Стекловолокно, минеральные наполнители и некоторые антипирены могут ускорить увеличение зазора в стволе и на шнеке. Биметаллический цилиндр или специально закаленный винт могут улучшить износостойкость, но не устраняют необходимости калибровки. Это просто дает калибровке больше шансов оставаться стабильной между интервалами технического обслуживания. Неверный вывод — «модернизируйте металлургию и забудьте о плане испытаний». Лучшим выводом будет «повысить износостойкость и использовать план испытаний, чтобы убедиться, что улучшение сохраняется».
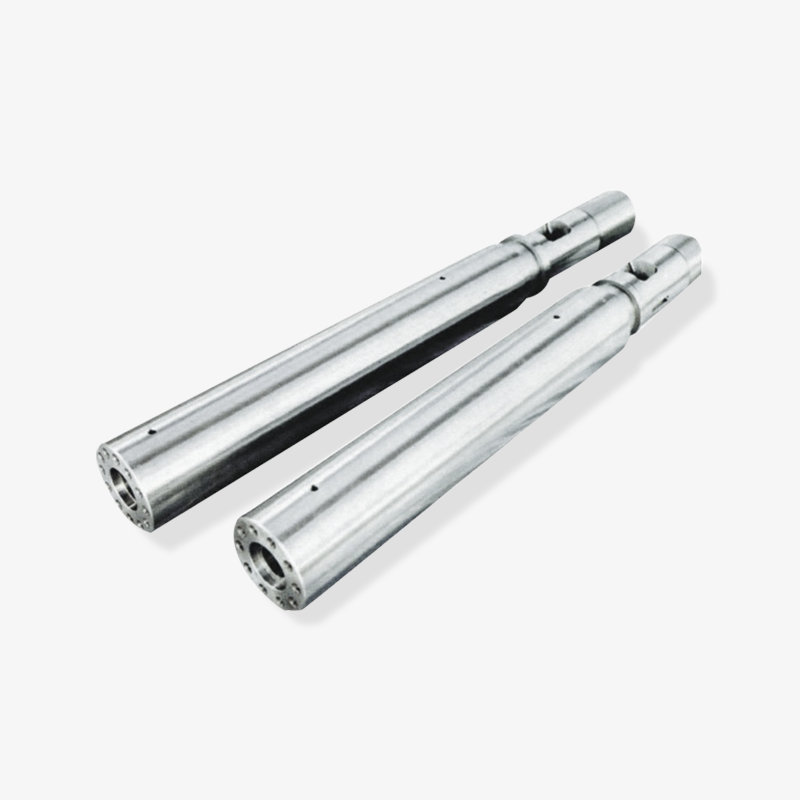
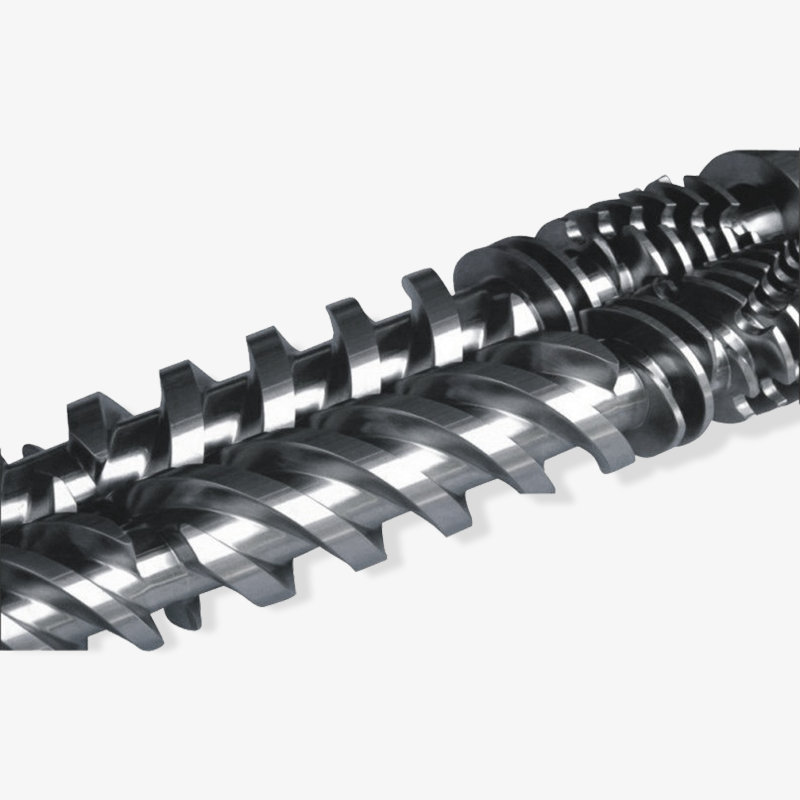
 Изготовленный на заказ биметаллический винтовой цилиндр для специальных пластмасс Биметаллический шнековый ствол с двухсплавной конструкцией и износостойким покрытием для инженерных и специальных пластиков; кандидат при сравнении износостойких вариантов замены и записей осмотров. Посмотреть продукт →
У переработчиков, сравнивающих варианты замены, запросите записи проверки, соответствующие плану калибровки: диаметр винта, геометрия лопасти, диаметр цилиндра, твердость поверхности и прямолинейность. Эти детали имеют значение, поскольку система впрыска химикатов, откалиброванная на изношенной машине, может требовать постоянной коррекции, в то время как та же система на механически исправной машине может поддерживать стабильное заданное значение с гораздо меньшим количеством корректировок. Цель — не идеальная машина; целью является известное состояние машины, на котором основана калибровка.
Если шнек и цилиндр изношены, возможно, виноват дозирующий насос в проблемах с давлением и смешиванием, которые нельзя исправить одной лишь калибровкой.
Практический процесс калибровки и тестирования для инженеров-технологов
Следующий рабочий процесс разработан для завода по переработке пластмасс, где химическая добавка, краситель, пенообразователь или технологическая добавка впрыскивается в экструдер или машину для литья под давлением. Оно не заменяет инструкции производителя оборудования, но дает повторяемую последовательность действий, которую можно адаптировать к различным типам насосов и конструкциям питателей.
- Определите условия производства. Запишите марку материала, тип добавки, целевую дозу, профиль температуры плавления, скорость шнека, противодавление, время цикла и производительность линии. Калибровка без этих условий – это всего лишь мастерская.
- Перед регулировкой проверьте. Проверьте резервуары, фильтры, всасывающие линии, уплотнения, обратные клапаны, точки впрыска и область цилиндра вокруг питающего горловины и сопла. Ищите утечки, кристаллические химикаты, засоренные линии, попадание воздуха и изношенные соединения. Небольшая утечка на стороне всасывания может привести к нестабильному дозированию, что выглядит как проблема с контролем.
- Подтвердите термическую стабильность. Доведите цилиндр и дозирующие линии до производственной температуры и дайте им достаточно времени для выдержки. Вязкость меняется в зависимости от температуры, поэтому слишком ранняя калибровка может не сохраниться после стабилизации машины. При использовании химикатов, чувствительных к температуре, убедитесь, что линия впрыска не перегревается и не охлаждается неравномерно.
- Установите эталонный выход. Запустите дозирующее устройство с известной скоростью и соберите выход по весу или объему за фиксированное время. Используйте чистые контейнеры и весы или манометр, подходящие для целевой дозы. Запишите фактическую выходную мощность, а не отображаемую уставку. Повторите как минимум дважды, чтобы увидеть повторяемость.
- Тестируйте на нескольких скоростях. Проверьте низкую, среднюю и высокую производительность. Насос, работающий с точностью при ходе 70 %, может дрейфовать при ходе 20 %. Устройство подачи, которое хорошо работает на постоянной скорости, может плохо реагировать на требования короткого цикла. Цель состоит в том, чтобы найти диапазон, в котором система сохраняет допуск, а не навязывать один поправочный коэффициент для всего диапазона.
- Проверьте время ответа. Внесите изменение уставки и измерьте, сколько времени потребуется системе, чтобы достичь нового выходного сигнала и стабилизироваться. Это особенно важно на машинах для литья под давлением с короткими циклами и на экструзионных линиях, где изменения добавок быстро влияют на цвет или пенообразование. Медленная реакция может привести к чрезмерной корректировке со стороны оператора.
- Запустите производственное испытание. Произведите небольшой тираж при нормальных условиях и проверьте результат: цвет, плотность, структуру пенообразования, прочность, качество поверхности или то, что должна контролировать добавка. Если добавка имеет решающее значение для стабильности размеров или соответствия нормативным требованиям, включите соответствующую проверку качества. Калибровка насоса, которая не дает приемлемого продукта, является неполной.
- Запишите и зафиксируйте базовую линию. Задокументируйте заданное значение, фактическую производительность, поправочный коэффициент, партию материала, температуру, давление и дату. Отметьте приемлемый диапазон и действия, которые следует предпринять, если показания выходят за его пределы. Запись должна быть доступна для использования следующей сменой, а не только человеком, проводившим тест.
Последовательность имеет значение, поскольку она разделяет причины. Если производительность низкая при каждой норме, проблема может быть в насосе или источнике питания. Если выходной сигнал приемлем при высокой скорости, но неудовлетворителен при низкой, проблема может быть в динамическом диапазоне, пульсации или разрешении управления. Если производительность стабильна, но качество продукта варьируется, проблема может быть в смешивании, стабильности давления или состоянии шнекового цилиндра. Тестирование с более чем одной скоростью — один из самых быстрых способов отличить их друг от друга.
Также полезно назначить «владельца калибровки» для каждой линии. Этому человеку не обязательно выполнять все тесты, но он должен контролировать базовые записи и утверждать изменения. Без владения накапливаются небольшие изменения. Одна смена увеличивает ход насоса, чтобы исправить проблему с цветом, следующая смена уменьшает его, чтобы сэкономить добавку, и в течение нескольких недель никто не узнает, какая настройка является проверенной.
Выполните калибровку с фактической скоростью работы машины, а затем докажите повторяемость на нижнем и верхнем концах этого диапазона.
Методы тестирования, которые выявляют больше, чем одно показание расхода
Ни один тест не охватывает все виды отказов. Гравиметрическая проверка отлично подходит для обеспечения точности выходных данных, но она может пропустить медленную утечку давления. Испытание под давлением может выявить целостность уплотнения, но не доказывает, что добавка распределена в расплаве. Производственные испытания показывают окончательный результат, но могут не определить, какой компонент отклоняется. Практический ответ — небольшой набор тестов, который повторяется в последовательном порядке.
Во время ввода в эксплуатацию большинство команд уделяют наибольшую долю внимания проверке результатов, поскольку это видно и легко документировать. Стабильность давления и температурный режим обычно получают следующий уровень внимания, за которым следует проверка износа и проверка реакции. В приведенной ниже таблице показан практический профиль акцентов, а не жесткое правило. Его цель – вызвать дискуссию о том, в каких случаях текущий план калибровки может быть недооценен.
Относительный акцент на калибровке при вводе в эксплуатацию
Производительность и повторяемость Высокий
Стабильность давления и уплотнения Высокий
Температура и вязкость Средний
Ответ и отказ Средний
Тенденции износа и технического обслуживания Текущий
Диаграмма указывает на сбалансированный план, а не на решение, состоящее из одного числа: «прошел/не прошел». Проверка производительности имеет важное значение, но она не должна вытеснять проверку давления, поскольку насос может подавать нужный объем в линию, которая частично заблокирована или пульсирует. Проверка температуры и вязкости заслуживает такого же внимания, когда присадка чувствительна к нагреву или когда линия впрыска проходит через горячую зону. Тесты на реакцию и динамический диапазон имеют наибольшее значение при литье под давлением с коротким циклом и на экструзионных линиях, скорость которых меняется в течение смены. Тенденции износа проявляются медленнее, но они объясняют, почему калибровка, прошедшая в прошлом квартале, теперь требует другого поправочного коэффициента.
Для производителя или поставщика винтов и цилиндров эти категории испытаний также представляют собой полезный диалог по обслуживанию. Когда производитель сообщает о нестабильном дозировании добавки, первым делом следует отделить производительность насоса от стабильности подачи расплава. Стабилен ли график давления в стволе? Винт восстанавливается последовательно? Стопорное кольцо герметично? Точка инъекции чистая? Поставщик, который понимает эти взаимодействия, может помочь клиенту избежать замены насоса, когда реальной проблемой является изношенная дозирующая секция.
Практический набор испытаний часто включает в себя четыре проверки: гравиметрическое испытание на производительность при трех скоростях, проверку удержания давления или проверки на утечку на стороне нагнетания, короткий производственный цикл с регистрацией температуры и давления, а также визуальный осмотр шнека, цилиндра, обратного клапана и точки впрыска. Добавьте проверку времени отклика, когда контур управления работает быстро, и добавьте анализ тенденции износа, когда материал абразивный. Набор тестов не обязательно должен быть сложным, но его необходимо повторять каждый раз одинаково.
Используйте как минимум одно испытание на производительность, одно испытание под давлением и одно производственное испытание; каждый фиксирует разный класс ошибок калибровки.
Толерантность, частота и рекорды: установление реалистичных стандартов
Допуски должны исходить из требований к продукту и возможностей системы, а не из скопированного номера в общей форме. Краситель, влияющий на внешний вид, может выдерживать более широкую полосу, чем реактивная добавка, влияющая на стабильность размеров или податливость. Пенообразователь может быть очень чувствительным к изменениям скорости, тогда как технологическая добавка может быть более щадящей. В плане калибровки должен быть указан допустимый диапазон для каждой добавки и действия, которые необходимо предпринять в случае превышения диапазона.
Полезное заявление о переносимости состоит из трех частей: целевая доза, допустимое отклонение и условия испытания. Например, «цель 2,0% по массе при производительности, приемлемый диапазон от 1,9% до 2,1%, подтвержденный после 30 минут термической выдержки». Это более полезно, чем «откалиброван насос». Он сообщает следующему техническому специалисту, что было протестировано и как выглядело «хорошо». Если добавка имеет решающее значение, проводите испытания на нескольких нормах и записывайте поправочный коэффициент для каждой нормы, а не навязывайте одно среднее значение.
Частота должна быть основана на риске. Приложения с высоким риском, абразивные материалы, агрессивные химикаты и непрерывно работающие линии могут требовать более частых проверок. Стабильное применение с чистыми химикатами и хорошо обслуживаемой машиной может нуждаться в менее частых проверках. Триггерные точки имеют такое же значение, как и календарь: после замены шнека или цилиндра, после замены уплотнения или клапана, после смены партии материала, после длительного простоя и после любого необъяснимого изменения качества. Калибровка, выполняемая только в фиксированный день месяца, может пропустить проблему, возникшую на следующий день после последнего теста.
- Ежедневно: визуальная проверка на наличие утечек, заблокированных линий, низкого уровня в резервуаре и очевидных сигналов тревоги по давлению или температуре.
- Еженедельно: подтвердите объем производства на уровне производительности и сравните его с базовым показателем.
- Ежемесячно или ежеквартально: тестируйте низкие и высокие скорости, проверяйте время отклика и проверяйте индикаторы износа.
- После технического обслуживания: повторно выполняйте базовую настройку системы при каждой замене винта, цилиндра, обратного клапана, насоса или точки впрыска.
- После замены материала: проверьте вязкость, чувствительность к температуре и любой необходимый поправочный коэффициент.
Записи должны быть достаточно короткими, чтобы их можно было заполнить, и достаточно конкретными, чтобы их можно было проверить. Обычно достаточно одностраничной формы с датой, линией, материалом, добавкой, заданным значением, фактической производительностью, скоростью испытаний, температурой, давлением, поправочным коэффициентом и техническим специалистом. Добавляйте поле комментариев для чего-нибудь необычного: новой партии химикатов, шумного насоса, колебаний давления или недавнего ремонта бочки. Со временем комментарии часто объясняют смещение лучше, чем одни только цифры.
Установите допуск, исходя из риска продукта, и установите частоту, исходя из риска машины; ни один из них не должен слепо копироваться из другой строки.
Распространенные сбои калибровки и как их обнаружить на ранней стадии
Самая распространенная поломка – это не полностью мертвый насос. Это медленное смещение: система подает немного больше или немного меньше записанного базового уровня, и оператор корректирует это на ощупь. Цвет становится немного темнее, пена становится немного плотнее или производительность цикла меняется. Поскольку изменение происходит постепенно, сигнал тревоги не звучит. Диаграмма тренда фактического выхода по сравнению с заданным значением позволяет выявить это раньше, чем однократная проверка «прошел/не прошел».
Попадание воздуха – еще одна частая причина. Незакрепленный всасывающий фитинг, изношенное уплотнение или почти пустой резервуар могут привести к попаданию воздуха в линию. Насос все еще может работать, но производительность становится пульсирующей или непостоянной. На машине для литья под давлением симптом может проявляться в виде периодических коротких всплесков или изменения цвета, которое кажется не связанным с добавкой. Четкая линия, проверка утечек и проверка установившегося выходного сигнала на низкой скорости обычно выявляют проблему.
Нестабильность давления часто ошибочно воспринимается как проблема калибровки. Если давление в цилиндре колеблется из-за изношенного стопорного кольца, частично заблокированного сопла или нестабильного восстановления шнека, присадка может попасть в нестабильный поток расплава. Калибровка насоса может быть правильной, тогда как конечная концентрация неверна. Именно здесь обзор типичных проблем с винтовым цилиндром термопластавтоматов может сэкономить время, поскольку исправление может быть механическим, а не инструментальным.
Полезное следующее чтение
Температурный дрейф легко не заметить. Химическое вещество, откалиброванное для одной вязкости, может вести себя по-разному при изменении профиля ствола или когда линия впрыска находится ближе к горячей зоне. В протоколе калибровки должна быть указана температура, при которой проводилось испытание. Если температура производства отличается, поправочный коэффициент может не перенестись. Это особенно актуально для пенообразователей и реактивных добавок, где небольшие изменения температуры могут изменить поведение реакции или расширения.
Наконец, обратите внимание на «ползучесть регулировки». Техник меняет ход насоса, чтобы решить кратковременную проблему с качеством, но это изменение не фиксируется. Следующая смена видит другую базовую линию и снова корректирует ее. Через несколько недель система работает с недокументированными настройками. Простое правило предотвращает это: любое изменение заданного значения дозирования должно быть зафиксировано с указанием причины. Если причиной является механическая проблема, устраните механическую проблему, а не скрывайте ее при калибровке.
Большинство ошибок дозирования – это медленные смещения, утечки воздуха или проблемы с давлением, замаскированные под калибровочный дрейф; данные о тенденциях выявляют их раньше, чем это делает металлолом.
Выбор поставщика шнеков и цилиндров для обеспечения стабильной производительности впрыска
Когда переработчик ищет запасные винты и цилиндры, решение о покупке должно включать процедуры калибровки и тестирования, которые последуют за установкой. Недорогая деталь, которая меняет реакцию на давление или быстро изнашивается, может потребовать месяцев корректировок дозировки. Технически подходящая деталь с документально подтвержденными размерами и маркой материала дает инженеру-технологу стабильную отправную точку. Вот почему оценка должна включать в себя возможности проверки производителя, а не только цену за штуку.
Спросите, как поставщик контролирует геометрию винта, допуск на отверстие цилиндра, прямолинейность, твердость поверхности и отслеживаемость материала. Спросите, может ли поставщик предоставить отчеты о размерах вместе с поставкой. Спросите, какие варианты износостойкости доступны для конкретной добавки или наполнителя. Для абразивных смесей может подойти биметаллический цилиндр винта или закаленный винт, но выбор должен основываться на механизме износа, а не на общей этикетке обновления. Поставщик, который разбирается в приложениях экструзии и литья под давлением, может помочь подобрать оборудование с учетом технологического риска.
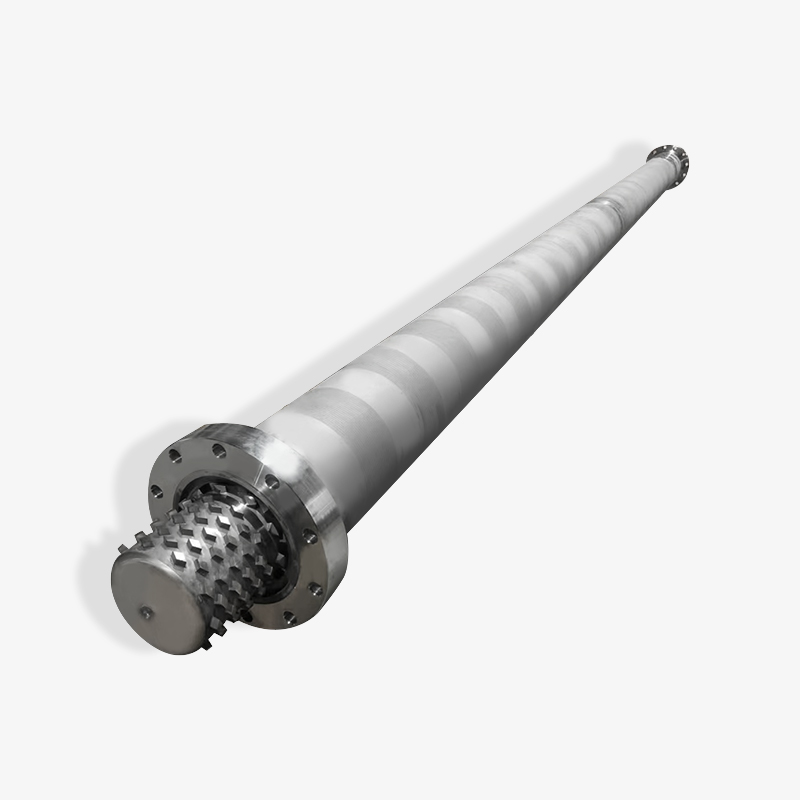
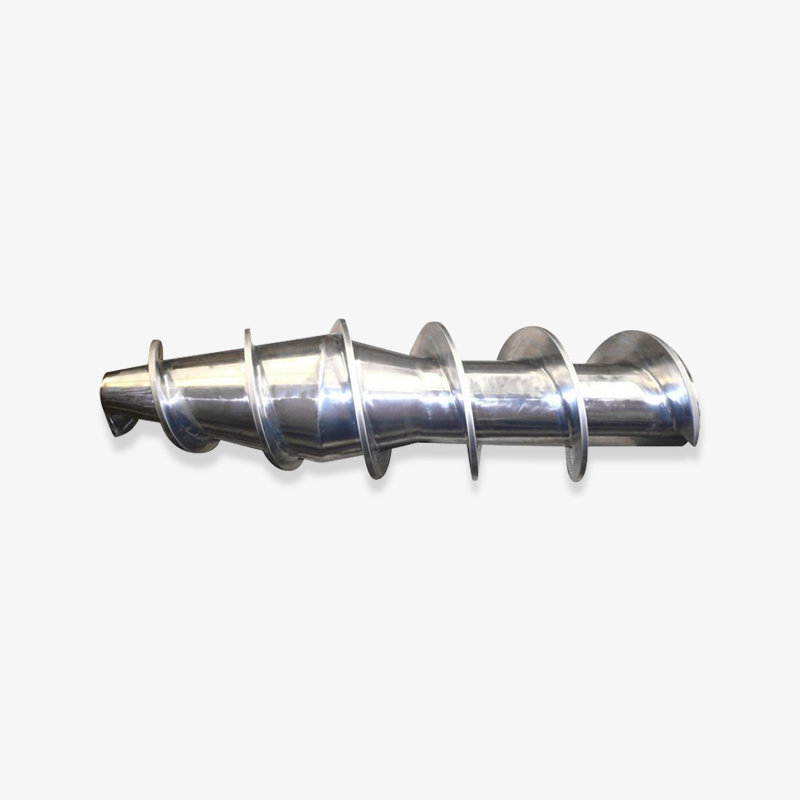
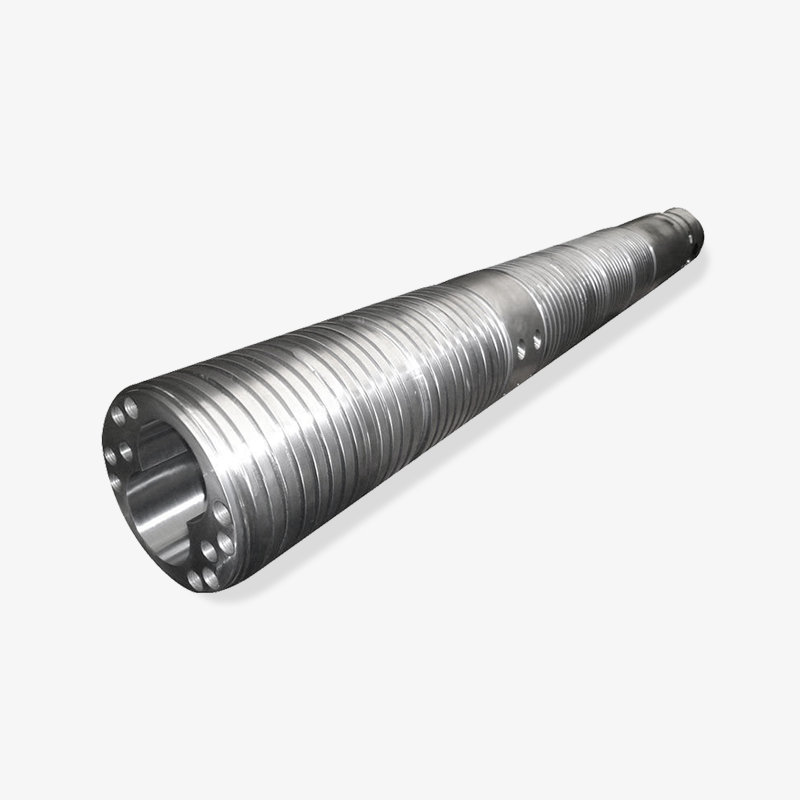
 Изготовленный на заказ одношнековый цилиндр для экструзии Изготовленный на заказ одношнековый цилиндр для экструзии с модульными компонентами и поддержкой управления; актуально, когда износ зоны подачи или зазор шнекового цилиндра могут повлиять на стабильность транспортировки. Посмотреть продукт →
Для экструзионных линий та же логика применима к одношнековому цилиндру и подающему рукаву. Если секция подачи изношена или зазор между цилиндром и шнеком слишком велик, скорость подачи может стать нестабильной. Затем в систему впрыска присадок поступает поток расплава, давление и производительность которого уже различаются. Калибровка все еще возможна, но потребует более частой коррекции. Поставщик, который может обсудить конструкцию зоны подачи, степень сжатия и характер износа, более полезен, чем тот, который указывает только номер детали.
Промышленные покупатели часто сравнивают производителя, поставщика и оптовика по времени выполнения заказа и цене за единицу продукции. Эти факторы имеют значение, но их следует сопоставлять с издержками нестабильного производства. Комплект шнеков и цилиндров, поставляемый с четкими данными проверки и согласованными спецификациями материалов, может уменьшить количество переменных при вводе в эксплуатацию. Это ускоряет первую калибровку и делает долгосрочную базовую линию более надежной. Это также дает ориентир для технического обслуживания, когда в конечном итоге начинается износ.
Лучший поставщик винтов и цилиндров сокращает переменные калибровки, документируя размеры, материалы и варианты износа до того, как детали попадут на завод.
Часто задаваемые вопросы: Калибровка и тестирование системы впрыска химикатов
Как часто следует калибровать систему впрыска химикатов?
Универсального интервала не существует. График, основанный на рисках, более полезен: еженедельно проверяйте производительность при заданной производительности, тестируйте низкие и высокие производительности ежемесячно или ежеквартально, а также переустанавливайте базовый уровень после технического обслуживания, изменений материалов или необъяснимых изменений качества. Присадки с высоким уровнем риска, абразивные наполнители и непрерывные линии обычно требуют более строгих проверок, чем стабильные продукты с низким уровнем риска.
Какой допуск является разумным для калибровки системы впрыска химикатов?
Допуск должен исходить из требований к продукту и возможностей системы. Обычной отправной точкой является узкий диапазон целевой дозы при производительности с отдельными проверками при низкой и высокой мощности. В записи должны быть указаны цель, допустимое отклонение, частота испытаний и температура, чтобы результаты можно было справедливо сравнить.
Калибровку следует проводить с помощью воды или производственного химиката?
Вода удобна для механических проверок, но она может не отражать вязкость, плотность или температурную чувствительность производственного химиката. Если это безопасно, используйте воду для первоначальной проверки утечки и реакции, а затем проверьте ее с помощью репрезентативной жидкости или реального химического вещества в контролируемых условиях. Поправочный коэффициент должен основываться на жидкости, которая будет использоваться в процессе добычи.
Какие испытания следует повторить после замены шнека или цилиндра?
Повторите испытание на производительность при нескольких скоростях, проверку удержания давления или утечки, проверку температурной выдержки и короткое производственное испытание. Новый шнек или цилиндр могут изменить реакцию давления, смешивание и время пребывания, поэтому старый поправочный коэффициент может больше не действовать. Переустановите базовую систему и запишите новые значения.
Как определить, связана ли ошибка дозирования с насосом или шнеком и цилиндром?
Разделите систему. Проверьте производительность насоса по весу или объему в точке впрыска или контрольном порте. Затем проверьте стабильность давления в стволе, возврат винта, уплотнение стопорного кольца и состояние сопла. Если производительность насоса стабильна, но качество продукта меняется в зависимости от давления или времени цикла, более вероятным источником является оборудование для подачи расплава.
Устраняет ли биметаллический винтовой цилиндр проблемы с калибровкой?
Нет. Биметаллический цилиндр может улучшить износостойкость при абразивных или коррозийных воздействиях, что может помочь калибровочной базовой линии дольше оставаться стабильной. Оно не заменяет тестирование выходных параметров, проверку давления, проверку температуры или записи. Металлургия поддерживает стабильность; план испытаний доказывает это.
Почему дозировка добавки смещается после смены партии материала?
Партии материалов могут различаться по вязкости, содержанию наполнителя, влажности или термическому поведению. Эти различия меняют давление расплава и способ смешивания добавок. После смены партии повторно проверьте производительность, температурный профиль и поправочный коэффициент. Если дрейф большой, убедитесь, что содержание твердых веществ или плотность самой добавки не изменились.
Калибровка и тестирование должны ответить на три вопроса: какая доза доставлена, в каком состоянии находится машина и что на самом деле получает продукт.
Окончательный контрольный список ввода в эксплуатацию для стабильного впрыска присадок
Прежде чем сдавать в эксплуатацию новую или отремонтированную систему, убедитесь, что машина достигла термической стабильности, линии дозирования герметичны, производительность проверена более чем на одной скорости, реакция давления стабильна, а производственные испытания соответствуют требованиям качества. Запишите базовый уровень в форме, которую сможет использовать следующая смена. Если был заменен винт или цилиндр, обратите внимание на новые размеры и марку материала, чтобы иметь представление о будущих тенденциях износа. Если вводится новая партия химикатов, рассматривайте первый запуск как проверочный, а не предполагайте, что старый поправочный коэффициент все еще применяется.
В более широком смысле калибровка — это производственная дисциплина, а не формальность по техническому обслуживанию. Система впрыска химикатов может быть технически откалибрована и по-прежнему производить плохие детали, если оборудование подачи расплава нестабильно. Он также может быть механически исправным и все же дрейфовать, если условия испытаний не репрезентативны. Заводы, получающие наилучшие результаты, объединяют дозатор, шнек и бочку, а также проверку качества продукции в одну процедуру. Они не полагаются на одну цифру, чтобы доказать, что все под контролем.
Эта процедура не должна быть сложной. Оно должно быть воспроизводимым, документированным и привязанным к фактическому состоянию производства. Когда это произойдет, калибровка и испытания станут инструментом сокращения брака, защиты расходов на присадки и продления срока службы шнека и цилиндра. Результатом является более предсказуемый процесс, меньшее количество экстренных корректировок и более четкий ответ, когда что-то отклоняется.
Стабильный впрыск присадок достигается благодаря повторяемой программе испытаний, которая связывает дозирующее устройство, состояние шнека и конечный результат продукта.
Выбранный дисплей подшипника

 浙公网安备 33090202000520 号
