

Автор: Вейбо
Дата: Nov 03, 2026
Детали машин для литья под давлением: руководство по винтам и цилиндрам для строителей и поставщиков
250-тонный пресс, который в течение четырех лет выполнял одну и ту же работу по производству стеклонаполненного нейлона, редко выходит из строя без предупреждения. Он начинает терять амортизацию, время восстановления винта увеличивается на две-три секунды, а на третьем выстреле каждого цикла появляется тонкий след из черных точек. К моменту, когда журнал ТО догоняет, пролеты возле зоны замера закругляются и канал ствола вырастает на 0,15 мм точно в той же точке.
Любой, кто покупает детали для литьевых машин, наблюдал это. Разочаровывает то, что стоимость редко является самой деталью. Это шесть недель дрейфующих размеров, бракованная партия, которую никто не может отследить, и срочный заказ, сделанный с наценкой, потому что запасной части никогда не было на полке. Краткая версия: на формовочной машине износ концентрируется в пластифицирующей группе, то есть в шнеке, цилиндре, стопорном кольце и сопле, поэтому именно здесь усилия по спецификации и запасные части окупаются быстрее всего.
Группировка деталей литьевой машины по выполняемой ими работе
В руководствах к машинам часто перечисляются сотни позиций, что бесполезно, когда начальнику смены нужно знать, где искать. Более практичный способ сортировки деталей машин для литья под давлением — это функция, которую они выполняют в течение одного цикла: удержание формы закрытой, плавление и впрыск, подача мощности и контроль последовательности.
Эта группировка имеет значение, потому что симптомы четко на нее накладываются. Зазор и неравномерная сила зажима относятся к группе зажима. Короткие выстрелы, черные крапинки и вариация подушки относятся к пластифицирующей группе. Медленное восстановление винта с обычными нагревателями направлено на привод или гидравлическую группу. Когда журнал аварийных сигналов переключается между несвязанными неисправностями, обычно следует начать с группы управления и контрольно-измерительных приборов.
| Группа функций | Детали, которые вы действительно закажете | Работа в цикле | Первый признак того, что нужно внимание |
|---|---|---|---|
| Зажим | Плиты, стяжки, коленно-рычажный механизм, зажимной цилиндр, выталкивающие штифты и выталкивающая пластина, регулировка высоты формы. | Удерживает форму закрытой от давления впрыска и выталкивает деталь. | Засвет на линии разъема, неравномерное усилие зажима слева направо, следы от выталкивателя |
| Пластификация и инъекция | Шнек, цилиндр, контрольное кольцо, наконечник винта, сопло, ленты нагревателя, термопары, бункер и загрузочное отверстие. | Транспортирует, плавит, смешивает, дозирует и впрыскивает порцию | Вариант подушки, черные точки, короткие удары, время восстановления ползет вверх. |
| Привод и гидравлика | Насос, серводвигатель, пропорциональные клапаны, аккумулятор, шланги, уплотнения, гидравлическое масло и фильтры. | Передает крутящий момент на винт и усилие на зажим. | Медленное восстановление, повышение температуры масла, падение давления под нагрузкой |
| Контроль и контрольно-измерительные приборы | ПЛК, карты ввода-вывода, HMI, датчики давления и положения, концевые выключатели, входы термопар | Упорядочивает цикл и обеспечивает повторяемость параметров. | Дрейф времени цикла, случайные сигналы тревоги, несоблюдаемые параметры |
| Расходные материалы со стороны пресс-формы | Втулка литника, наконечники горячеканальных каналов, стержневые штифты, водопроводная арматура, уплотнения | Формирует и охлаждает деталь | Румянец ворот, залипающие детали, несбалансированное охлаждение |
Для машиностроителя эта таблица служит также картой закупок. Зажимные детали в основном являются конструкционными и заказываются один раз для каждой конструкции машины. Пластифицированные детали возвращаются в виде повторных заказов, поэтому их чертежи, допуски и сертификаты на материалы заслуживают наибольшего внимания в вашем файле поставщика.
Детали, соприкасающиеся с расплавленным полимером, изнашиваются первыми; детали, которые несут только нагрузку, редко это делают. Планируйте свое внимание именно в таком порядке.
Внутри группы пластификации: где концентрируется износ
Установка пластификации представляет собой небольшую горячую машину высокого давления внутри более крупной машины. Шнек, вращающийся со скоростью от 80 до 200 об/мин, протаскивает твердые гранулы через нагретый цилиндр, сжимает их, расплавляет о стенку канала, гомогенизирует расплав, а затем действует как поршень, проталкивая его через сопло. На каждом из этих этапов на одни и те же две поверхности воздействует абразивный наполнитель, коррозионный газ или термическая нагрузка.
Винт
Большинство инъекционных шнеков имеют соотношение длины к диаметру от 20:1 до 24:1, разделенное на зону подачи, переходную зону или зону сжатия и зону дозирования. Зона подачи глубокая, что позволяет заглатывать гранулы; зона дозирования неглубокая, что позволяет создавать давление и сдвиг. Между ними глубина канала сужается, и эта конусность определяет степень сжатия, обычно от 2,0 до 2,5 для работ общего назначения и ниже для термочувствительных материалов, таких как жесткий ПВХ.
Износ проявляется в первую очередь при приземлении, а не в канале. Кончик лопасти - это поверхность, которая трётся по каналу ствола, и как только ширина площадки увеличивается, а наружный диаметр скребка уменьшается, расплав скользит назад по скребкам, а не движется вперёд. Это скольжение — то, что операторы считают более длительным временем восстановления и нестабильной подушкой; это не проблема обогревателя, хотя на дисплее температуры это выглядит так. Стеклонаполненные компаунды с содержанием от 30 до 50 процентов значительно ускоряют этот процесс, поскольку волокна действуют как паста для медленного шлифования.
Ствол
Бочки делятся на два больших семейства. В азотированных бочках используется газоазотированный слой толщиной примерно от 0,4 до 0,7 мм на подходящей базовой стали, что дает твердую поверхность при умеренной стоимости и подходит для ненаполненных товарных смол. В биметаллических стволах используется гильза из сплава, полученного центробежным литьем, часто толщиной от 2 до 5 мм, наполненная частицами карбида, который гораздо лучше противостоит истиранию и выдерживает гораздо больше тепловых циклов, прежде чем поверхность разрушается.
Характер износа ствола редко бывает равномерным. Рост отверстия обычно концентрируется в конце зоны дозирования и непосредственно перед соплом, где давление и сдвиг достигают максимума. Вот почему измерение диаметра ствола только у подающего отверстия почти ничего не даст. Трехточечная проверка по всей длине является минимально полезной проверкой.
Проверьте кольцо, винтовой наконечник и сопло.
Стопорное кольцо — самая дешевая деталь в группе и чаще всего остается в эксплуатации слишком долго. Он скользит по хвостовику винта и герметизируется во время инъекции. Зазор скольжения, который начинается от 0,05 до 0,15 мм, увеличивается по мере износа, и как только он превышает примерно 0,25 мм, машина больше не может удерживать стабильную подушку, поскольку расплав вытекает назад во время хода впрыска. Своевременная замена кольца и наконечника — одна из немногих действительно дешевых побед в обслуживании пресс-формы.
Сопло — последнее ограничение перед формой. Его сферический радиус должен соответствовать литниковой втулке, а его отверстие влияет на историю сдвига. Ленты нагревателя и термопары тоже являются расходными материалами, а лента, сместившаяся на 15 градусов холоднее заданного значения, незаметно меняет весь профиль расплава.
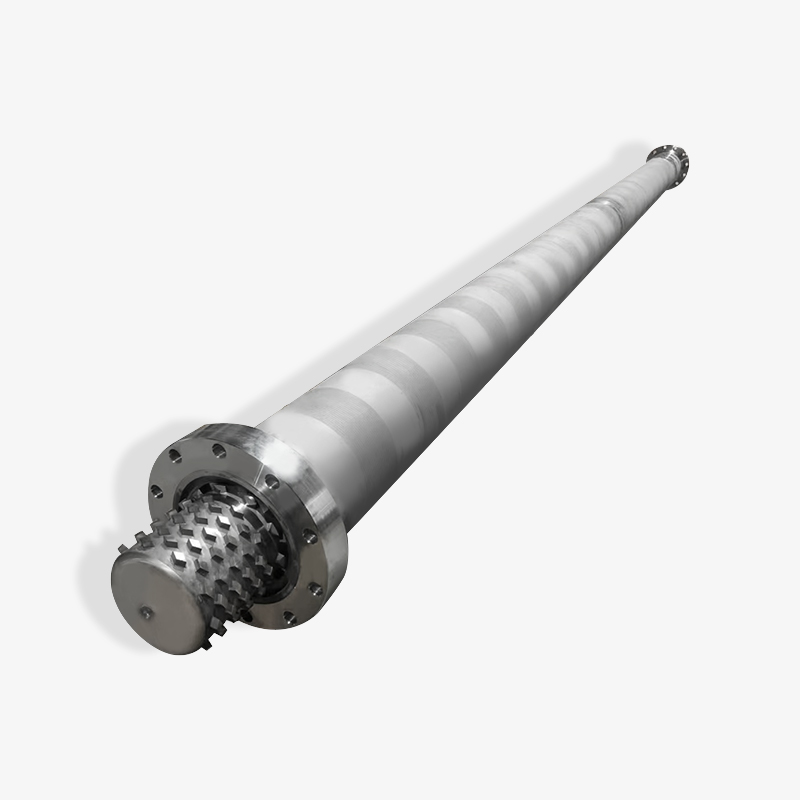
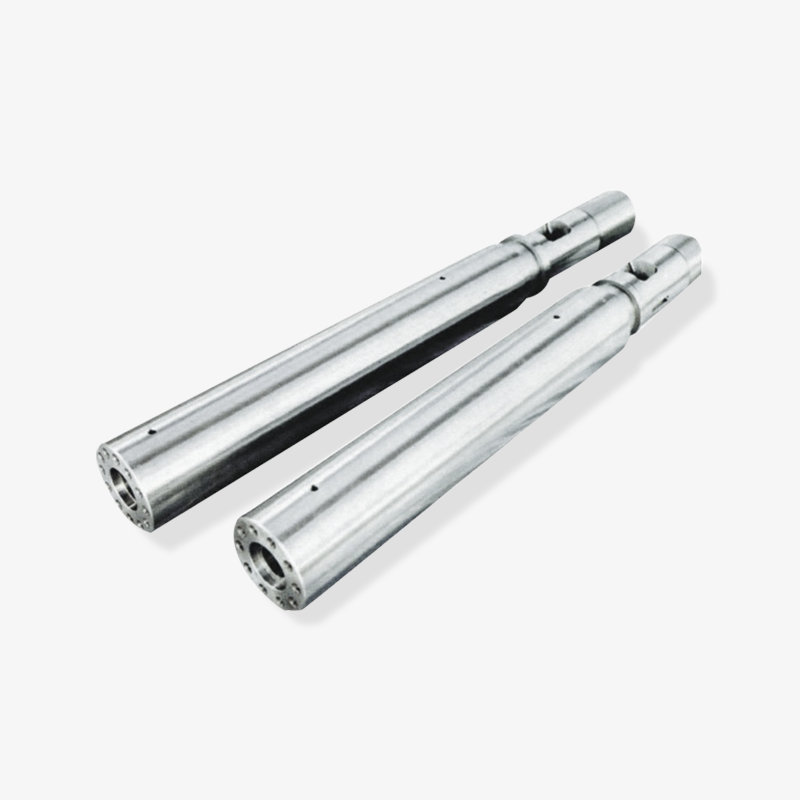
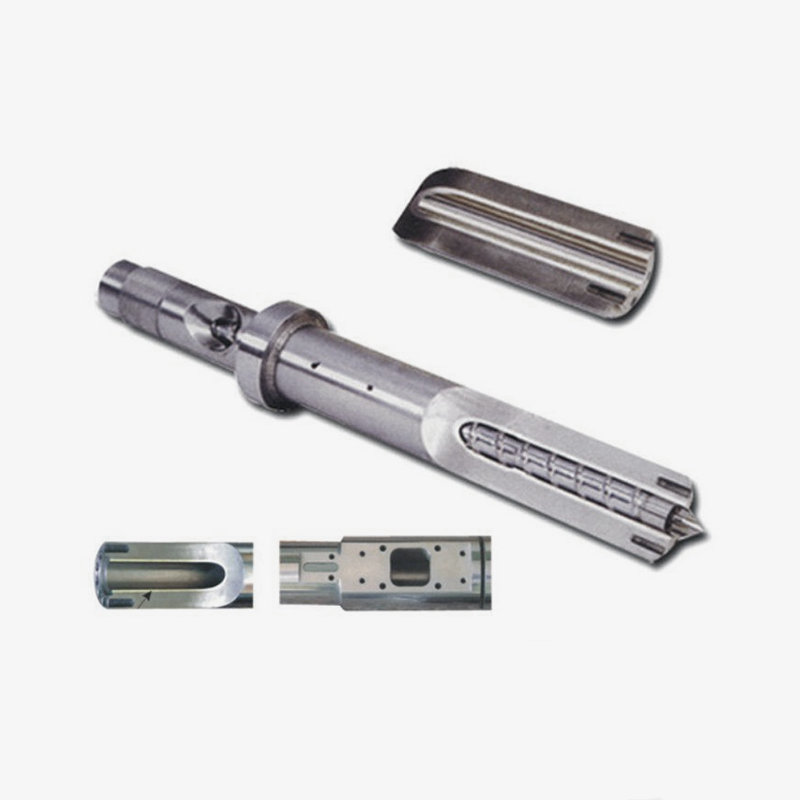
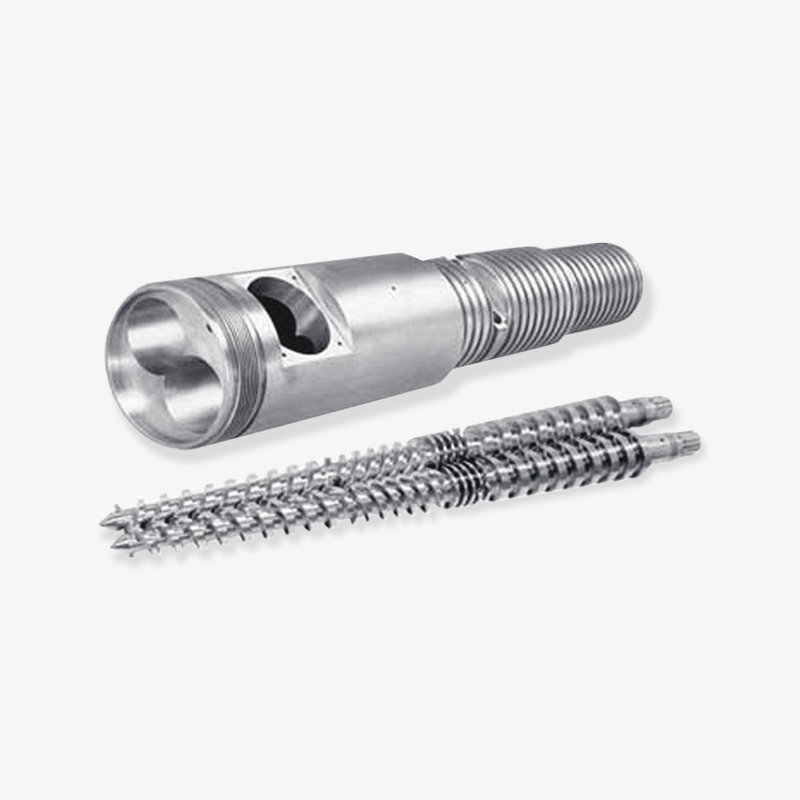
 Изготовленный на заказ шнек и цилиндр для литья под давлением Винт and barrel form the plasticizing unit; a matched set helps maintain stable material transport and reduces fit-related leakage. Посмотреть продукт →
Когда вы приобретаете эту группу как согласованный комплект, а не как отдельные элементы, соответствие между винтом, кольцом и отверстием проверяется поставщиком перед отправкой, что устраняет наиболее распространенную причину «новой детали, которая все еще не держит амортизацию».
Изношенное стопорное кольцо почти идеально имитирует изношенный винт. Прежде чем разрешить заказ винта, замените кольцо и наконечник.
Сопоставление деталей со смолой, которую вы на самом деле используете
Самая распространенная ошибка в спецификации — покупка сборки, подходящей для машины, а не смолы. Двум 180-тонным машинам, работающим с одинаковыми порциями, могут потребоваться совершенно разные конструкции шнеков и стволов, если одна формует ненаполненный полипропилен, а другая — полиамид с 40-процентным стеклонаполнителем.
Режим ношения должен определять выбор. Абразивные наполнители вызывают механическую эрозию летных площадок и стенок канала. Коррозионные расплавы, особенно ПВХ и некоторые огнестойкие марки, химически воздействуют на азотированный слой и вызывают точечную коррозию, а не гладкую полировку. Высокотемпературные смолы окисляют стальную поверхность и сокращают срок службы ленты нагревателя. На каждый из них нужен свой ответ.
| Смола или наполнитель | Доминирующий режим ношения | Направление ствола | Направление винта | Что посмотреть |
|---|---|---|---|---|
| Ненаполненный ПП, ПЭ, ПС, АБС, ПК | Легкий адгезионный износ | Азотированное отверстие, стандартная гильза | Азотированная сталь, от 20:1 до 22:1 L/D | Медленная потеря повторяемости измерений через несколько лет. |
| Стеклонаполненные ПА, ПБТ, ПОМ от 20 до 50 процентов. | Сильное истирание | Биметаллический вкладыш с карбидной фазой | Биметаллическая или сварная наплавка на скребках смесительной секции | Закругленные углы скребков и возрастающий крутящий момент винта |
| Жесткий и пластифицированный ПВХ. | Коррозия плюс термическая деградация | Коррозионностойкий биметаллический или хромированный канал ствола. | Хромированное покрытие, низкая степень сжатия, отсутствие мертвых зон. | Черные линии и питтинг на азотированных поверхностях. |
| ППС, ПЭИ, ПЭЭК, ЛКП | Высокотемпературное оксидирование с абразивными наполнителями. | Биметаллический из термостойкого сплава. | Жаропрочный сплав с защищенным наконечником | Перегорание ленты нагревателя и обесцвечивание винтовых поверхностей. |
| Вспенивание ЭПЭ и ЭПП | Низкий износ, нестабильное давление | Обычно достаточно стандартного азотированного отверстия. | Винт со специальной зоной смешивания и декомпрессии | Изменение плотности и неравномерная структура клеток. |
| Переработанная чешуйка с наполнителем и следами металла | Смешанное истирание и воздействие | Биметаллическое отверстие | Биметаллический винт с усиленным наконечником. | Внезапные скачки крутящего момента и повреждение зоны подачи |
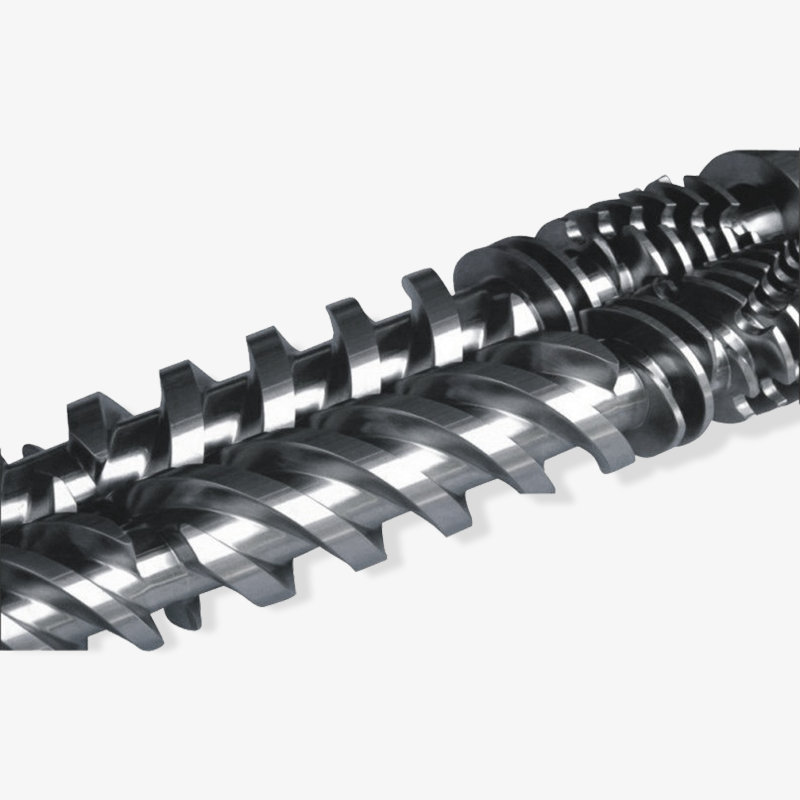
 Биметаллический винт для наполненных и высокотемпературных смол Биметаллический винт сочетает в себе прочную основу с износостойкой и коррозионностойкой поверхностью из сплава для наполненных и высокотемпературных технических смол. Посмотреть продукт →
Биметаллическая конструкция стоит дороже, чем азотированная, а для машины, работающей на ненаполненном полипропилене в 20-секундном цикле, эти дополнительные затраты окупаются очень мало. Для стеклянной работы, выполняемой в три смены, она обычно окупается в течение первого года предотвращения простоев. Честный ответ зависит от загрузки наполнителя, количества циклов и того, насколько терпим ваш клиент к отклонению качества, прежде чем это станет жалобой.
Укажите степень износа в результате работы с заполнением или коррозией, которую машина будет выполнять чаще всего, а не из самой простой работы, которую она когда-либо выполняла.
Чтение чертежа винта и ствола как покупатель
Инженеры по закупкам, умеющие читать чертежи винтов, выявляют большинство проблем с поставками еще до размещения заказа. Рисунок — это не просто форма; это набор обязательств по геометрии, термообработке и посадке. Вот последовательность, которую стоит проверять каждый раз.
- Диаметр и класс посадки. Номинальный диаметр винта плюс допуск, соответствующий допуску отверстия цилиндра. Шнек и цилиндр, заказанные у двух разных поставщиков, являются наиболее распространенным источником чрезмерного начального зазора.
- Отношение длины к диаметру и длины зон. Длины подачи, перехода и дозирования следует указывать в процентах или в абсолютных величинах. Расплывчатые рисунки создают винты, которые вращаются, но не пластифицируются так же, как оригинал.
- Степень сжатия. Убедитесь, что соотношение соответствует смоле. Шуруп 3:1, вставленный в изделие из ПВХ, приведет к разрушению материала при сдвиге независимо от того, насколько хорошо он обработан.
- Геометрия полета. Шаг, ширина пролета, профиль глубины канала и любые барьерные или смешивающие пролеты. Они определяют однородность расплава и производительность, а не только срок службы.
- Основной материал и термическая обработка. Марка базовой стали, глубина азотирования и твердость поверхности или толщина биметаллической гильзы и содержание карбидов. Запрашивайте реальные значения, а не фразу «высококачественный материал».
- Прямолинейность и чистота поверхности. Прямолинейность на единицу длины и шероховатость отверстия. Оба влияют на зазор, который проявляется только после того, как машина прогреется.
- Детали интерфейса. Винтовое соединение с хвостовиком, шпоночный паз или шпонка, спецификация резьбы, проверьте размеры посадки кольца. Именно от этих размеров зависит, подойдет ли деталь вообще.
- Интерфейс сопла. Сферический радиус, диаметр отверстия и угол посадки соответствуют литнику со стороны пресс-формы.
Чертеж, отвечающий всем восьми пунктам, может быть точно указан любым компетентным производителем. Чертеж, отвечающий трем из них, создаст деталь, которая подойдет, будет работать и постепенно убедит всех, что проблема в машине.
Каждый размер, отсутствующий на вашем чертеже, становится предположением, которое ваш поставщик должен сделать от вашего имени.
Откуда на самом деле приходят звонки в службу поддержки
Прежде чем принять решение о том, что хранить, полезно увидеть, как обычно распространяются жалобы на агрегаты пластификации. Приведенная ниже диаграмма представляет собой иллюстративную модель, взятую на основе обычных отчетов цехов, а не формального опроса, поэтому воспринимайте форму как ориентир, а точные проценты — как приблизительные.
Иллюстративное распределение обращений в сервисные центры пластификации
Износ винтового полета
34%
Проверьте кольцо и наконечник винта.
22%
Износ канала ствола на дозирующей стороне
18%
Неисправности ленты нагревателя и термопары
14%
Засорение форсунки или повреждение седла
7%
Кормление в горле и голодание
5%
Первые три категории составляют примерно три четверти от общего количества, поэтому геометрия винта и цилиндра заслуживает самого подробного чертежа в вашей библиотеке деталей. Это также объясняет, почему бригада технического обслуживания, которая держит на складе только ленты обогревателей, все равно теряет дни, когда подушка смещается.
Две самые маленькие категории чаще всего диагностируются неправильно. Повреждение седла сопла и перекрытие питающей горловины проявляются как короткие выстрелы, и в обоих виноват винт. Быстрая проверка давления в сопле и проверка температуры питающего горла позволят разделить их, прежде чем кто-либо закажет замену.
Для машиностроителя, поставляющего оборудование на экспортные рынки, такое распределение имеет еще одно значение. Запасные комплекты, продаваемые вместе с новой машиной, должны повторять стержни большего размера, а не самые дешевые, потому что клиент, получивший винтовой наконечник, но не имеющий стопорного кольца, все равно позвонит в сервисную линию.
Запасные комплекты должны соответствовать распределению неисправностей, а две трети неисправностей находятся внутри узла винта и цилиндра.
Измерение износа перед санкционированием замены
Замена винта при подозрении стоит дорого. Замена его при измерении — это решение, которое вы можете защитить. Приведенные ниже измерения фактически решают вопрос: они занимают менее часа на остановленной машине со снятым винтом.
| Измерение | Где это взять | Типичное новое состояние | Порог принятия решения |
|---|---|---|---|
| Внешний диаметр витка винта | Секции подачи, перехода и дозирования | Номинал чертежа в пределах допуска | на 0,25–0,4 мм ниже номинала |
| Диаметр канала ствола | Загрузочное отверстие, середина, дозирующий конец | Рисунок номинальный, чистовая отделка | От 0,15 до 0,25 мм выше номинального значения |
| Радиальный зазор при дозировании | Только зона измерения | Обычно от 0,10 до 0,20 мм. | Выше 0,35 мм |
| Проверить скользящий зазор кольца | Кольцо против хвостовика винта | от 0,05 до 0,15 мм | Выше 0,25 мм |
| Прямолинейность | Полная длина винта на V-образных блоках | В пределах 0,02 мм на 300 мм | Видимый изгиб или биение более 0,05 мм. |
| Состояние поверхности отверстия | Секция учета | Тонкая, равномерная отделка | Задиры, точечная коррозия или шероховатость Ra более 1,6 микрометра. |
Два практических замечания. Во-первых, измерьте ствол при температуре, если можете, потому что горячий ствол не имеет такой же формы, как холодный. Во-вторых, сохраните предыдущий лист измерений в файле машины. Одно чтение сообщит вам о зазоре; два измерения с интервалом в шесть месяцев покажут вам скорость износа, а скорость износа — это то, что предсказывает следующую дату отказа.
Две таблицы измерений стоят больше, чем один отчет о проверке, поскольку только тенденция подскажет вам, когда делать заказ.
Риски, связанные с источниками: толерантность, взаимозаменяемость и время выполнения заказа
Большинство жалоб на запасные части касаются не качества обработки. Они касаются разрыва между тем, что предполагал покупатель, и тем, что предполагал поставщик. Именно эти риски стоит прописать в заказе на поставку.
- Штабелирование на зазоре. Винт в верхней части допуска и цилиндр в нижней части допуска могут оставить зазор, вдвое превышающий расчетное значение, прежде чем машина когда-либо заработает.
- Заявки на твердость без сертификатов. Глубина азотирования и твердость поверхности должны поступать как измеренные значения вместе с поставкой, а не как маркетинговое предложение на веб-сайте.
- Взаимозаменяемость интерфейсного конца. Хвостовики винтов, шпоночные канавки и резьба муфт различаются в зависимости от поколения машин. Чертеж скребков без рисунка приводного конца является неполным.
- Время выполнения указано для неправильного продукта. Нестандартные винты и биметаллические стволы изготавливаются на заказ, и обычно на их изготовление требуются недели, а не дни. Стандартные азотированные винты могут находиться на складе. Подтвердите, по какому графику вас цитируют.
- Повреждения упаковки и транспортировки. Длинные тонкие детали гнутся. Экспортная упаковка должна поддерживать винт по всей его длине, а приемочный контроль должен включать проверку прямолинейности, а не только внешний вид.
- Документация для экспортных клиентов. Сертификаты материалов, отчеты о размерах и записи о термообработке часто требуются конечному потребителю производителя оборудования, особенно на рынках Европы и Северной Америки.
Для покупателей, сравнивающих производителя, торгового поставщика и оптовика, различие обычно проявляется именно в этой области. Производитель может показать вам технологический маршрут азотирования или центробежного литья, а также скорректировать чертеж. Трейдер пересылает ваш рисунок и возвращает котировку. Это не ухудшается автоматически, но меняет того, кто несет риск в случае нарушения толерантности.
Запишите зазор, твердость и размеры приводной стороны, и большинство споров по поводу запасных частей исчезнут еще до того, как начнутся.
Запасные части, которые стоит иметь на складе, и что заказать точно в срок
Решения о наличии запасов обычно принимаются на основе стоимости единицы товара, а не стоимости простоя, что происходит в обратном направлении. Правильный вопрос заключается в том, сколько часов производства стоит недостающая деталь и насколько предсказуемы сроки ее выхода из строя.
Обратные кольца, винтовые наконечники, сопла, ленты нагревателей, термопары и уплотнения имеются на складе. Они недороги с точки зрения простоев, предсказуемо выходят из строя, а их размеры стабильны на протяжении всего производственного цикла. Единственная полка, на которой размещены эти предметы, может превратить двухдневный простой в двухчасовую переналадку.
Винты и бочки относятся к категории плановых заказов, а не к категории запасов. Они изготавливаются с определенной геометрией, их дорого держать в простое, и они служат достаточно долго, поэтому хранение трех вариантов связывает капитал на годы. Правильный подход — это измеренная тенденция износа плюс известное время выполнения заказа поставщиком, поэтому заказ отправляется, когда тенденция пересекает пороговое значение, а не когда машина останавливается.
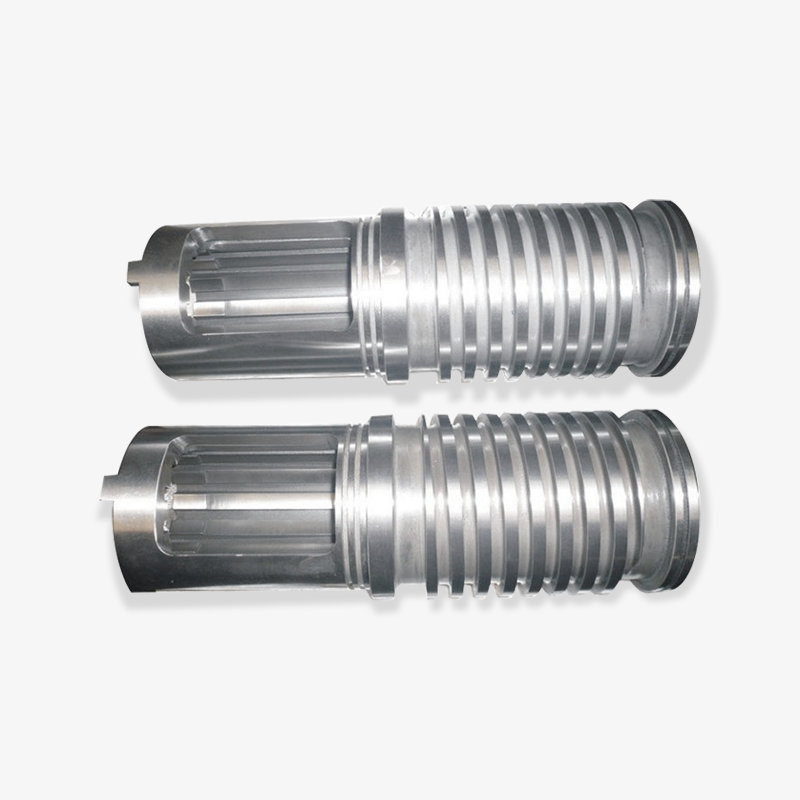
 Аксессуары для литьевых машин SKD61 Передняя часть корпуса, винты мелких деталей и сопло из SKD61 с оптимизированными путями потока для стабильного потока расплава и износостойкости. Посмотреть продукт →
Расходные принадлежности следует приобретать у того же поставщика, который производит винт и цилиндр, поскольку размеры кольца, наконечника и седла соответствуют конкретному винту, а не общему стандарту.
Для машиностроителей, реализующих программу запасных комплектов, разумной структурой является один комплект расходных материалов на каждую поставляемую машину и один запасной комплект на два года ожидаемого обслуживания. Это обеспечивает поддержку конечному потребителю, не требуя от него складирования всей установки пластификации.
Складируйте запасные части, которые выходят из строя предсказуемо и дешево; спланируйте детали, которые выходят из строя медленно и дорого.
Схемы отказов и их значение, прежде чем что-либо заменять
Правильное прочтение неудачи экономит больше денег, чем хорошая покупка. Четыре шаблона покрывают большую часть того, что на самом деле сообщает карнизный пол.
Снос подушки при нормальной температуре
Если подушка смещается и зоны обогрева удерживаются, сначала проверьте стопорное кольцо, а затем закрутите износ скребка. Быстрый тест — прокрутить винт вперед на заблокированном сопле и посмотреть, продолжает ли винт ползти. Если это так, расплав проскальзывает мимо кольца или скребков, и никакая регулировка температуры не восстановит повторяемость.
Черные точки, которые появляются в середине бега
Пятнышки, которые приходят и уходят, обычно означают испорченный материал, удерживаемый в мертвой зоне, а не изношенный винт. Проверьте седло контрольного кольца, седло сопла и любой зазор между стволом и соплом. Если пятнышки однородны и растут в течение нескольких недель, то более вероятной причиной становится разрушение поверхности отверстия или растрескавшийся нитридный слой.
Увеличение крутящего момента винта и более медленное восстановление
Увеличение крутящего момента при стабильном заданном значении указывает либо на изношенный ствол, создающий неровный канал ствола, либо на проблему с зоной подачи, приводящую к недостаточности звеньев. Прежде чем заказывать что-либо, проверьте температуру загрузочного отверстия и охлаждение загрузочного отверстия. Имитаторы голодания изнашиваются на удивление хорошо.
Короткие снимки на машине, которая раньше легко заполнялась
Короткие выстрелы имеют множество причин, но когда они появляются вместе с более длительным периодом восстановления, следует искать пластифицирующую группу. Когда они появляются одни со стабильной подушкой, проблема, скорее всего, в сопле, температуре формы или профиле впрыска. Разделение этих двух случаев занимает десять минут и предотвращает дорогостоящую ошибочную диагностику.
Ведение простого журнала амортизации, времени восстановления и крутящего момента за смену превращает все четыре закономерности из анекдота в доказательства. Это наименее гламурная привычка, требующая ухода, но она наиболее стабильно окупается.
Журнал амортизации, восстановления и крутящего момента на уровне смены определяет изношенную пластифицирующую группу задолго до того, как детали будут повреждены.
Вопросы, которые отличают настоящего производителя от трейдера
Когда вы сравниваете поставщиков деталей для литьевых машин, ответы на несколько вопросов расскажут вам больше, чем каталог.
- Можете ли вы показать технологический маршрут азотирования или центробежного литья, и контролируете ли вы его самостоятельно?
- Какую базовую марку стали вы имеете на складе и можете ли вы предоставить сертификат проката вместе с поставкой?
- Как измерить внешний диаметр витка и в скольких точках винта?
- Можете ли вы обработать чертеж клиента, который отличается от вашей стандартной серии, и каков минимальный объем заказа?
- Какой допуск на прямолинейность вы выдерживаете и как поддерживается деталь при упаковке и транспортировке?
- Каков реальный срок поставки специального биметаллического винта и цилиндра вместо стандартного азотированного винта?
- На какие экспортные рынки вы уже осуществляете поставки и какая документация требуется этим клиентам?
Шаблон ответов имеет значение. Производитель описывает операции, точки контроля и сроки выполнения заказов в конкретных терминах. Реселлер описывает продукты и цены. Ни один из них не является автоматически неправильным, но только один из них может корректировать чертеж, когда производитель вашего станка меняет длину зоны подачи.
Для команд по закупкам, работающих за рубежом, также полезно задаться вопросом, кто решает технические вопросы после заказа. Опытный производитель поручит инженеру обсудить спецификации, и именно здесь возникает большинство проблем с заменой деталей.
Спрашивайте о процессе и проверке, а не о категориях продуктов; ответы сразу отделяют производителя от реселлера.
Установка, взлом и повседневные привычки
Правильно выбранный винт и цилиндр все равно могут выйти из строя на раннем этапе установки. Три привычки предотвращают большую часть этого.
Прежде чем нагреть, проверьте выравнивание и посадку. Винт должен свободно вращаться вручную при температуре окружающей среды, а фланец цилиндра должен плотно прилегать к корпусу. Во-вторых, примените подходящую тепловую замачивание. Поднимайте цилиндр поэтапно и выдерживайте температуру достаточно долго, чтобы вся сборка стабилизировалась, прежде чем подавать материал, поскольку холодный шнек, вставленный в горячий цилиндр, - это то место, где начинается истирание.
В-третьих, проведите контролируемый взлом. Делайте первые несколько сотен выстрелов при умеренном противодавлении и умеренной скорости винта и наблюдайте за тенденцией крутящего момента, а не за внешним видом выстрела. Если крутящий момент постоянно увеличивается во время обкатки, остановитесь и еще раз проверьте зазор, а не продавливайте его.
Изо дня в день привычки, продлевающие срок службы, непривлекательны: держите бункер и загрузочную горловину прохладными, избегайте повторного измельчения с металлическими загрязнениями, сохраняйте честность процедуры очистки при выключении и никогда не оставляйте ПВХ в горячем стволе во время длительной остановки. Каждый из них устраняет износ одного механизма, ничего не затрачивая, кроме дисциплины.
Большинство ранних поломок винтов связаны с привычками установки или отключения, а не с дефектами механической обработки.
Часто задаваемые вопросы
Какие детали литьевой машины изнашиваются быстрее всего?
Стопорное кольцо и наконечник винта изнашиваются быстрее всего с точки зрения часов, поскольку они уплотняются от давления расплава тысячи раз за смену. Винтовые лопасти и канал ствола изнашиваются медленнее, но их замена обходится гораздо дороже, поэтому кольцо обычно является первой заменой, а узел пластификации - самой большой запланированной статьей расходов.
Как узнать, следует ли заменять винт, цилиндр или и то, и другое?
Измерьте радиальный зазор в зоне дозирования и сравните его с исходным чертежом. Если диаметр винта превышает пороговое значение, а отверстие все еще находится в пределах допуска, винт может восстановить рабочие характеристики самостоятельно. Если отверстие выросло, замена только винта оставит чрезмерный зазор с первого дня, и новая деталь быстро изнашивается.
Можно ли заменить только винт без замены ствола?
Это возможно и иногда разумно, но только при наличии доказательств измерения. Новый винт, вращающийся внутри изношенного отверстия, теряет расчетный зазор и часто работает хуже, чем ожидалось. Поставщики, производящие обе детали, могут проверить соответствие перед отправкой, что является более безопасным способом для чего-либо, кроме дешевого серийного оборудования.
Когда стоит переплачивать за биметаллический винт и цилиндр?
Это окупается, когда машина работает с абразивными наполнителями, коррозионными расплавами или при большом количестве циклов, когда время простоя обходится дорого. Для ненаполненных товарных смол при умеренных циклах правильно подобранная азотированная смола работает хорошо и стоит дешевле. Решение должно основываться на загрузке наполнителя и ожидаемом сроке службы, а не на привычке.
Почему моя машина теряет амортизацию даже с новыми нагревательными лентами?
Потеря амортизации при правильной температуре почти всегда означает соскальзывание расплава назад либо за стопорное кольцо, либо по изношенным скребкам. Проверьте, нажимая винт вперед на заблокированное сопло и наблюдая за его проскальзыванием. Если винт ползет, то ответ в пластифицирующей группе, а не в системе отопления.
Может ли поставщик изготовить детали литьевой машины по моему оригинальному чертежу?
Да и это нормальный маршрут для машиностроителей и для работ по замене старой техники. Предоставьте полный чертеж, включая приводную часть, геометрию лопастей, характеристики материалов и термообработку. Поставщики, которые запрашивают эти детали перед выставлением цен, обычно проверяют их и после обработки.
Какое время выполнения мне следует планировать?
Стандартные азотированные винты могут быть доступны на складе, тогда как нестандартная геометрия и биметаллические конструкции изготавливаются на заказ и обычно выполняются в течение недель, а не дней. Планируйте покупку, исходя из тенденции износа, а не даты неисправности, и подтвердите, какой график соответствует конкретной спецификации, которую вы заказываете.
Соответствуют ли параллельные двухшнековые и конические двухшнековые детали одним и тем же правилам?
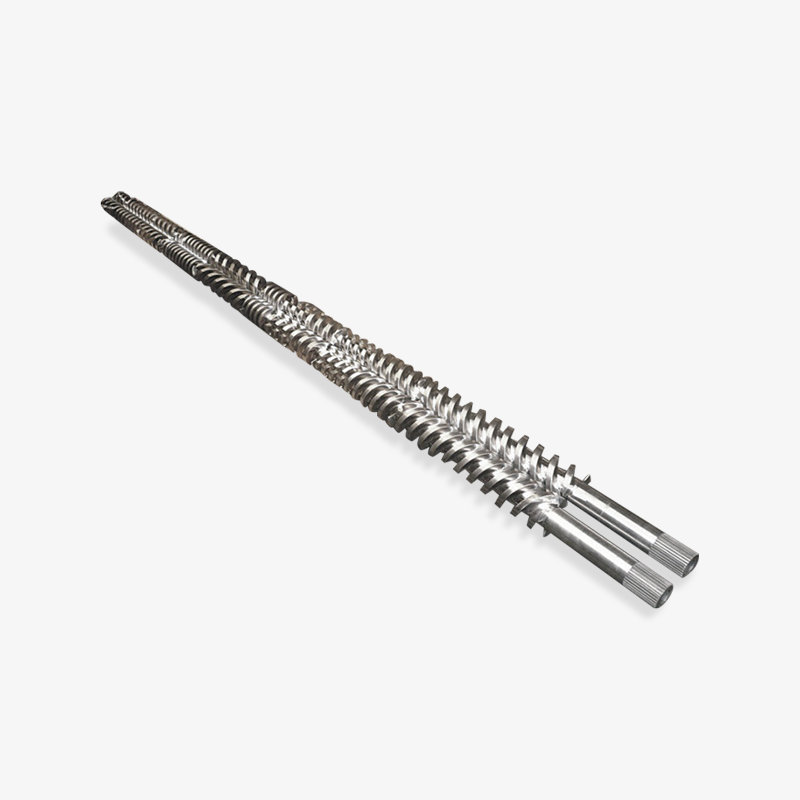
Логика аналогичная, но геометрия нет. Соединение двойных винтов зависит от точных профилей полета и расстояния между осями, поэтому допуски взаимозаменяемости более жесткие, чем у одиночного винта. Измерение износа по-прежнему сосредоточено на рабочих площадках и поверхностях отверстий, но допустимые значения зазоров меньше и всегда должны быть взяты из чертежей производителя машины.
Большинство проблем с амортизацией, короткими выстрелами и пятнышками возникают из-за одного измеренного зазора, поэтому измерьте его перед заказом.
Куда идти дальше
Если вы сейчас принимаете решение по поводу износа, прежде чем запросить ценовое предложение, стоит открыть два ресурса. Рассмотрим симптомы и причины, которые чаще всего проявляются на формовочных машинах; другой показывает стандартный ассортимент пластифицирующих компонентов, доступных для литьевого оборудования.
Распространенные проблемы с шнеками и цилиндрами машин для литья под давлением Линейка шнеков и цилиндров для литьевой машины
Компания Zhoushan Microwave Screw Machinery с 1990 года производит винты, бочки и пластиковые компоненты машин на производственной базе площадью более 10 000 квадратных метров, снабжая машиностроителей и покупателей запасных частей в США, Германии, Дубае, Вьетнаме и Таиланде. Нестандартная геометрия, подобранные комплекты винтов и стволов, а также расходные принадлежности могут быть указаны на основе вашего чертежа.
Выбранный дисплей подшипника

 浙公网安备 33090202000520 号
