

Автор: Вейбо
Дата: Sep 21, 2026
Что означает экструдер? Типы, винтовые стволы и полное руководство по выбору
Пройдите через трубный или листовой завод, и вы услышите экструдер еще до того, как увидите его: гудит длинный ствол, пластиковые гранулы исчезают в бункере на одном конце, а теплая непрерывная труба выскальзывает из фильеры на другом. Эта машина посередине — экструдер, и именно благодаря ей фабрика может превращать гранулы в продукт постоянного поперечного сечения час за часом, не останавливаясь.
Спросите, что означает «экструдер», и честный ответ будет состоять из двух слоев. С инженерной точки зрения экструдер — это машина, которая плавит или размягчает материал и пропускает его через фигурное отверстие, называемое матрицей, так что материал выходит в виде непрерывной пряди с фиксированным профилем. В повседневном покупательском языке одно и то же слово часто относится к шнековому агрегату, который выполняет плавку и перекачку. Менеджер завода, покупающий полную производственную линию, и инженер по техническому обслуживанию, заказывающий сменный шнек, могут говорить «экструдер» и иметь в виду две разные вещи.
Этот двойной смысл имеет коммерческое значение. Он решает, предлагаете ли вы машину, запасную часть или услугу, а также определяет, какие характеристики действительно применимы к заказу.
Экструдер лучше всего понимать как насос с подогревом и формовочной матрицей: он непрерывно транспортирует, плавит, создает давление и формирует материал, а не заполняет форму порциями.
Короткий ответ: Что? Экструдер «Означает простым языком
Глагол «выдавливать» происходит от латинского extrumere, что означает «выталкивать» или «выталкивать». Пресс для макарон, наполнитель для колбас, пистолет для конопачения и машина для производства глиняных кирпичей — все они выдавливают материал. Экструзия пластика делает то же самое, за исключением того, что проталкиваемый материал представляет собой расплав полимера при температуре от 160 до 300 градусов Цельсия.
Машина получила название «экструдер», когда она сочетает в себе пять функциональных элементов:
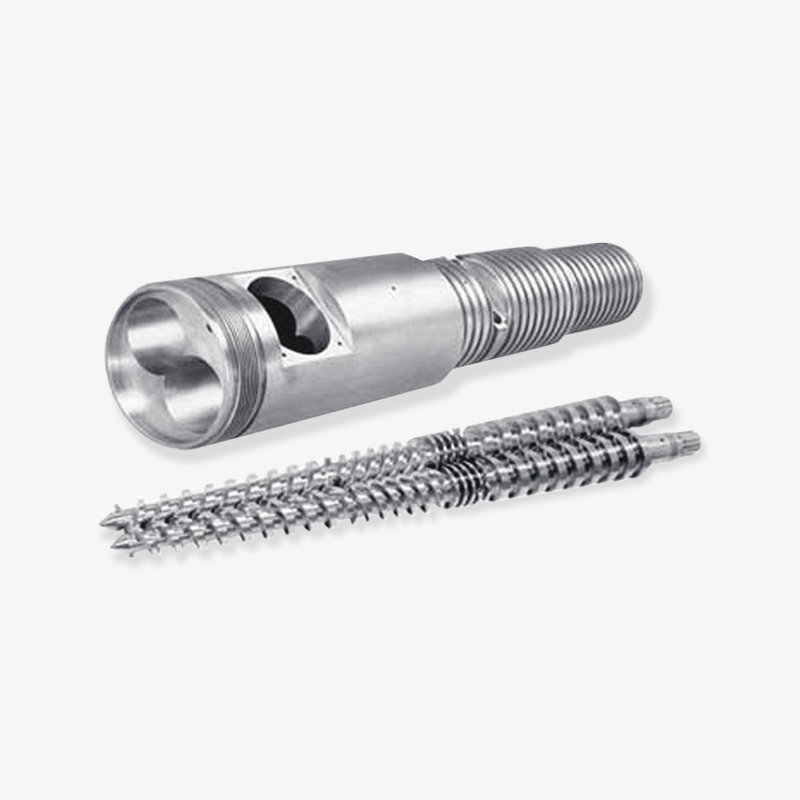
- Бочка — толстостенный стальной цилиндр, в котором находится отросток.
- Один или несколько шнеков внутри цилиндра, которые транспортируют, срезают и создают давление на материал.
- Система подачи, обычно бункер с дозирующим или гравиметрическим питателем.
- Система отопления и охлаждения, обычно керамические или литые алюминиевые нагреватели с воздушным или водяным охлаждением.
- Пластина на разгрузочном конце, а также привод и редуктор, вращающие винт.
Не менее полезно понять, чем не является экструдер. Это не формовочная машина, поскольку в ней нет полости и цикла: материал выходит непрерывно, а не впрыскивается отдельными порциями. Это не смеситель в классическом понимании, хотя экструдеры-смесители действительно перемешивают агрессивно. И это не просто труба с шнеком, потому что геометрия шнека, степень сжатия и контроль температуры определяют, будет ли выход однородным или полным нерасплавленных пятнышек.
Производительность обычно выражается в килограммах в час, а качество обычно выражается как однородность расплава, стабильность давления и допуск на размеры. Эти три цифры, а не физический размер машины, говорят вам, на что на самом деле способен данный экструдер.
Если машина подает непрерывный поток расплавленного материала через матрицу, то это экструдер; если он циклически заполняет замкнутую полость, то это формовочная машина.
Четыре задачи, которые выполняет каждый экструдер
Независимо от того, имеет ли диаметр шнек 45 мм или 200 мм, обрабатывает ли машина порошок ПВХ или хлопья переработанного полиэтилена, вдоль ствола последовательно выполняются одни и те же четыре операции. Их понимание значительно сокращает обсуждение спецификаций.
1. Твердая транспортировка
Гранулы или порошок падают через загрузочное отверстие и тянутся вперед вращающимися лопастями шнека. В этой зоне канал самый глубокий и полимер еще твердый, поэтому шнек ведет себя как конвейер. Подающие секции могут быть гладкоствольными или рифлеными; Секция подачи с канавками более прочно захватывает материал и увеличивает выход полиолефинов, тогда как гладкий канал более мягок и часто предпочтителен для термочувствительного ПВХ.
Проблемы с подачей редко возникают только из-за шнека. Влажность, форма гранул, содержание мелких частиц и температура бункера — все это влияет на то, насколько стабильно материал поступает в первые потоки. Перекрытый бункер или нехватка зоны подачи показывают скачок производительности на выходе, который не может исправить никакая регулировка температуры.
2. Плавление и пластификация.
По мере уменьшения глубины канала твердый слой прижимается к стенке цилиндра. Трение и сдвиг генерируют большую часть энергии плавления, причем на нагреватели ствола приходится меньшая доля. Вот почему при увеличении выходной мощности мощность привода и геометрия винта имеют большее значение, чем мощность нагревателя.
Плавление должно быть завершено до того, как материал достигнет матрицы. Нерасплавленные частицы выглядят как гели, точки или слабые места в готовом продукте, и они являются наиболее распространенной жалобой на экструзионных линиях, которые вышли за пределы проектной точки.
3. Измерение и создание давления
В дозирующей секции канал наиболее мелкий и расплав перекачивается как вязкая жидкость. Давление возрастает от почти нуля в загрузочном канале до от 100 до 400 бар у головки, в зависимости от сопротивления головки и вязкости материала. Это давление должно создаваться плавно, поскольку колебания давления напрямую влияют на изменение толщины конечного продукта.
Сюда часто добавляют смесительные элементы: секции Мэддока или барьерные секции для дисперсионного смешивания, ананасовые или штыревые смесители для распределительного смешивания. Они требуют некоторого объема производства, но обеспечивают постоянство покупок, что обычно является более выгодной сделкой.
4. Формирование на штампе
Головка придает расплаву окончательную форму. Конструкция матрицы определяет распределение толщины стенок, качество поверхности и величину набухания матрицы - явления, при котором расплав слегка расширяется при выходе из кромки матрицы. Последующее оборудование, такое как калибровочные рукава, вакуумные резервуары, охлаждающие ванны, вытяжные устройства и резаки, затем фиксирует размеры.
Идеально сконструированный экструдер с плохо спроектированной матрицей по-прежнему производит плохой продукт. И наоборот, скромный экструдер с хорошо спроектированной головкой и стабильным последующим оборудованием может годами выдерживать жесткие допуски.
Транспортировка, плавление, дозирование и формование происходят за один непрерывный проход, поэтому слабость какой-либо отдельной зоны ограничивает производительность всей линии.
Что включает в себя это слово в разных отраслях
Переработка пластмасс является крупнейшим пользователем этого термина, но одно и то же слово встречается в нескольких несвязанных отраслях. Покупатель, перемещающийся между секторами, может быть удивлен тем, насколько сильно меняется словарный запас.
- Экструзия пластмасс: трубы, листы, пленки, профили, покрытия для проволоки, нити и компаунды. Производительность измеряется в килограммах в час.
- Экструзия резины: фильтры, экструдеры с горячей и холодной подачей, которые проталкивают резиновые смеси через матрицы для шлангов, уплотнений и профилей.
- Экструзия пищевых продуктов: в экструдерах для снеков и хлопьев используется шнек для варки и расширения крахмала под давлением, а затем выпаривания влаги на матрице.
- Экструзия металла и глины: алюминиевые профили, кирпичные или керамические формы экструдируются аналогичным способом, обычно при гораздо более высоком давлении.
- Аддитивное производство: «экструдер» 3D-принтера — это «горячий конец» и привод, подающий нить. Он выполняет те же функции транспортировки и плавления в очень небольших масштабах.
Практическим следствием является то, что спецификации не передаются между секторами. Экструдер для закусок и экструдер для труб могут иметь общую шнеково-цилиндрическую архитектуру, практически не разделяя при этом конструктивные характеристики. Когда на техническом совещании кто-то спрашивает, что означает экструдер, всегда полезно задать следующий вопрос: какой материал и какой продукт.
«Экструдер» — это функциональное описание, а не отдельный тип машины, поэтому материал и продукт всегда определяют реальную спецификацию.
Распространенные типы экструдеров и в чем они хороши
Наиболее полезна классификация по конфигурации шнеков, поскольку именно этот выбор определяет способность смешивания, уровень сдвига, поведение при подаче и стоимость. В таблице ниже приведены основные семейства, используемые при переработке пластмасс и резины.
| Экструдер type | Как это работает | Типичные материалы | Типичные продукты |
|---|---|---|---|
| Одиночный винт | Один шнек транспортирует, сжимает и перекачивает расплав. | ПЭ, ПП, ПС, АБС, ПК, переработанные хлопья | Труба, лист, пленка с раздувом, покрытие проволоки, стержень, нить. |
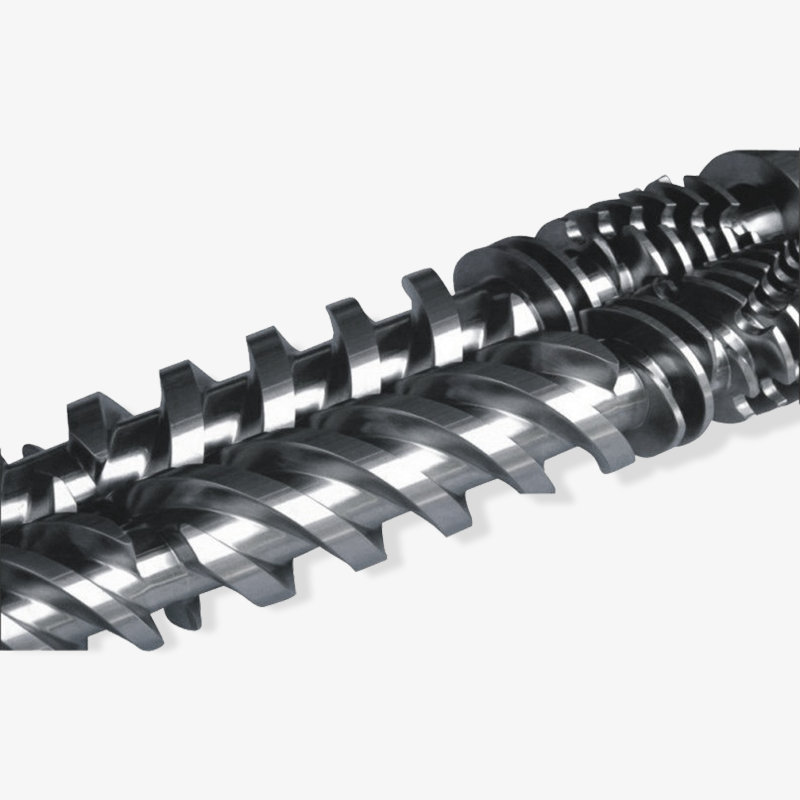
| Конический двухшнековый | Два взаимозацепляющихся конических шнека с большой зоной подачи и плавным срезом. | Жесткий и мягкий ПВХ, древесно-пластмассовые композиты. | Труба, оконный профиль, сайдинг, лист, кабель-канал |
| Параллельный двойной винт | Два параллельных взаимозацепляющихся шнека, часто с модульными транспортирующими и смесительными элементами. | ПВХ, ПЭ, ПП, наполненные и армированные компаунды | Труба, профиль, лист, гранулирование, компаундирование |
| Планетарный роликовый экструдер | Один центральный винт с несколькими планетарными винтами, вращающимися внутри цилиндра с канавками. | ПВХ, вспененный ПВХ, термочувствительные компаунды | Лист, пенопласт, пленка, каландрированная масса |
| Многошнековые и кольцевые экструдеры | Три или более шнеков, расположенных симметрично, обеспечивают очень высокую степень обновления поверхности. | Высоконаполненные и чувствительные к сдвигу компаунды | Составление, удаление летучих веществ, специальный лист |
За этим столом стоят два компромисса. Двухшнековые машины перемешивают и подают лучше, но они стоят дороже за килограмм продукции и требуют более тщательного обслуживания, поскольку шнеки входят в зацепление с малыми зазорами. Одношнековые машины проще, дешевле в эксплуатации и чрезвычайно надежны, но они во многом зависят от качества пеллет и равномерности подачи.
Что касается ПВХ, выбор обычно делается быстро: конические двухшнековые экструдеры доминируют над трубами и профилями из жесткого ПВХ, поскольку их большая зона подачи принимает порошок, а их мягкий профиль сдвига ограничивает разрушение. Для полиолефиновых труб одношнековая машина с рифленой подающей секцией часто является наиболее экономичным вариантом. Для систем компаундирования и высоконаполненных систем стандартным решением являются параллельные двухшнековые или планетарные конструкции.
Конфигурация шнека, а не размер машины, является решением, определяющим, подходит ли экструдер для данного материала и продукта.
Экструдер против термопластавтомата: разница, которую сбивают с толку покупатели
Поскольку в обеих машинах используется шнек внутри нагретого цилиндра, их часто путают в предложениях и запросах на запасные части. Принцип работы совершенно другой, равно как и характер износа и сменные детали.
| Характеристика | Экструдер | Машина для литья под давлением |
|---|---|---|
| Режим процесса | Непрерывный | Циклично, кадр за кадром |
| Винтовое движение | Постоянно вращается в одном направлении | Вращается для пластификации, затем совершает возвратно-поступательное движение для инъекции |
| Выходная мера | Килограммов в час | Ударов в час или граммов на выстрел |
| Формирующий элемент | Открытая матрица, материал выходит непрерывно | Закрытая полость формы, материал затвердевает внутри |
| Типичная особенность винта | Длинная дозирующая секция, смесительные элементы, высокая L/D | Обратный клапан, более короткий L/D, высокая степень сжатия |
| Характер износа | Постепенное, распространяется по зоне замера и погибает. | Сосредоточено возле обратного клапана и зоны подачи. |
Последствия технического обслуживания практичны. Шнек экструдера часто изнашивается сильнее всего в дозирующей секции и на кончике, поскольку именно здесь наблюдается пик сдвига и давления. Винт впрыска обычно изнашивается в первую очередь вокруг обратного клапана и стопорного кольца из-за повторяющихся осевых перемещений. Если заказать неправильный винт для неподходящей машины, деталь будет плохо подходить и работать хуже.
Именно поэтому поставщик запасных частей должен подтвердить тип машины, диаметр винта, соотношение L/D и монтажную геометрию, прежде чем предлагать цену. Винт, который имеет близкие размеры, — это не то же самое, что винт, который функционально правилен.
Экструзия и литье под давлением используют одно и то же шнековое оборудование, но не геометрию шнека, поэтому запасные части никогда не являются взаимозаменяемыми.
Производительность на практике: насколько на самом деле выжимает экструдер
Пропускная способность — это первое число, на которое обращают внимание большинство покупателей, и которое чаще всего понимают неправильно. Опубликованные данные обычно описывают лучший материал с хорошо подобранной матрицей и стабильной подачей. Реальная производительность падает, когда материал заполнен, когда матрица ограничена, когда подача непостоянна или когда система охлаждения не может отводить достаточно тепла. Один лишь диаметр винта объясняет лишь часть картины, поскольку глубина канала, соотношение L/D, скорость винта и мощность привода взаимосвязаны. Медленно работающий цилиндр большего размера может перемещать меньше материала, чем цилиндр меньшего размера, работающий быстро, а машина, работающая на максимальной скорости, может производить неприемлемое качество расплава. В приведенной ниже таблице основные семейства экструдеров показаны рядом с указанием ориентировочных диапазонов производительности, что является полезной отправной точкой для раннего планирования, а не окончательной спецификацией.
Ориентировочные диапазоны производительности по типам экструдеров
Одиночный винт, 45 mm, 25:1 L/D
Одиночный винт, 90 mm, 30:1 L/D
Конический двухшнековый, 55/110 mm
Параллельный двойной винт, 62 mm
Планетарный роликовый экструдер, 150 mm
Длина стержня пропорциональна верхнему пределу каждого типичного диапазона по шкале 1100 кг/ч. Фактическая производительность зависит от материала, геометрии винта, сопротивления матрицы и мощности привода.
Самая очевидная тенденция на диаграмме — это разница между небольшой одношнековой машиной и планетарным роликовым экструдером, что составляет примерно двадцатикратную разницу в производительности. Этот разрыв вызван не только диаметром. Планетарный блок распределяет работу между множеством маленьких винтов с очень большой контактной поверхностью, поэтому он может аккуратно пластикировать большой объем, в то время как одиночный винт диаметром 45 мм имеет один узкий канал и ограниченное пространство для передачи тепла.
Вторая тенденция заключается в том, что два семейства двухвинтовых винтов расположены близко друг к другу в середине диапазона, несмотря на очень разную геометрию. Конический двойной шнек компенсирует свою меньшую длину большой площадью подачи, поэтому он так хорошо справляется с порошком ПВХ. Параллельный двойной шнек обеспечивает аналогичную производительность, а более длинный и модульный шнек может включать секции смешивания и вентиляции.
Третье наблюдение заключается в том, что диапазоны выходных данных широки, и ширина имеет смысл. Диапазон от 250 до 600 кг/ч для двухшнекового параллельного шнека диаметром 62 мм отражает, насколько сильно рецептура меняет производительность: слегка наполненный ПВХ-компаунд проходит вблизи верхней части ленты, тогда как сильнонаполненный резиновый компаунд с абразивным наполнителем может опускаться вниз и потреблять гораздо больше доступной мощности привода.
Сравнение двух записей по одному винту показывает, насколько ошибочным может быть сравнение диаметров. Удвоение диаметра с 45 мм до 90 мм увеличивает производительность примерно в восемь раз, а не в два, поскольку увеличиваются как поперечное сечение канала, так и достижимая скорость шнека. Покупатели, которые масштабируют систему на основе линейных предположений, часто завышают размер привода или занижают размер последующей секции охлаждения.
Сам по себе результат никогда не оправдывает покупку. Машина, работающая на максимальной мощности и с нестабильным расплавом, производит лом со скоростью, которая сводит на нет любое преимущество в производительности. На практике полезная производительность — это наивысший показатель, при котором стабильность давления, температура плавления и допуск на размеры остаются в пределах технических характеристик.
Та же логика применима и к запасным частям. Запасной винт с другой степенью сжатия или более мелким дозирующим каналом меняет кривую мощности всей машины. Когда предприятие модернизирует шнек, одновременно следует пересмотреть охлаждающую и отводящую способность экструзионной линии, поскольку узкое место часто перемещается вниз по потоку после модернизации шнека.
Наконец, показатели производительности всегда должны быть привязаны к указанному материалу, заявленной скорости шнека и указанной матрице. Предложение, в котором указан объем производства без этих трех условий, не может сравниваться с конкурирующим предложением, и разница обычно проявляется только в течение первой недели производства.
Опубликованные данные о производительности имеют смысл только в том случае, если материал, скорость шнека и матрица указаны вместе, поскольку полезная производительность ограничивается стабильным качеством расплава, а не максимальной скоростью.
Шнеки и цилиндры: детали, определяющие возможности экструдера
Большую часть работы внутри любого экструдера выполняют два компонента: шнек и цилиндр. Они также являются двумя компонентами, которые изнашиваются первыми, что делает их центром дискуссий как по проектированию, так и по закупкам.
Геометрия винта
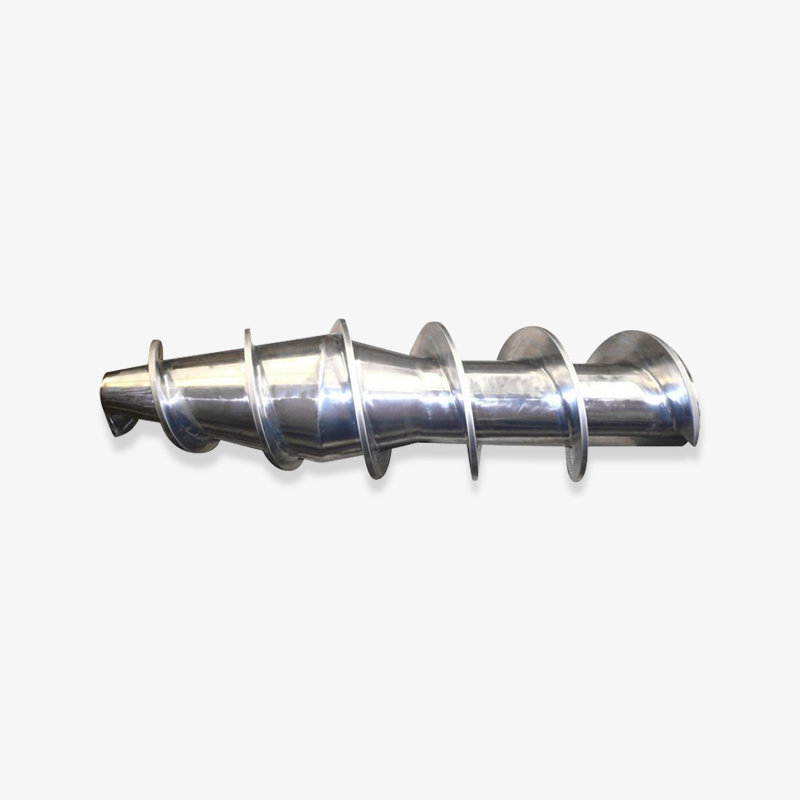
Стандартный трехзонный шнек разделен на секции подачи, сжатия и дозирования. Степень сжатия, рассчитанная как глубина питающего канала, разделенная на глубину дозирующего канала, обычно находится в пределах от 2:1 до 4:1 в зависимости от объемной плотности и поведения расплава. Барьерные шнеки разделяют каналы твердой фазы и расплава для улучшения стабильности плавления. Смесительные секции, такие как Maddock, Egan или штифтовые смесители, улучшают дисперсию цвета и однородность расплава, но при этом снижают производительность.
Соотношение L/D, длина ствола, деленная на диаметр винта, является еще одним показателем в заголовке. Машины общего назначения часто работают в соотношении от 25:1 до 30:1, тогда как вентилируемые машины и шнеки для компаундирования могут достигать 36:1 и более. Более длинный шнек обеспечивает большее время пребывания и больше места для смешивания и вентиляции, но также увеличивает крутящую нагрузку и стоимость.
Строительство бочек
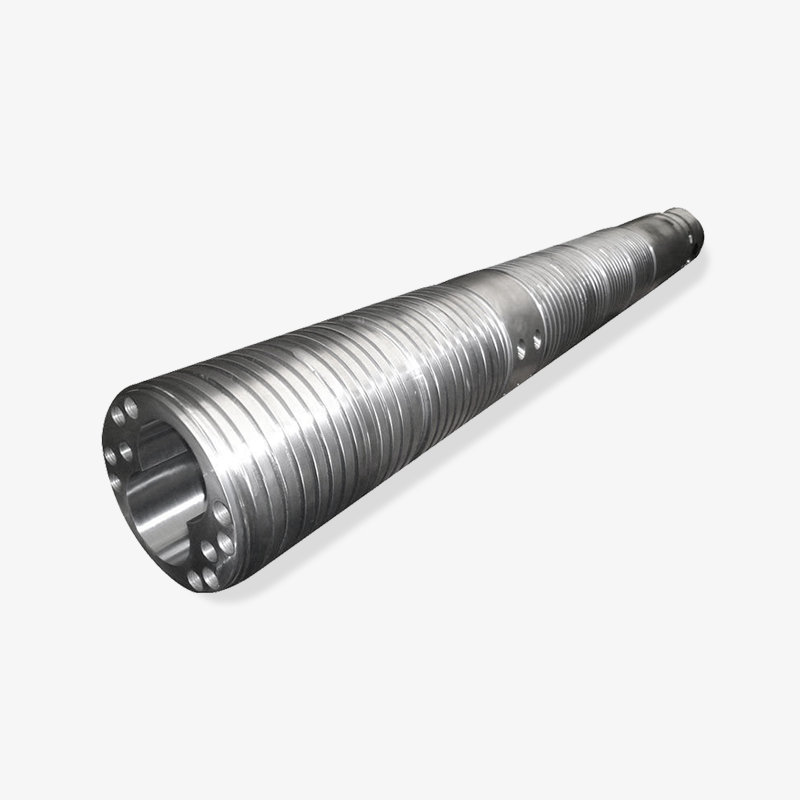
Стволы обычно изготавливаются из азотированной стали, биметаллических гильз или гильз из инструментальной стали. Азотированные стволы подходят для ненаполненных полимеров, таких как полиэтилен и полипропилен. Биметаллические стволы, в которых в канал ствола центробежно заливается износостойкий сплав, гораздо лучше справляются со стеклонаполненными, минеральными и высокоабразивными составами. Толщина гильзы обычно составляет от 1,5 до 2,5 мм, а значения твердости в диапазоне от 55 до 65 HRC являются обычными для износостойких марок.
Семейства продуктов на практике
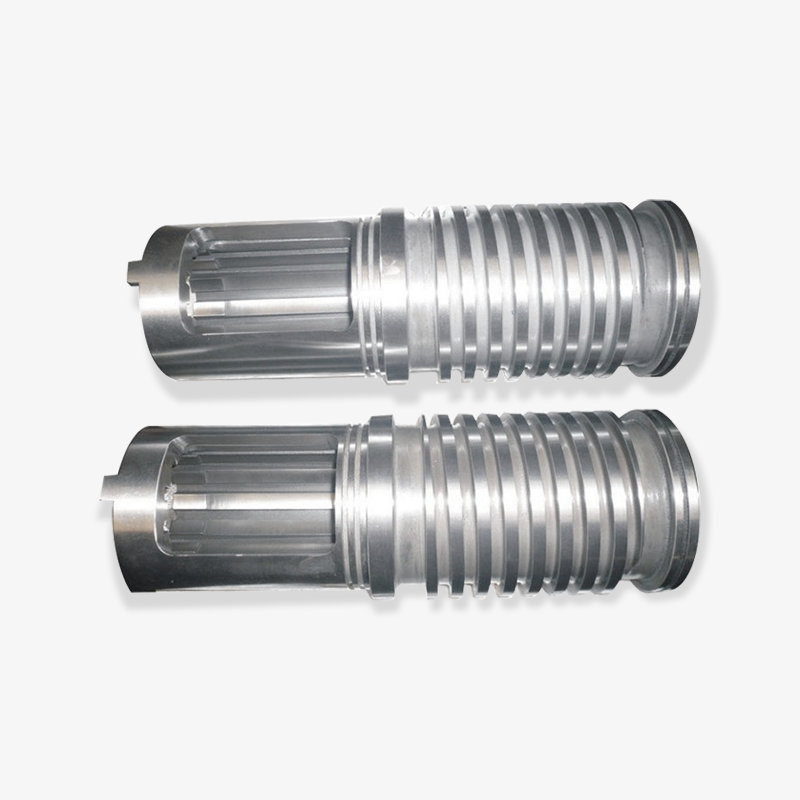
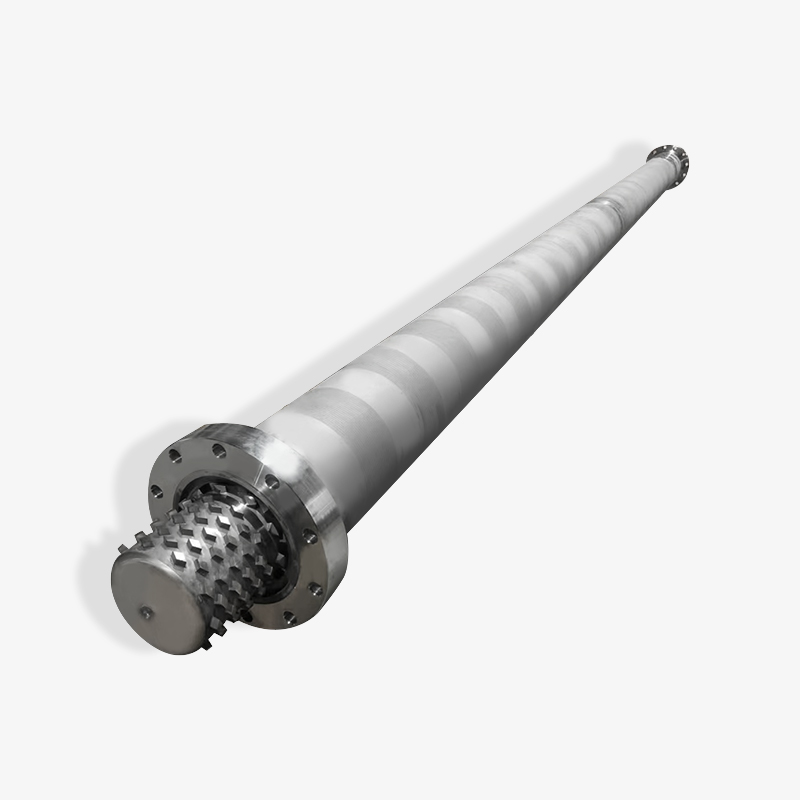
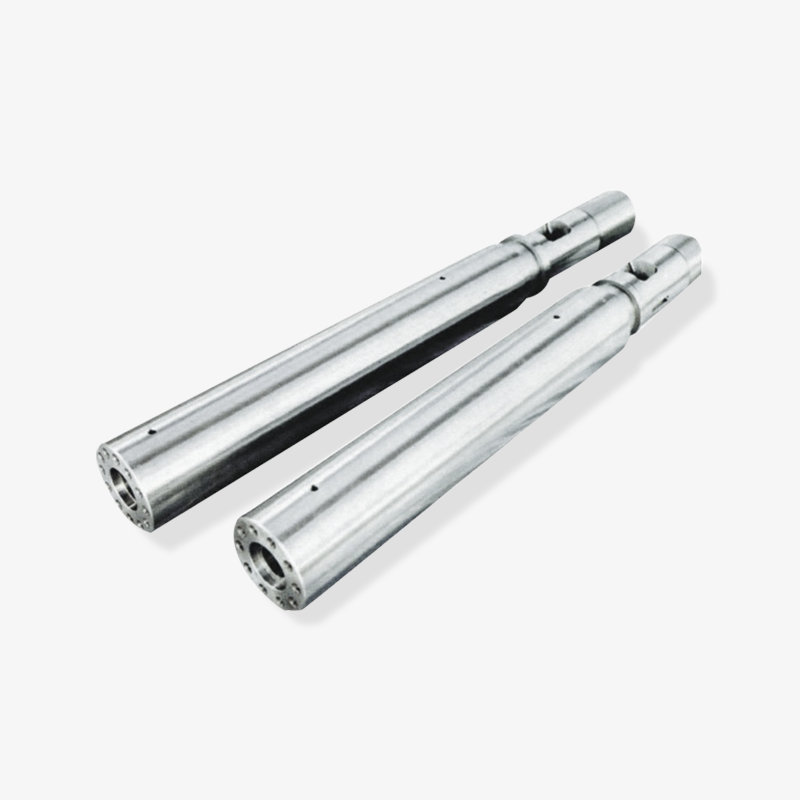
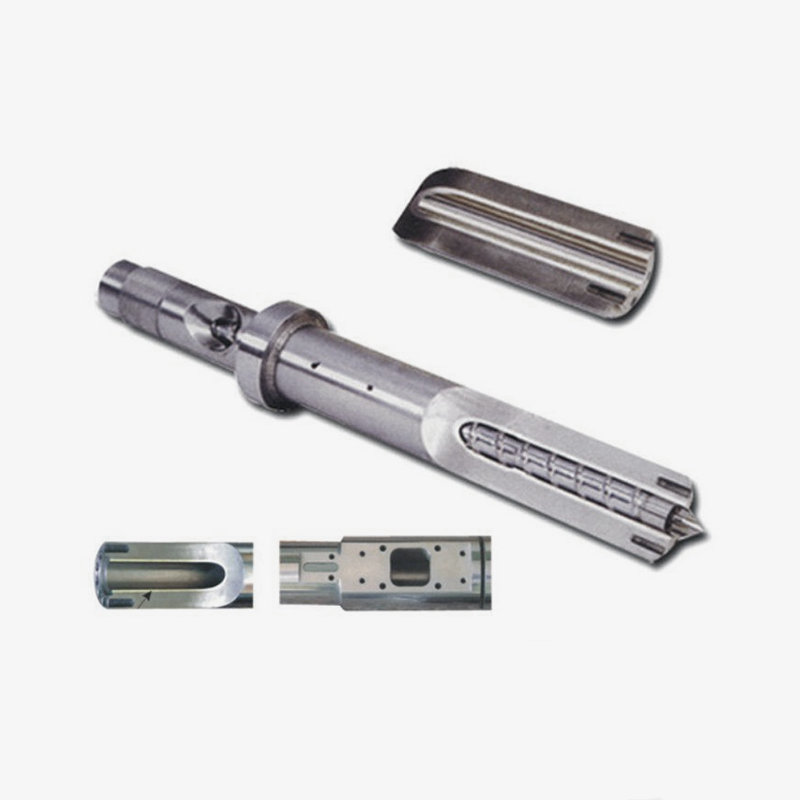
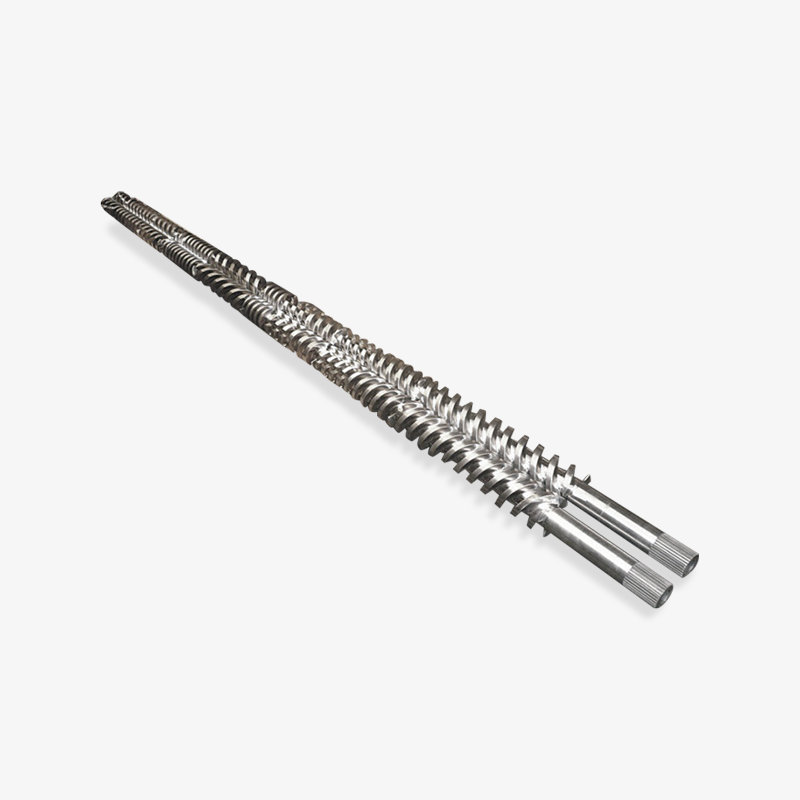
Для машиностроителей и переработчиков поставки шнеков и цилиндров делятся на узнаваемые семейства. Комплекты с одним шнеком и цилиндром серии SJ предназначены для экструзии труб, листов и профилей. Комплекты конических двухшнековых и цилиндрических винтов серии SJS предназначены для линий из жесткого и мягкого ПВХ. Параллельные двухшнековые цилиндры предназначены для производства ПВХ и компаундирования с высокой производительностью. Планетарные шнеки, цилиндры и комплектные планетарные экструдеры WB-WE подходят для щадящей и высокопроизводительной пластикации. Биметаллические наборы шнеков и цилиндров предназначены для абразивных составов. Шнеки и цилиндры для литьевых машин охватывают циклическую сторону отрасли, в то время как шнеки для резиновых экструдеров и комплекты шнеков и цилиндров для пенопласта из ЭПЭ служат для переработки резины и производства вспененного полиэтилена.
Производители в этом сегменте обычно работают как поставщик компонентов, так и решатель проблем. Компания Zhoushan Microwave Screw Machinery, основанная в Чжэцзяне в 1990 году, управляет цехами площадью более 10 000 квадратных метров и позиционирует себя как объединенное предприятие по производству и механической обработке прецизионных винтов и цилиндров, экспортирующее продукцию на рынки, включая США, Германию, Дубай, Вьетнам и Таиланд. Этот профиль типичен для специализированных поставщиков, на которых полагаются производители машин, когда стандартный винт из каталога не соответствует конкретному материалу или заданной производительности.
Геометрия шнека определяет способность плавления и смешивания, а материал цилиндра определяет срок службы; оба должны соответствовать обрабатываемому материалу.
Как выбрать экструдер для конкретной работы
Выбор начинается с продукта и идет в обратном направлении. В таблице ниже перечислены параметры, которые чаще всего определяют, будет ли предложение успешным в производстве.
| Параметр | Типичный диапазон | Почему это важно |
|---|---|---|
| Диаметр винта | 30-200 мм | Устанавливает окно вывода вместе со скоростью и глубиной канала. |
| Соотношение L/D | от 20:1 до 36:1 | Контролирует время пребывания, смешивание и возможность вентиляции. |
| Степень сжатия | от 2:1 до 4:1 | Должен соответствовать объемной плотности гранул или порошка. |
| Мощность привода | В зависимости от материала и мощности | Определяет достижимую мощность без остановки крутящего момента |
| Конструкция бочки | Азотированный или биметаллический | Срок службы при использовании наполненных или коррозионно-активных компаундов |
| Умереть и ниже по течению | Калибровка, охлаждение, вытягивание, резка | Допуск и качество поверхности задаются здесь, а не в стволе. |
На практике повторяются два режима отказа. Первый заключается в уменьшении размера привода с целью снижения затрат: машина достигает необходимой производительности только при максимальной скорости шнека, при которой температура расплава становится нестабильной и качество продукции ухудшается. Второй – это выбор азотированного ствола для абразивного состава, что приводит к заметному износу в течение нескольких месяцев и медленному снижению производительности, которое трудно диагностировать.
Материальное поведение должно управлять всем остальным. ПВХ требует низкой скорости сдвига и короткого времени пребывания, что указывает на конические двухшнековые конструкции. Полиолефиновые трубы предпочитают одношнековые машины с рифленой подающей секцией. Для стеклонаполненных технических смол необходимы биметаллические цилиндры и износостойкая наплавка шнеков. При производстве пены требуется точный контроль впрыска газа и давления расплава, что обычно означает использование специального профиля шнека, а не универсального.
Начните с материала, допусков продукта и требуемой производительности; геометрия винта и материал ствола следуют из этих трех, а не из удобства каталога.
Где используются экструдеры: применение и реальные продукты
Область применения экструзии шире, чем ожидает большинство покупателей, ведь таким способом можно изготовить практически любое изделие постоянного сечения.
- Трубы и трубки: водоснабжение, канализация, газ, кабельная канализация, медицинские трубки.
- Лист и картон: упаковочный лист, вывески, строительная плита, пенопласт.
- Пленка: экструзионная пленка для пакетов и вкладышей, литая пленка для ламинирования.
- Профили: оконные рамы, дверные профили, мебельная окантовка, кабельные каналы.
- Провода и кабели: изоляция и оболочка применяются при высокой скорости линии.
- Пена: ЭПЭ и другие изделия из вспененного полиэтилена, в которых специальный шнек и цилиндр для пенопласта управляют насыщенным газом расплавом.
- Резина: шланги, уплотнители, уплотнители и заготовки для формования.
- Состав: наполненные, армированные и цветные гранулы маточной смеси.
- Переработка: продукция стиральной линии перерабатывается в гранулы многократного использования.
- Нить: нить для 3D-печати, полученная из экструдированной пряди.
Каждое приложение несет в себе собственную культуру толерантности. Для медицинских трубок может потребоваться разница в толщине стенок менее нескольких сотых миллиметра, тогда как дренажная труба может выдерживать гораздо большую разницу. Эти различия отражаются на конструкции винта, качестве матрицы и стабильности системы привода.
Тот же принцип экструзии применяется к трубам, листам, пленкам, профилям, пенопластам, резине и компаундам; меняются только винт, ствол и матрица.
Покупка винтов и бочек: что должны проверять B2B-покупатели
Закупки в этой отрасли сложны в отношениях, но все равно должны определяться спецификациями. Независимо от того, работаете ли вы с производителем, поставщиком или оптовым торговцем, ориентированным на экспорт, применяется один и тот же проверочный список.
- Подтвердите тип машины, диаметр винта, соотношение L/D и монтажные размеры по чертежу, а не по фотографии.
- Запросите спецификацию материала для шнека и цилиндра, включая марку базовой стали и процесс обработки.
- Запросите значения твердости и, если необходимо, глубину азотирования или толщину биметаллической гильзы.
- Проверьте в письменном виде допуски на прямолинейность, концентричность и качество поверхности.
- Уточните, является ли этот винт заменой или требует соответствия существующему стволу.
- Просмотрите допустимый износ и ожидаемый срок службы для конкретного наполнителя.
- Подтвердите время выполнения, метод упаковки и экспортную документацию, если детали отправляются по всему миру.
Индивидуальные и стандартные пути поставок различаются по стоимости и риску. Стандартный винт может быть доставлен быстро и по предсказуемой цене, но он может не соответствовать необычному материалу. Нестандартный винт стоит дороже и занимает больше времени, но он может устранить постоянную проблему качества, которая годами поглощала отходы. Опытные покупатели обычно запрашивают стандартный вариант и индивидуальный вариант в одном запросе, а затем сравнивают оба варианта со стоимостью плохого результата.
Минимальный заказ и политика хранения также влияют на решение. Производители машин, которые поддерживают множество клиентов, получают выгоду от поставщика, который изготовит одну или две детали по чертежу, в то время как переработчики больших объемов могут предпочесть иметь запасной комплект. Хранение одного запасного винта и ствола на полке обходится недорого по сравнению с неделей простоя производства.
Перед заказом проверьте в письменном виде марку материала, твердость и допуски на размеры, поскольку подходящий винт не является автоматически работоспособным.
Основы обслуживания и устранения неполадок
Экструдеры постепенно выходят из строя, и первые признаки легко пропустить, поскольку линия продолжает работать. Совместное наблюдение за производительностью, давлением расплава и нагрузкой двигателя обычно выявляет износ до ухудшения качества продукции.
| Симптом | Вероятная причина | Сначала проверьте |
|---|---|---|
| Постепенное падение объемов производства | Износ винта или ствола, увеличение зазора | Измерьте диаметр винта и диаметр ствола. |
| Нерасплавленные пятнышки или гели | Превышена плавильная мощность, неправильная температура профиля | Профиль температуры ствола, скорость шнека, противодавление |
| Повышенная производительность и колебания давления | Непостоянное кормление, закупорка или влага | Бункер, питатель, сушка, температура зоны подачи |
| Перегрев расплава | Чрезмерный сдвиг, изношен винт, заблокировано охлаждение. | Скорость шнека, контур охлаждения, точность термопары |
| Короткий срок службы винта | Абразивный наполнитель, неправильный тип ствола | Filler content, barrel material, hardfacing option |
Профилактические процедуры просты. Ежемесячно проверяйте нагреватели и термопары, поскольку неисправный нагреватель заставляет винт генерировать больше тепла сдвига и ускоряет износ. Осмотрите загрузочную горловину и бункер на наличие частиц и закупорок. Вытягивайте винт через запланированные промежутки времени и записывайте диаметры, чтобы тенденции износа были видны, а не угадывались. Следите за тем, чтобы продувочный материал соответствовал обрабатываемому полимеру, и никогда не оставляйте машину с ПВХ при температуре.
Когда производительность падает, инстинктивно хочется увеличить скорость шнека. Обычно это повышает температуру расплава вместо восстановления пропускной способности и сокращает срок службы шнека. Сначала измерить зазор быстрее и дешевле.
Записывайте размеры шнека и цилиндра при каждом запланированном отключении; Данные о тенденциях износа предотвращают большинство незапланированных остановок линии.
Часто задаваемые вопросы
Что означает экструдер в одном предложении?
Экструдер — это машина, которая плавит или размягчает материал и непрерывно проталкивает его через матрицу для производства продукта фиксированного поперечного сечения, такого как труба, лист, пленка или профиль.
Экструдер — это машина или деталь?
Оба употребления верны. При планировании производства экструдер представляет собой полную машину, включающую привод, цилиндр, шнек и матрицу. При техническом обслуживании и покупке запасных частей термин «экструдер» часто относится конкретно к шнековому узлу. Всегда проверяйте, какое значение имеет место, прежде чем цитировать.
В чем разница между экструдером и термопластавтоматом?
Экструдер работает непрерывно и проталкивает расплав через открытую матрицу, поэтому производительность измеряется в килограммах в час. Машина для литья под давлением пластифицирует шнек, а затем впрыскивает отдельные порции в закрытую форму, поэтому выход измеряется в порциях или граммах на порцию.
Что означает L/D на шнеке экструдера?
L/D — эффективная длина винта, деленная на его диаметр. Винт 25:1 на стволе диаметром 45 мм имеет эффективную длину около 1125 мм. Более высокие соотношения дают больше времени пребывания для плавления, смешивания и вентиляции, но требуют большего крутящего момента и более высоких затрат на производство.
Почему двухшнековые экструдеры стоят дороже, чем одношнековые?
Для двухшнековых машин требуются два согласованных винта, более сложная коробка передач с синхронизированными валами и более жесткие производственные допуски. They also feed and mix better, especially powders and filled compounds, which justifies the cost in PVC and compounding applications.
Как долго служат шнек и цилиндр экструдера?
Срок службы зависит главным образом от содержания наполнителя, температуры обработки и дисциплины обслуживания. Ненаполненные полиолефины на азотированном шнеке и цилиндре могут работать в течение многих лет, тогда как стеклонаполненные компаунды могут заметно изнашивать азотированную сетку в течение года-двух. Биметаллические цилиндры и износостойкая наплавка шнеков существенно продлевают срок службы при абразивной работе.
Можно ли заменить только винт, не меняя ствол?
Да, но только если диаметр ствола все еще находится в пределах допуска. Как только зазор между витками шнека и стенкой цилиндра превысит предел спецификации, новый шнек сам по себе не сможет восстановить производительность, поскольку расплав скользит назад по скребкам. Measuring both components before ordering avoids an expensive mistake.
Из каких материалов изготовлены шнеки и цилиндры экструдеров?
Common screw steels include nitriding grades such as 38CrMoAlA and tool steels such as SKD61 or D2. Barrels are typically nitrided steel or bimetallic, where a wear-resistant alloy is cast into the bore. The correct choice depends on abrasiveness and corrosion potential of the polymer being processed.
Что такое биметаллический винт и цилиндр?
Под биметаллическим подразумевается ствол с гильзой из износостойкого сплава, полученной центробежным литьем, часто в сочетании с закаленным или наплавленным винтом. Комбинация противостоит истиранию стекловолокна и минеральных наполнителей гораздо лучше, чем азотированное отверстие, но при более высокой закупочной цене.
Нужен ли мне специальный винт или стандартный?
Стандартные винты подходят для обычных материалов и стандартных изделий. Нестандартные шнеки имеют смысл, когда материал необычен, когда используется специальный наполнитель, когда необходимо увеличить производительность без замены машины или когда существующая проблема с качеством не позволяет внести коррективы в процесс.
Большинство вопросов, касающихся экструдеров, сводятся к трем фактам: материал, продукт и размеры машины; эти три ответа определяют все остальное.
Справочный модуль: Семейства винтов и стволов
The following module summarizes the component families that appear most often in extrusion spare-part enquiries. Он предназначен для быстрой ориентации покупателей и инженеров, которые готовят спецификации или сравнивают предложения.
Одиночный винт и ствол
General-purpose extrusion for pipe, sheet, rod, and profile. SJ series geometry with feed, compression, and metering zones.
Конический двухшнековый и цилиндрический
SJS series sets for rigid and soft PVC, with a large feed area and gentle shear for heat-sensitive compounds.
Параллельный двухшнековый и цилиндрический
Модульная геометрия для высокопроизводительных линий ПВХ, наполненных компаундов и компаундирования с секциями вентиляции и смешивания.
Планетарный винт и цилиндр
WB-WE series planetary screws, barrels, and complete extruders for gentle, high-volume plasticating.
Биметаллический винт и цилиндр
Износостойкие комплекты для стеклонаполненных, минеральных и агрессивных составов, в которых азотированные отверстия изнашиваются слишком быстро.
Специальные шнеки и бочки
Машины для литья под давлением, шнеки резиновых экструдеров, а также комплекты шнеков и цилиндров для пенопласта из ЭПЭ для экструзии пенопласта.
Поскольку эти семейства перекрываются по геометрии, но различаются материалом, твердостью и обработкой, самый безопасный подход для изготовителя оборудования — предоставить чертеж машины и спецификацию материала вместе. That single step removes most of the risk from an overseas spare-part order.
A screw and barrel specification is only complete when geometry, base material, treatment, and hardness are all stated on the same drawing.
Заключение
Что означает экструдер? Это означает машину, которая плавит и непрерывно прокачивает материал через матрицу, а также шнековый узел, который делает это возможным. Два определения связаны одной идеей: контролируемое давление и контролируемая температура создают стабильное поперечное сечение, а стабильность — это то, за что платят клиенты.
Для машиностроителей и переработчиков практический путь прост. Define the material and the product tolerance first. Выберите конфигурацию винтов, соответствующую материалу. Choose the barrel construction that suits the filler content. Подберите привод таким образом, чтобы требуемая мощность была ниже максимальной скорости шнека. Затем перед размещением заказа письменно проверьте размеры и твердость.
Экструзия вознаграждает за подготовку и наказывает за обходные пути. Хорошо подобранный комплект шнека и цилиндра работает бесшумно в течение многих лет и сохраняет допуск в течение длительного производственного цикла. Неподходящий комплект приводит к браку, проблемам с нагревом и преждевременному износу, которые никакая регулировка процесса не может полностью компенсировать.
Сначала сопоставьте материал, геометрию винта и конструкцию ствола; output and service life follow automatically from that match.
Выбранный дисплей подшипника

 浙公网安备 33090202000520 号
