

Автор: Вейбо
Дата: Sep 15, 2026
Значение экструдера: типы, принципы работы, применение и руководство по выбору
Значение экструдера начинается с одной простой идеи: экструдер — это машина, которая проталкивает материал через матрицу, непрерывно придавая ему форму. При переработке пластмасс это обычно означает подачу полимерных гранул в нагретый цилиндр, их плавление с помощью вращающегося шнека и продавливание расплава через фиксированное отверстие для формирования трубы, пленки, листа, профиля или гранул. Определение звучит коротко, но эта фраза охватывает широкую линейку машин: от компактного экструдера для резины в заводских цехах до параллельной двухшнековой линии компаундирования 40:1. Инженеры, отделы закупок и бригады технического обслуживания интерпретируют значение экструдера через машину, на которой они работают, поэтому стоит разбить этот термин на несколько точек зрения.
В этом руководстве объясняется значение экструдера с практической точки зрения: происхождение словаря, принцип работы, основные конфигурации шнека и цилиндра, области применения, в которых используется экструзионное оборудование, а также вопросы выбора и обслуживания, которые важны для покупателей. Мы также опираемся на опыт Zhoushan Microwave Machinery, китайского производителя винтов и бочек, основанного в 1990 году, чтобы показать, как это определение отражается на реальных решениях о поставщиках. К концу вы должны быть в состоянии объяснить, что такое экструдер, указать на детали, которые определяют его производительность, и задавать правильные вопросы при сравнении машин или запасных частей.
Короче говоря, значение экструдера в промышленной практике заключается в непрерывном формовании расплавленного или размягченного материала с помощью давления, приводимого в движение винтом через матрицу, а комбинация шнека и цилиндра внутри машины определяет большую часть ее возможностей и стоимости.
Значение экструдера: за пределами словарного определения
Словари определяют экструдер как «машину, которая формирует материал, проталкивая его через матрицу». Эта фраза отражает основное движение, но не учитывает условия внутри машины. Типичный пластиковый экструдер не просто проталкивает холодные гранулы через отверстие. Он должен подать материал, уплотнить его, расплавить за счет трения и внешнего тепла, смешать любые добавки или красители, создать давление, а затем протолкнуть однородный расплав через фильеру, которая создает окончательное поперечное сечение. Короче говоря, значение экструдера в конструкции оборудования определяется шнеком, цилиндром, системой нагрева, редуктором и матрицей вместе, а не только матрицей.
Это слово имеет долгую языковую историю. «Экструдер» происходит от латинского экструдер , сочетание бывший (выход) и Трудере (толкать). Это происхождение объясняет, почему одно и то же слово появляется в самых разных областях. В пищевой промышленности экструдер готовит и формирует закуски и корма для животных. При обработке керамики и металла экструдеры пропускают глину или нагретые заготовки через матрицы. При 3D-печати небольшой экструдер подает тонкую нить в горячее сопло. Каждое из этих устройств работает по одному и тому же принципу: приложите давление к материалу и позвольте фигурному отверстию определить результат.
В рамках переработки пластмасс этот термин несет в себе некоторые конкретные предположения, которые полезно знать. Во-первых, экструдер — это машина непрерывного действия, а термопластавтомат — циклического действия. Во-вторых, экструдер относится ко всей машине, а термины «шнек экструдера» и «цилиндр экструдера» относятся к двум наиболее важным компонентам внутри нее. В-третьих, на выходе экструдера, часто называемого экструдатом, может быть что угодно: от готовой трубы до листа-полуфабриката, идущего на дальнейшую обработку. Помня об этих различиях, гораздо проще общаться с поставщиками оборудования, поскольку одно и то же слово встречается в каталогах продукции, технологической документации и руководствах по техническому обслуживанию с несколько разными оттенками значения.
Таким образом, практическое определение экструдера зависит от контекста: для машиностроителя это полная технологическая линия, для производителя компонентов — это узел шнека и цилиндра, а для оператора завода — это оборудование, которое превращает сырье в товарный продукт.
Как работает экструдер: принцип работы и основные компоненты
Как только вы узнаете, что такое экструдер, следующий уровень значения экструдера — это то, как он превращает твердый полимер в непрерывный расплав. Этот процесс следует одной и той же логической последовательности почти в каждом шнековом экструдере. Винт вращается внутри плотно прилегающего цилиндра, создавая механическое трение и нагреваясь снаружи. Расплавленный полимер затем накапливается в головке цилиндра и вытесняется через зазор матрицы.
Процесс экструзии шаг за шагом
- Кормление - Материал поступает в бочку через бункер самотеком или с помощью принудительного питателя. Загрузочное отверстие обычно охлаждается водой, чтобы предотвратить преждевременное плавление и закупорку.
- Транспортировка и сжатие - Шнековый канал продвигает материал вперед. По мере уменьшения глубины канала материал сжимается, вытесняет воздух и начинает размягчаться.
- Плавление и пластификация - Фрикционное тепло от вращения шнека плюс ленты нагревателя цилиндра плавят полимер. Барьерные пролеты или смесительные элементы улучшают однородность расплава.
- Дозирование и нагнетание давления - Последняя секция шнека контролирует производительность, сглаживает колебания давления и обеспечивает постоянную температуру расплава в головке.
- штамповка - Расплав проходит через пакеты сит, разделительную пластину и затем фильеру, которая придает экструдату окончательное поперечное сечение и размер.
- Охлаждение и последующая обработка - После штамповки изделие калибруется, охлаждается, вытягивается, режется или наматывается, в зависимости от применения.
Основные компоненты экструдера
Каждый экструдер, независимо от размера и производителя, содержит следующие основные части. Понимание своих ролей помогает обслуживающему персоналу и покупателям с уверенностью сравнивать машины.
| Компонент | Функция | Влияние на качество продукции |
|---|---|---|
| Винт | Транспортирует, сжимает, плавит и смешивает материал. | Определяет производительность, качество расплава и потребление энергии. |
| Бочка | Окружает винт и передает тепло | Влияет на контроль температуры и защиту винтов от износа. |
| Система отопления и охлаждения | Поддерживает необходимый температурный профиль | Предотвращает деградацию и обеспечивает однородность расплава. |
| Редуктор и приводной двигатель | Вращает винт с необходимой скоростью и крутящим моментом. | Устанавливает максимальную пропускную способность и стабильность крутящего момента |
| Переключающая пластина и комплект сит | Фильтрует загрязнения и повышает давление | Улучшает чистоту расплава и перемешивание. |
| умереть | Придает экструдату желаемую форму. | Определяет точность размеров и чистоту поверхности. |
Для покупателей и инженеров особого внимания заслуживают шнек и ствол. Эти две детали изнашиваются друг против друга под воздействием высокой температуры и давления, а их сплав, термическая обработка и закалка поверхности определяют, как долго экструдер может работать, прежде чем потребуется техническое обслуживание. Такой производитель, как Microwave Machinery, который производит и шнек, и цилиндр, может контролировать посадку, выбор материала и обработку поверхности как согласованную систему, что является практическим преимуществом при замене компонентов на существующей линии.
Соотношение длины винта к диаметру: основная характеристика
Среди характеристик, определяющих значение экструдера в инженерном плане, особого внимания заслуживает соотношение длины и диаметра шнека. Соотношение L/D сравнивает рабочую длину шнека с его диаметром и напрямую влияет на то, насколько сильно плавление, смешивание и давление может обеспечить шнек. Более высокое значение L/D обычно обеспечивает более длительное время пребывания и лучшую пластификацию, поэтому на высокопроизводительных линиях и линиях компаундирования обычно используются более длинные шнеки. Различные конфигурации винтов развивались в зависимости от разных диапазонов L/D, и правильное их прочтение поможет вам сравнить таблицы поставщиков. На приведенной ниже гистограмме суммированы типичные соотношения L/D для пяти распространенных конфигураций шнеков экструдера.
Типичное соотношение L/D в зависимости от конфигурации шнека
Планетарный винт 18:1
Конический двухшнековый 22:1
Одновинтовой общий 25:1
Одновинтовая труба или пленка 30:1
Параллельное двойное компаундирование 40:1
Чтение диаграммы снизу вверх показывает четкую логику значения экструдера в конструкции машины. Планетарная конфигурация имеет наименьшую длину/диаметр, поскольку ее вращающиеся шпиндели распределяют напряжение по большой поверхности, поэтому для достижения хорошего качества расплава не требуется длинный цилиндр. Конический двойной шнек также остается компактным, что соответствует его типичной роли в пластификации жесткого ПВХ при низкой температуре обработки. Одношнековый шнек общего назначения работает с соотношением 25:1, поскольку такая геометрия обеспечивает надежный баланс для большинства гранул, которые вы в него подаете. Когда применение требует более высокого качества расплава, длина одного шнека увеличивается до 30:1, как это видно на линиях по производству труб и пленки. Параллельный сдвоенный шнек с соотношением сторон 40:1 представляет собой другую крайность: длинный ствол обеспечивает несколько зон смешивания и позволяет располагать каналы подачи вдоль ствола. На практике соотношение L/D также влияет на площадь установки, стоимость обогрева ствола и процедуры удаления винтов. Более длинный винт означает больший контакт с поверхностью, что увеличивает требования к крутящему моменту от коробки передач. Это также означает, что производитель стволов должен контролировать прямолинейность на большей длине, поэтому точность обработки имеет значение при заказе длинных стволов. Это одна из причин, по которой опытные покупатели не просто запрашивают самый большой доступный L/D. Они указывают L/D, соответствующий материалу, профилю шнека и последующему оборудованию. Именно на таком сочетании производитель винтов и цилиндров зарабатывает свою ценность. В следующий раз, когда поставщик предложит экструдер или сменный цилиндр, вы будете знать, что число L/D — это больше, чем просто размер; это заявление о том, на какой объем работы рассчитана машина.
Принцип работы экструдера можно резюмировать как подача, сжатие, плавление, дозирование и формование; Каждый компонент между бункером и матрицей предназначен для того, чтобы сделать один из этих пяти этапов более стабильным.
Основные типы экструдеров, используемых в промышленности
Семейство экструдеров обычно классифицируется по геометрии шнека, и каждый тип служит отдельной операционной нише. Знание этих категорий углубляет ваше понимание значения экструдера и помогает при чтении списка продукции производителя.
Одношнековые экструдеры
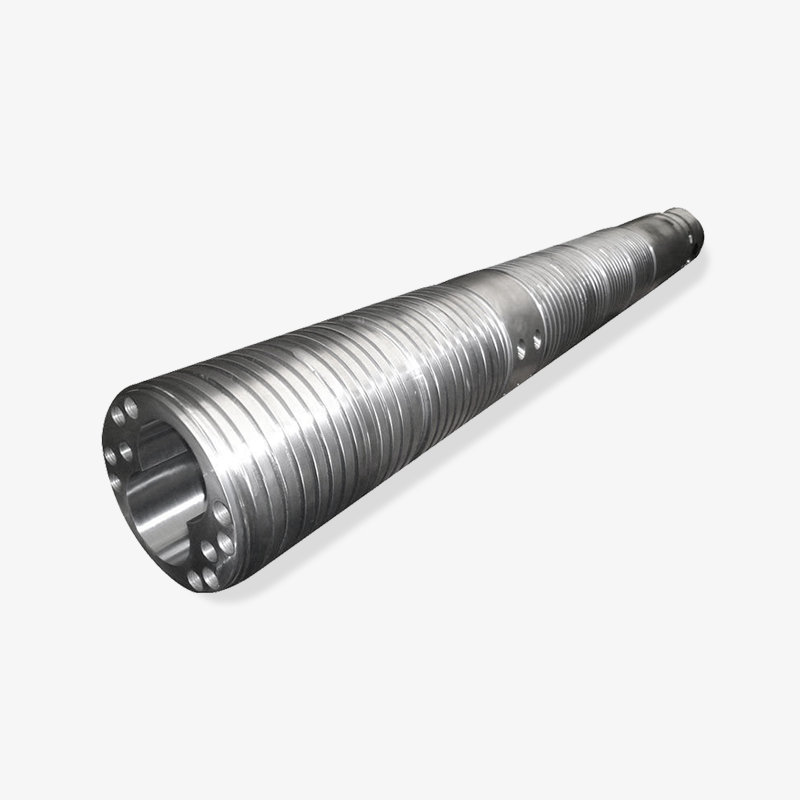
Одношнековые экструдеры являются наиболее распространенной конфигурацией при переработке пластмасс. Один шнек вращается в гладком барабане, и материал движется вперед по спиральным каналам. Эта конструкция экономична, механически проста и надежна для переработки гранул с хорошим составом. Он доминирует в таких областях, как экструзия труб, экструзия профилей, выдувание пленки и литье листов, где постоянство производительности и температуры более важны, чем интенсивное смешивание. Одношнековый цилиндр для экструдеров обычно подбирается в зависимости от типа полимера, производительности и соотношения L/D, выбранного инженером-технологом.
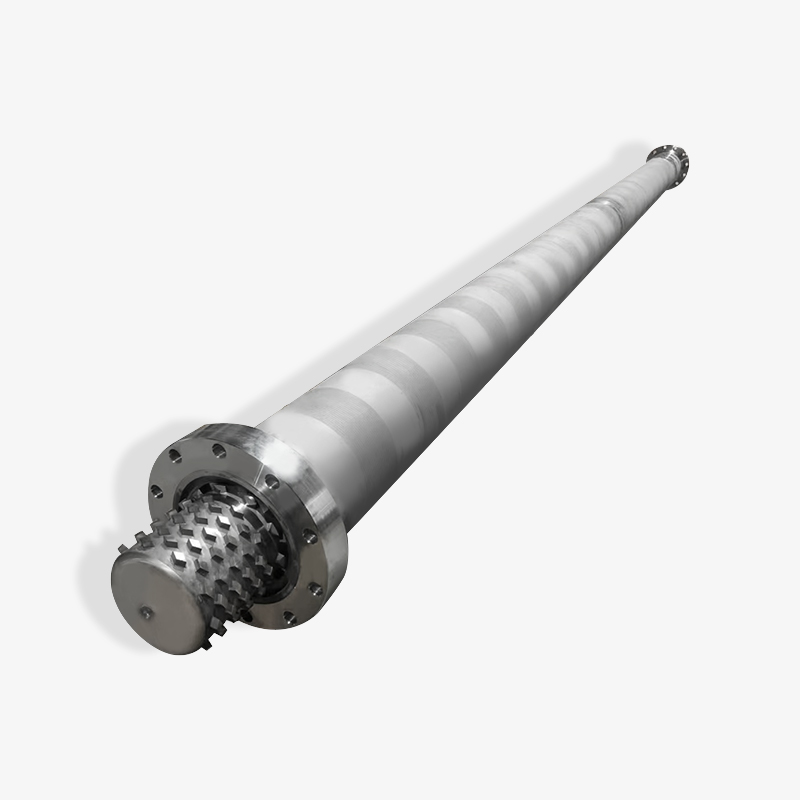
 Одношнековый цилиндр для экструдера модульной конструкции Этот цилиндр подходит для стандартных процессов экструзии, таких как трубы, профили и пленки. Его модульная конструкция упрощает обслуживание, а винты из легированной стали и точный контроль температуры обеспечивают стабильную плавку и эффективную производительность. Посмотреть продукт →
Двухшнековые экструдеры
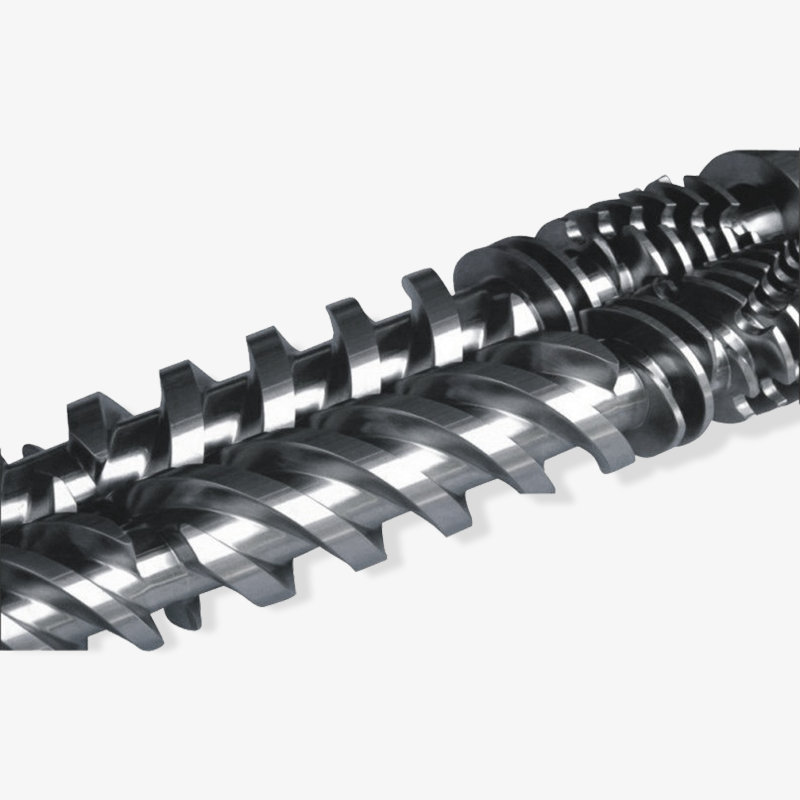
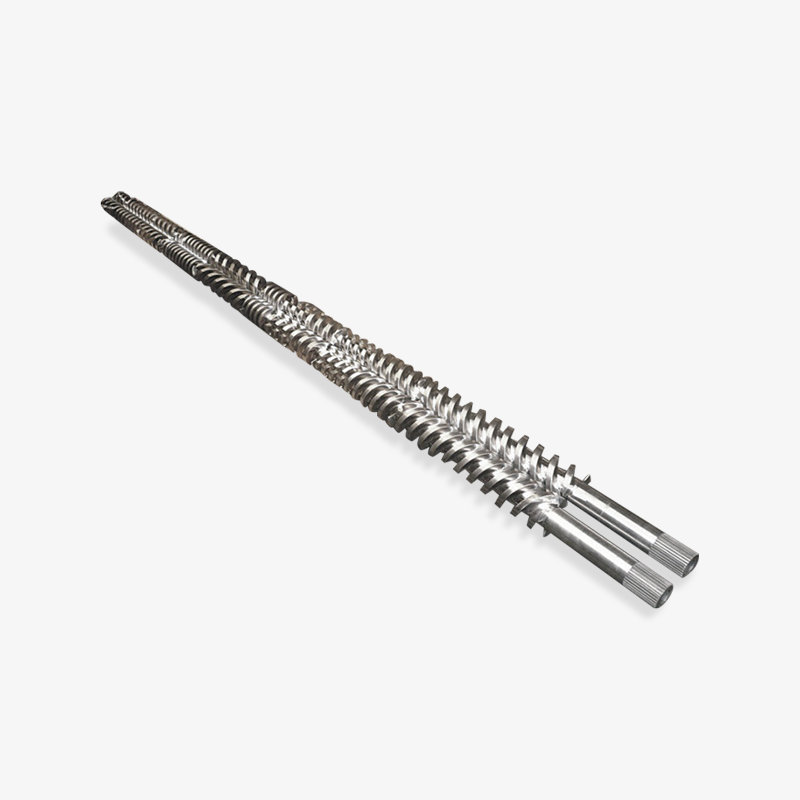
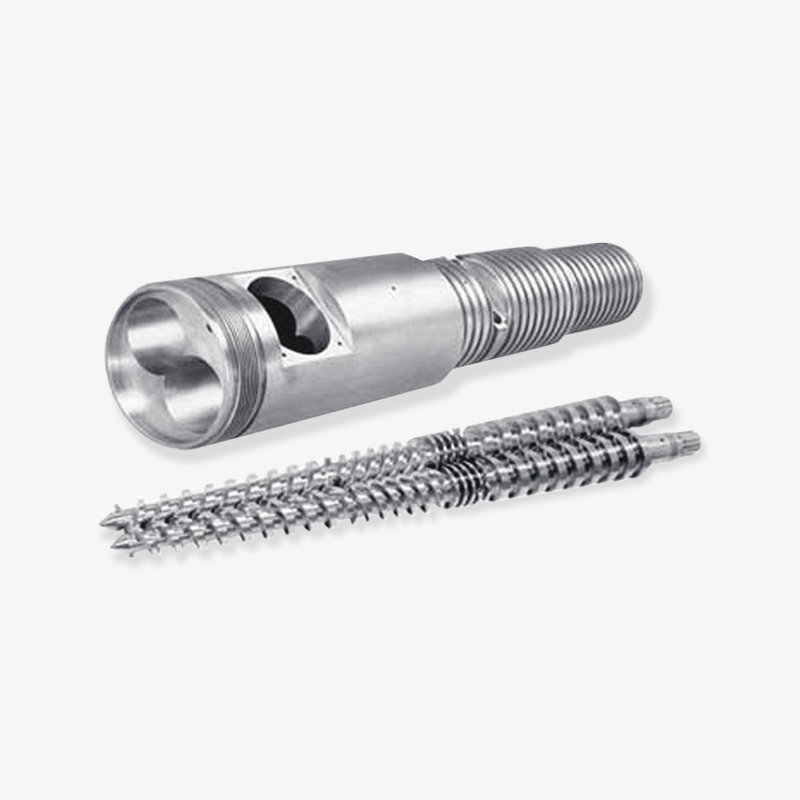
В двухшнековых экструдерах используются два параллельных или конических шнека, расположенных рядом. Далее они делятся на типы со вращением и встречным вращением, а также на пары, входящие в зацепление и не входящие в зацепление. Параллельные сдвоенные шнеки, вращающиеся в одном направлении, являются «рабочими лошадками» при компаундировании, производстве маточных смесей и удалении летучих веществ, поскольку они обеспечивают контролируемый сдвиг и самоочищение. Конические сдвоенные шнеки имеют более широкий хвостовик на подающем конце и меньший диаметр на выпускном конце, что обеспечивает высокую степень сжатия без чрезмерного уплотнения материала; Это классический выбор для труб и профилей из ПВХ. Конический двойной шнек и узел цилиндра предназначены для работы с низкой чувствительностью ПВХ к сдвигу, сохраняя при этом стабильную подачу расплава к матрице.
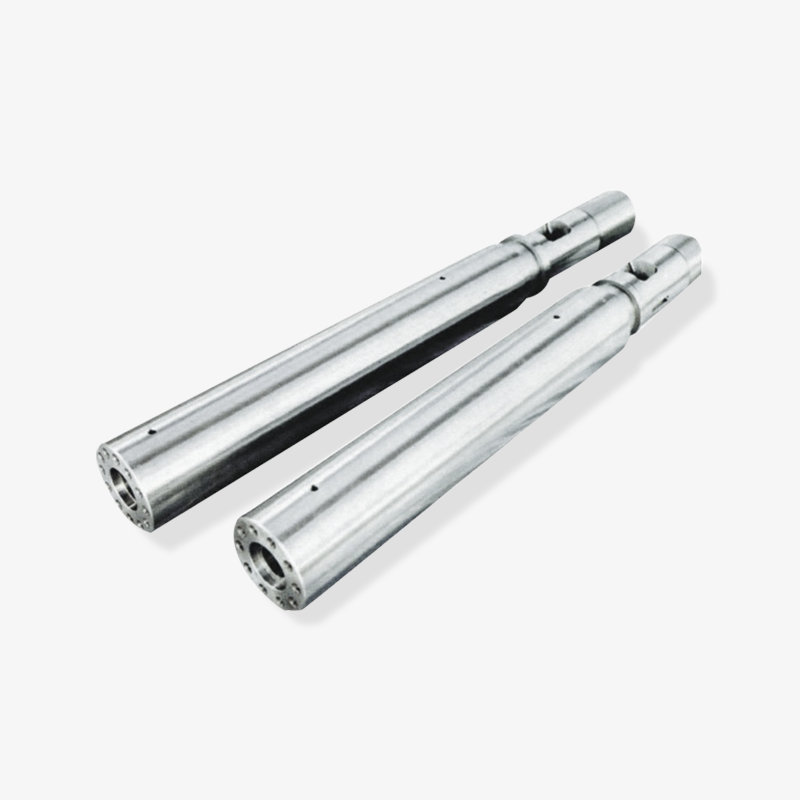
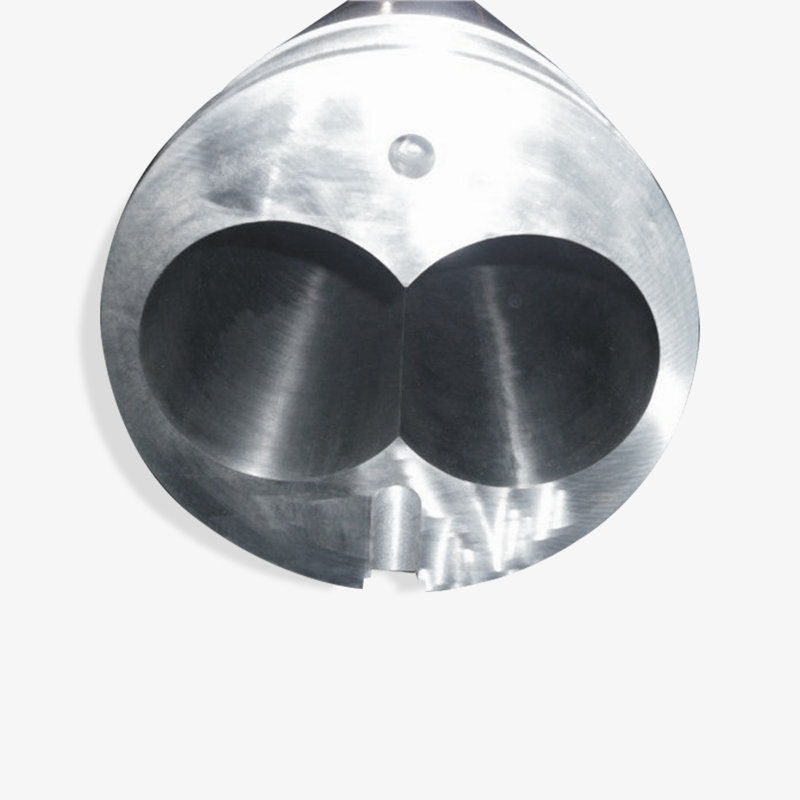 Конический двухшнековый узел с цилиндрическим корпусом для ПВХ Этот конический двойной шнек и цилиндр, разработанный для обработки с низким сдвигом, подает стабильный расплав в матрицу. Он обеспечивает высокую степень сжатия и равномерное смешивание, что делает его надежным выбором для линий ПВХ-труб и профилей. Посмотреть продукт →
Планетарные шнековые экструдеры
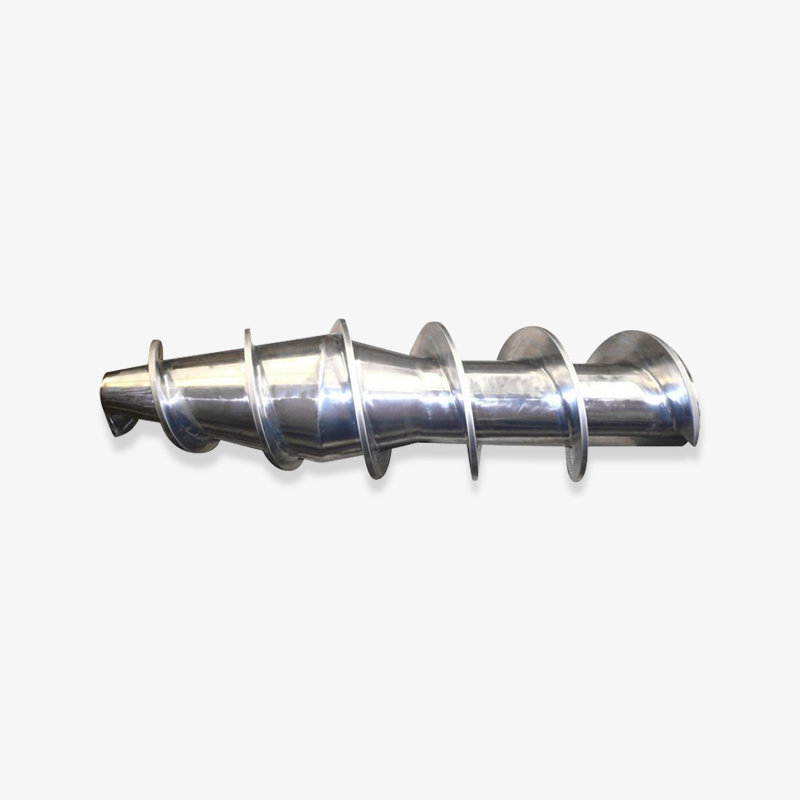
Планетарно-шнековый экструдер сочетает в себе один центральный главный шнек с несколькими планетарными шнеками, расположенными по его окружности. Планетарные шпиндели вращаются между главным винтом и цилиндром с канавками, создавая большой контакт с поверхностью и мягкий сдвиг. Такое расположение отлично подходит для термочувствительных материалов, особенно жесткого ПВХ и других соединений, которые разрушаются под действием сильного сдвига. Поскольку смешивание происходит во многих небольших точках контакта, температура расплава остается низкой, а добавки распределяются очень равномерно.
Поршневые и поршневые экструдеры
В поршневых и поршневых экструдерах не используется вращающийся шнек. Они толкают материал с помощью поршня, совершающего возвратно-поступательное движение, что полезно для полимеров со сверхвысокой молекулярной массой, резиновых заготовок и некоторых пищевых паст, которые не переносят шнековое смешивание. Их производительность менее однородна, чем у шнековых машин, но они надежно обрабатывают сложные материалы и часто встречаются на специализированных производственных линиях, где основным требованием является давление, а не смешивание.
Сравнение типов экструдеров
В таблице ниже приведены приблизительные эталонные диапазоны для каждой конфигурации. Фактические значения зависят от материала, конструкции винта и настройки линии, поэтому используйте их в качестве отправной точки, а не спецификации покупки.
| Тип | Общая скорость винта | Типичный L/D | Лучше всего подходит для |
|---|---|---|---|
| Одиночный винт | 20-120 об/мин | 25-30:1 | Труба, профиль, пленка, лист, стандартные пеллеты |
| Параллельный двойной винт | 200-600 об/мин | 32-48:1 | Смешивание, маточная смесь, удаление летучих веществ |
| Конический двухшнековый | 10-60 об/мин | 18-25:1 | ПВХ трубы, профили, листы |
| Планетарный винт | 10-50 об/мин | 16-20:1 | Термочувствительные материалы, ПВХ компаунды |
| Рам экструдер | Не с винтовым приводом | Не применимо | СВМПЭ, резиновые преформы, пасты |
Тип необходимого вам экструдера определяется не столько маркой, сколько материалом, требуемой скоростью сдвига и формой конечного продукта; именно поэтому поставщики спрашивают ваш рецепт, прежде чем предлагать машину.
Применение экструдеров в различных отраслях
Значение экструдера остается абстрактным, пока вы не свяжете его с реальными продуктами. Машина используется для производства почти всех пластиковых полуфабрикатов в непрерывном виде, а также в адаптированных версиях обслуживает резиновую, металлическую, керамическую и пищевую промышленность. Общая нить всегда одна и та же: материал проталкивается через матрицу и принимает фиксированное поперечное сечение.
- Трубы и профили - Трубы ПВХ, ПЭ и ПП для водоснабжения, канализации и газораспределения, а также оконные профили, дверные коробки и декоративные наличники.
- Пленка и лист - Выдувная пленка для упаковки, литая пленка и термоформовочный лист для лотков, стаканчиков и блистеров.
- Компаундирование и гранулирование - Двухшнековые линии, которые смешивают добавки, наполнители и красители в однородные гранулы.
- Пенопластовые изделия - Лист пенопласта из жемчужного хлопка EPE, изоляционная плита XPS и другие химически вспененные пенопласты.
- Провод и кабель - Экструзионное покрытие, позволяющее наносить изоляционные и защитные слои на жилы проводников.
- Резиновые изделия - Резиновые экструдеры подают ленточные или профилированные заготовки перед вулканизацией.
- Еда и корм - Экструдеры для приготовления пищи придают форму закускам, хлопьям для завтрака и кормам для домашних животных.
- 3D-печать - Небольшой экструдер плавит и наносит слои пластика.
Например, при экструзии пенопласта специальный шнек и цилиндр для экструзии пенопласта из ЭПЭ имеют специальную геометрию смешивания и охлаждения расплава для контроля газовой фазы внутри расплава. Эта деталь показывает, почему общего значения экструдера недостаточно при выборе запасных частей: геометрия шнека должна соответствовать химическому составу процесса, а не только модели машины.
Области применения и типичные конфигурации винтов
В следующей таблице представлен краткий обзор того, какой тип экструдера обычно выбирается в различных сегментах продукции. Реальные конструкции машин различаются, поэтому воспринимайте значения как отраслевые, а не как окончательные инженерные расчеты.
| Приложение | Типичный результат | Общий тип винта | Требование критического процесса |
|---|---|---|---|
| Водопроводная труба | 200-1000 кг/ч | Одиночный винт or conical twin | Стабильная толщина, низкое количество геля |
| оконный профиль ПВХ | 100-500 кг/ч | Конический двухшнековый | Равномерное слияние, низкая деградация |
| Приготовление маточной смеси | 500-3000 кг/ч | Параллельный двойной винт | Высокая дисперсия, самоочистка |
| Лист пены ЭПЭ | 80-300 кг/ч | Специальный одношнековый винт со смесительными штифтами. | Закрытоячеистая структура, охлаждение расплава |
| Заготовка резинового шланга | 50-400 кг/ч | Резиновый шнек экструдера | Низкое повышение температуры, однородная форма |
Каждое применение экструзии соответствует определенной конструкции шнека и цилиндра; трубы, пленки, пенопласты и компаунды на общей схеме выглядят одинаково, но на практике требуют совсем другой геометрии винтов.
Как выбрать экструдер: критерии выбора для покупателей
Выбор экструдера – это технико-экономическое решение. Команды закупщиков часто сосредотачиваются на цене и доставке, а инженеры-технологи сосредотачиваются на качестве и стабильности расплава. Полный процесс отбора должен удовлетворить обе стороны. Приведенные ниже правила применяются независимо от того, покупаете ли вы экструзионную машину в сборе или сменный комплект шнеков и цилиндров.
Пять факторов, определяющих выбор
- Тип материала - Семейство полимеров, добавки и необходимый диапазон обработки определяют геометрию шнека и материал корпуса.
- Скорость вывода - Измеряется в килограммах в час, а не в мощности двигателя, поскольку конструкция шнека и объем ствола устанавливают реальный предел.
- Геометрия конечного продукта - Трубы, пленки, профили, листы и гранулы предъявляют разные требования к штампам, охлаждению и вытягиванию.
- Среда ношения - Абразивные наполнители, переработанный материал и высокие рабочие температуры ускоряют износ шнека и цилиндра.
- Энергетика и инфраструктура - Доступное напряжение, охлаждающая вода, сжатый воздух и площадь помещения влияют на окончательный выбор машины.
Эталонная система для сравнения предложений поставщиков
Когда поставщик отправляет вам предложение, технический лист обычно включает следующие параметры. На карточках ниже показаны пять цифр, которые следует сравнить в разных предложениях.
Материал
ПЭ, ПП, ПВХ, ПА или компаунд
ПЭ, ПП, ПВХ, ПА или компаунд
Выход
Целевой кг/ч и скорость шнека
Целевой кг/ч и скорость шнека
Соотношение L/D
Выбирается по типу процесса
Выбирается по типу процесса
Степень сжатия
Типичный диапазон от 2:1 до 4:1
Типичный диапазон от 2:1 до 4:1
Материал винта
Азотированный или биметаллический
Азотированный или биметаллический
Совместимость материалов стоит на первом месте. Шнек, предназначенный для мягкого ПВХ, не обеспечит такого же качества расплава, как полиэтилен высокой плотности, а шнек, предназначенный для гранул, может плохо справляться с порошком или перемалыванием. Таким образом, целевая производительность исключает использование многих машин: одношнековый экструдер диаметром 60 мм не может конкурировать с параллельным двухшнековым экструдером диаметром 75 мм по производительности компаундирования, независимо от мощности двигателя. Соотношение L/D и степень сжатия следует предлагать на основе вашего продукта, а не на основе стандартного каталога, поскольку для труб, пленки и профиля требуются разные кривые плавления. Наконец, материал винта и обработка поверхности указывают, какой объем обслуживания вам следует запланировать на ближайшие годы.
Одиночный или двойной винт: быстрая проверка в две колонки
Если вы все еще выбираете между двумя наиболее распространенными конфигурациями, это простое сравнение может помочь вам в разговоре с вашим поставщиком.
| Выбирайте одношнековый экструдер, если... Ваш материал поступает в виде гранул с хорошей композицией, допустимая производительность ниже 800 кг/ч, вашим приоритетом является простота эксплуатации и меньшие первоначальные инвестиции, а конечным продуктом являются трубы, профили, пленки или листы, изготовленные из стандартных полимеров. | Выбирайте двухшнековый экструдер, если... Вы снабжаете порошок или рецепт добавками, вам нужна высокая дисперсия или удаление летучих веществ, вы обрабатываете жесткий ПВХ с низким усилием сдвига или готовите маточную смесь со скоростью несколько сотен килограммов в час. |
Опыт поставщика также имеет значение. Производитель, который снабжает OEM-производителей и пользователей вторичного рынка в нескольких странах, скорее всего, имеет документированные решения для распространенных проблем, таких как перемычки, помпаж или преждевременный износ винтов. Например, компания Microwave Machinery с 1990 года поставляет компоненты шнеков и цилиндров на рынки, в том числе в США, Германию, Дубай, Вьетнам и Таиланд, что дает ее инженерной команде обширную обратную связь от реальных экструзионных линий, работающих в различных климатических условиях, с разными видами сырья и уровнями квалификации операторов.
Никогда не выбирайте экструдер только по цене за килограмм продукции; Реальная стоимость владения в течение пяти лет определяется спецификациями шнека и цилиндра, технологическим опытом поставщика и послепродажной поддержкой.
Техническое обслуживание экструдера: защита шнека и цилиндра
Экструдер, работающий непрерывно в три смены, сталкивается с агрессивными условиями: абразивными наполнителями, высокими температурами ствола и циклическими термическими нагрузками. Поэтому шнек и цилиндр рассматриваются как сменные изнашиваемые детали, а не как постоянные компоненты. Срок их службы зависит от обрабатываемого материала, конструкции шнека, металлургии и режима технического обслуживания.
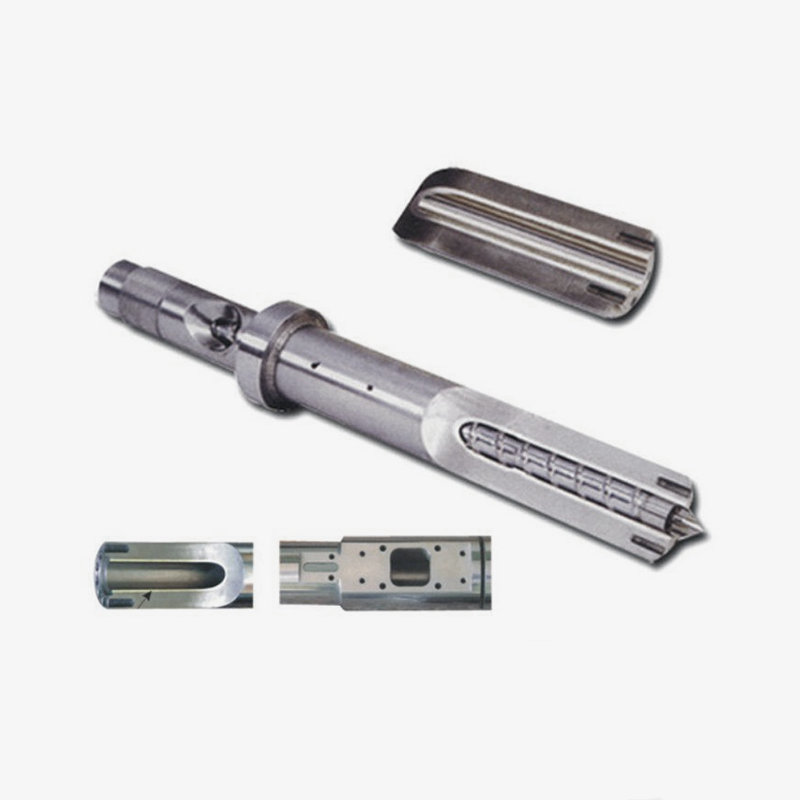
Общие признаки того, что шнек или цилиндр требуют внимания, включают колебания выходного давления, повышение температуры расплава, плохое качество поверхности, черные пятна или внезапное падение производительности. Простое правило — измерять диаметр винта и диаметр цилиндра при каждой плановой остановке технического обслуживания и сравнивать их с таблицей допусков производителя. Также стоит помнить, что модульная конструкция может улучшить техническое обслуживание: секции подачи, сегменты ствола и даже шнековые элементы можно заменять по отдельности вместо замены всего компонента, что снижает как время простоя, так и затраты. Ан бывшийplanation of how modular design improves the maintenance efficiency and production performance of the extruder single barrel system представляет собой практический пример такого подхода.
Защита от износа — еще одно решение о покупке, которое входит в бюджет на техническое обслуживание. Азотированные винты обрабатывают стандартные материалы, а биметаллический цилиндр с футеровкой из износостойкого сплава продлевает срок службы при переработке на линии наполненного или переработанного материала. Замена ствола стоит гораздо дороже, чем выбор правильной накладки на начальном этапе, поэтому опытные OEM-производители спрашивают рецепт до того, как окончательно согласовать спецификацию компонента.
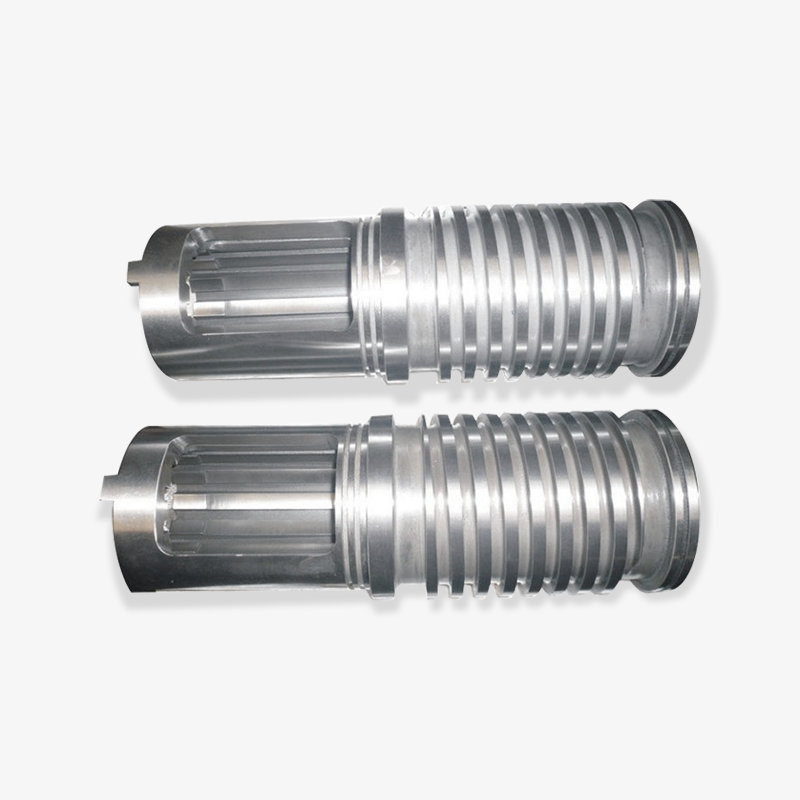
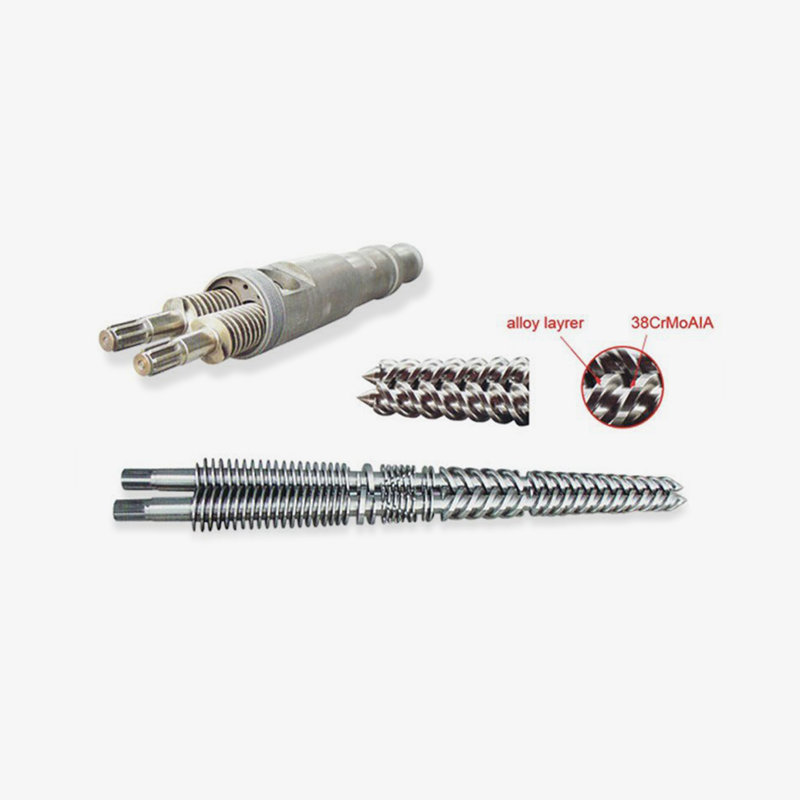 Биметаллический ствол с футеровкой из износостойкого сплава Биметаллический внутренний слой продлевает срок службы при работе с наполненными, переработанными или конструкционными пластиками. Прецизионная обработка снижает трение и потребление энергии, что делает этот цилиндр надежным усовершенствованием для требовательных экструзионных применений. Посмотреть продукт →
Самым выгодным мероприятием по техническому обслуживанию в экструзии является профилактика: правильно выбирайте металлургию, регулярно контролируйте зазоры шнеков и цилиндров и заменяйте изнашиваемые детали, прежде чем они повредят редуктор или последующее оборудование.
Производители, поставщики и оптовики экструдеров: на что обратить внимание
Поскольку экструдеры построены на основе шнековой и цилиндрической технологии, качество вашего поставщика имеет такое же значение, как и конструкция машины. Термин «производитель экструдеров» может относиться к компании, которая производит комплектные экструзионные машины, а термин «поставщик шнеков и цилиндров» описывает производителя компонентов, которые снабжают эти машины. Многие производители экструзионных линий покупают шнеки и цилиндры у специализированных поставщиков, поэтому специализированный производитель шнеков и цилиндров, такой как Microwave Machinery, может стать стратегическим партнером для производителей оборудования, интеграторов и дистрибьюторов.
В производстве оборудования для производства пластмасс одна и та же компания часто выступает в качестве производителя, поставщика и оптового торговца по разным каналам. Завод OEM закупает компоненты оптом, региональный агент покупает для перепродажи, а завод конечного потребителя покупает запасные части через нерегулярные промежутки времени. Опытный производитель компонентов должен быть в состоянии обслуживать все три режима: массовое производство с постоянными допусками, индивидуальное проектирование для OEM-моделей и послепродажное обслуживание для заказов на замену. Например, компания Microwave Machinery управляет цехом площадью более 10 000 квадратных метров, в ней работает более 60 сотрудников, а компания экспортирует свою продукцию на такие рынки, как США, Германия, Дубай, Вьетнам и Таиланд. Эти сигналы масштаба актуальны, поскольку они указывают на то, что компания управляет длинными цепочками поставок и документацией по качеству, выходящей за рамки одного рынка.
При оценке потенциального поставщика экструдера запросите три документа: сертификат материала для шнека и цилиндра, отчет о проверке допусков и список рекомендаций от клиентов для вашего конкретного применения. С производителем, который годами обслуживает ваш тип продукции, легче работать, чем с тем, который разбирается только в одношнековых машинах общего назначения. Вы можете просмотреть профиль компании и категории продукции на странице официальный сайт производителя чтобы понять ассортимент доступных винтовых, цилиндрических и машинных решений.
Независимо от того, называете ли вы их производителями экструдеров, поставщиками шнеков и цилиндров или оптовыми торговцами оборудованием, решающие критерии одни и те же: производственные мощности, контроль качества, опыт применения и готовность разрабатывать компоненты по рецепту клиента.
Часто задаваемые вопросы о значении и выборе экструдера
Что означает «экструдер» в простом предложении?Одним словом, экструдер — это машина, которая непрерывно плавит и проталкивает пластик или другой обрабатываемый материал через матрицу для создания постоянной формы. Говоря обыденным заводским языком, это оборудование, которое превращает пеллеты или порошок в трубу, пленку, лист, профиль или пеллеты. |
Экструдер — это то же самое, что термопластавтомат?Нет. Экструдер работает непрерывно, производя длинные изделия с постоянным поперечным сечением, в то время как машина для литья под давлением циклично заполняет закрытую форму отдельной деталью. Эти две машины имеют схожую технологию винтов и цилиндров, но их производительность, логика управления и инструменты различны. |
В чем разница между одношнековым и двухшнековым экструдером?В одношнековом экструдере используется один шнек для транспортировки, плавления и дозирования материала, и он лучше всего работает с предварительно приготовленными гранулами. В двухшнековом экструдере используются два шнека с согласованной шестерней, которые обеспечивают лучшее перемешивание, самоочистку и контроль времени пребывания, поэтому он предпочтителен для компаундирования, обработки порошка ПВХ и реактивной экструзии. |
Какие материалы может обрабатывать экструдер?Большинство термопластов можно экструдировать, включая полиэтилен, полипропилен, ПВХ, полистирол, АБС, полиамид и ПЭТ. Экструдеры также перерабатывают резиновые смеси, пищевое тесто, керамическую пасту и некоторые металлы в специализированных формах. Ограничивающим фактором обычно является конструкция шнека и цилиндра, поскольку каждый материал имеет определенную температуру обработки и устойчивость к сдвигу. |
Как долго служат шнек и цилиндр экструдера?Срок службы составляет от двух до восьми лет в зависимости от материала, скорости шнека, футеровки ствола и режима технического обслуживания. Высокоабразивные составы со стекловолокном или карбонатом кальция могут изнашивать азотированный ствол за несколько лет, тогда как биметаллический ствол в тех же условиях может прослужить значительно дольше. |
Что означает соотношение L/D в экструдере?Соотношение L/D представляет собой рабочую длину винта, деленную на диаметр винта и выражаемую числом, например 25:1 или 40:1. Он указывает, сколько времени материал проводит внутри бочки для плавления, смешивания и создания давления. Более высокое значение L/D обычно улучшает качество плавки, но увеличивает стоимость, энергопотребление и занимаемую площадь. |
Понимание значения экструдера на уровне компонентов является лучшей защитой от покупки неправильного оборудования: шнек и цилиндр, а не торговая марка, решают, будет ли ваша экструзионная линия работать бесперебойно в долгосрочной перспективе.
Значение экструдера вырастает из словарного предложения в полную техническую картину, как только вы связываете определение машины с ее шнеками, цилиндрами, температурными зонами и приложениями. Шнек и цилиндр остаются деталями, которые определяют производительность и качество деталей, поэтому покупатели должны оценивать их так же внимательно, как они оценивают коробку передач или двигатель. Независимо от того, являетесь ли вы OEM-производителем, планирующим новую линию, дистрибьютором, создающим каталог запасных частей, или менеджером по техническому обслуживанию, ищущим надежную замену, сначала закрепите свои знания об экструдерах, а затем выберите партнера, который сможет воплотить эти знания в подходящие компоненты.
Самый очевидный способ воплотить в жизнь суть экструдера — начать с материала и продукта, который вы хотите произвести, а затем вернуться к геометрии шнека, характеристикам цилиндра и возможностям поставщика, которые будут надежно обеспечивать эти результаты в течение многих лет.
Выбранный дисплей подшипника

 浙公网安备 33090202000520 号
