

Автор: Вейбо
Дата: Nov 09, 2026
Литьевая машина с двумя плитами: конструкция зажима, винтовой цилиндр и контрольные чеки
Когда формовщик из Вьетнама назначил цену на элемент весом 1300 тонн для корпусов аккумуляторов, числом, определяющим проект, была не цена машины. Это была площадь. Для такой схемы требовалось чуть больше одиннадцати метров длины пролета, а в здании их было всего девять. Переход на двухплитовую машину для литья под давлением позволил сохранить ту же силу зажима на занимаемой фабрике площади, что позволило удерживать кран, каналы охлаждения и существующие тележки с формами именно там, где они находились.
Это обычная причина, по которой покупатели начинают обращать внимание на две конструкции плит: не новизна, а пространство, объем масла и стоимость обслуживания коленно-рычажного механизма при увеличении тоннажа. При усилии зажима около 800 тонн двухплитный зажим обычно выигрывает по длине машины и количеству деталей. При массе менее 400 тонн коленно-рычажная машина обычно дешевле в покупке и работает быстрее в сухом цикле. Между этими двумя точками решение зависит от диапазона высоты формы, целевого времени цикла и того, какую часть вашего бюджета на техническое обслуживание вы готовы потратить на штифты, втулки и линии смазки.
Есть вторая половина решения, которой уделяется гораздо меньше внимания: блок впрыска. Двухплитный станок с неправильным диаметром шнека, неправильной футеровкой цилиндра или стопорным кольцом, которое изнашивается за восемь месяцев, не обеспечит производительность, обещанную конструкцией зажима. В этой статье рассматриваются обе половины, поскольку они заказаны вместе и цитируются вместе.
Двухплитный зажим оправдывает свою цену в основном при грузоподъемности свыше 800 тонн, где экономия длины пролета и меньшее количество изнашиваемых деталей перевешивают более высокие капитальные затраты.
Как двухплитная термопластавтомата создает усилие смыкания
Зажимной узел двухплитной машины содержит только две большие плиты: одна закреплена на раме машины, другая перемещается на стяжках или на линейной направляющей. За движущейся плитой нет третьей плиты и рычага переключения передач. Усилие поступает непосредственно от гидравлических цилиндров, а тяги используются для направления и фиксации, а не для увеличения силы посредством механической связи.
Подвижная плита совершает полный ход открытия при низком давлении и большом потоке из длинноходовых цилиндров. Как только поверхности формы соприкоснутся, расколите гайки внутри подвижной плиты вплотную к канавкам, выточенным в стяжках. Затем цилиндры с коротким ходом тянут подвижную плиту на несколько миллиметров вперед к неподвижной плите, растягивая тяги и увеличивая силу зажима. При открытии происходит обратная последовательность: давление сбрасывается, гайки втягиваются, а длинноходовые цилиндры отводят валик назад.
Цикл зажима в четыре этапа
- Быстрое закрытие: цилиндры с длинным ходом перемещают плиту под низким давлением до тех пор, пока не будет достигнута зона защиты формы.
- Защита формы: сила закрытия ограничена, поэтому неправильно установленная вставка или застрявшая часть останавливают плиту, а не разрушают форму.
- Блокировка: разрезные гайки входят в пазы поперечной рулевой тяги, а цилиндры с коротким ходом создают заданное усилие зажима.
- Освободите и откройте: давление зажима падает, гайки втягиваются, а плита возвращается с контролируемой скоростью, чтобы защитить деталь и систему выброса.
Почему система блокировки поперечной рулевой тяги — это важная деталь
Поскольку усилие зажима применяется в течение очень короткого хода, точность зацепления гайки определяет, насколько равномерно сила достигает четырех углов валика. Если одна гайка входит в зацепление с небольшим опозданием, плита наклоняется, и наклонная плита проявляется в виде вспышки на одной стороне формы и коротких выстрелов на другой. Улучшенные средства управления напрямую измеряют деформацию поперечной рулевой тяги и корректируют давление в отдельных цилиндрах, что позволяет сохранять параллельность плит в пределах рабочего допуска, который обычно составляет от 0,1 до 0,2 мм на метр.
Практические последствия технического обслуживания просты. Вы больше не обслуживаете штифты, втулки и блок распределения смазки каждые несколько недель, но вам необходимо содержать канавки рулевой тяги в чистоте, проверять износ зубьев гайки и проверять калибровку деформации один раз в год. На заводах с пыльным переизмельчением или тяжелыми стеклонаполненными компаундами загрязнение канавок является наиболее распространенной причиной того, что зажим внезапно отказывается наращивать полный тоннаж.
Усилие зажима двух плит создается короткоходными цилиндрами, поэтому критичным для технического обслуживания элементом становится зацепление гайки рулевой тяги, а не коленно-рычажный механизм.
Две плиты или тумблер: какой подходит для вашего формовочного пола
Большинство покупателей, сравнивающих эти две архитектуры, на самом деле сравнивают три вещи: сколько времени занимает сборка машины, сколько труда она поглощает на техническое обслуживание и какую гибкость она оставляет для будущих форм. В таблице ниже показаны различия, которые проявляются в реальных котировках.
| Рассмотрение | Два пластинчатых зажима | Тумблерный (трехпластинчатый) зажим |
|---|---|---|
| Длина машины при том же тоннаже | Меньше, часто на 15–25 процентов меньше длина отсека при большом тоннаже. | Длиннее, поскольку опорная плита с рычагом увеличивает длину позади движущейся плиты. |
| Изнашиваемые детали в зажиме | Немного: зубья гайки, направляющие втулки, уплотнения цилиндров. | Дополнительно: шарнирно-рычажные пальцы, втулки, соединительные пластины, линии смазки. |
| Скорость сухого цикла | Хорошо, но обычно немного медленнее, чем хорошо настроенный рычаг при небольшом тоннаже. | Быстро, особенно при массе менее 500 тонн при низкой движущейся массе. |
| Гибкость высоты формы | Широкий, поскольку ход гидравлический и регулировка высоты формы проста. | Ограничено геометрией рычага и диапазоном высоты моторизованной формы. |
| Капитальные затраты ниже 400 тонн | Выше на тонну усилия зажима | Ниже, поэтому небольшие машины в основном переключаются. |
| Капитальные затраты свыше 1000 тонн | Конкурентоспособно и часто ниже, если учитывать строительные и фундаментные работы. | Выше, плюс больше стали и большая нагрузка на пол. |
| Объем масла и гидравлика | Низкое движение масла во время зажима, поскольку ход короткий. | Цилиндр зажима небольшой, но рычажный механизм требует отдельной смазки. |
| Сервис и запасные части | Меньше деталей, но большие цилиндры и гайки в случае выхода из строя становятся дорогими. | Дешевые отдельные детали, заменяются чаще. |
Разрыв в сухом цикле стоит оценивать количественно, а не предполагать. На 300-тонной машине, работающей с 12-секундным циклом, рычаг может иметь преимущество в полсекунды, что составляет около четырех процентов производительности. На машине массой 1300 тонн, большая часть которой работает с 45-секундным циклом, эта полсекунды составляет около одного процента, а сэкономленная длина секции плюс сокращение объема технического обслуживания стоят гораздо больше, чем разница в циклах.
Диапазон высоты пресс-формы заслуживает большего внимания, чем обычно, особенно для мастерских. Гидравлический двухплитный зажим допускает более широкий диапазон высот форм без изменения конфигурации машины, что имеет значение, когда формовщик выигрывает контракт на форму, которая была изготовлена для другого пресса. Машины с коленно-рычажным механизмом решают эту проблему посредством моторизованной регулировки высоты формы, а на очень высоких формах рычаг может не полностью выпрямиться, что снижает достижимую силу зажима.
Есть еще вопрос о фундаменте. 2000-тонная коленно-рычажная машина концентрирует нагрузку по-другому, чем двухвалковая машина той же мощности, и в старых зданиях эта разница может решить, нужна ли вам новая яма или усиленная плита. Прежде чем подписывать что-либо, попросите у обоих поставщиков чертежи нагрузки на пол и глубины ямы.
Сравните две плитовые и коленно-рычажные машины по длине отсека, диапазону высоты формы и стоимости пятилетнего обслуживания, а не только по сухому циклу.
Определение размеров силы зажима, пространства плиты и формы перед покупкой
Сила зажима — это не число, которое вы выбираете, потому что оно есть у соседней машины. Оно рассчитывается на основе площади проекции детали и полозьев, умноженной на давление в полости, необходимое для заполнения и упаковки формы. Работоспособная формула оценки в метрических единицах — это усилие зажима в тоннах, равное площади проекции в квадратных сантиметрах, умноженное на давление в полости в барах и поделенное на 1000. Многие формовщики просто используют эмпирическое правило от 0,5 до 0,8 тонны на квадратный сантиметр проектируемой площади для товарных деталей, которые приземляются в одном и том же месте.
Четыре проверки, которые определяют, соответствует ли машина форме
- Усилие зажима с запасом: рассчитайте требования, затем добавьте от 10 до 20 процентов для набивки, смещенных от центра полостей и будущих форм с большей проекционной площадью.
- Расстояние между стяжными стержнями и размер плиты: корпус пресс-формы, зажимные пластины и все гидравлические тяги сердечника должны физически проходить между стяжками и приземляться внутри шаблона болтов плиты.
- Высота формы и дневной свет: высота закрытой стопы должна находиться между минимальной и максимальной высотой формы, а открытый дневной свет должен очищать деталь и захват робота.
- Выброс: ход выталкивателя и сила выталкивателя должны соответствовать глубине детали, особенно для корпусов глубокой вытяжки, где при коротком ходе деталь висит на сердечнике.
| Тип детали и материала | Давление в полости для оценки (бар) | Комментарий |
|---|---|---|
| ПЭ или ПП, толстые стенки, короткая длина потока | от 300 до 400 | Легкое заполнение, большая секция стены |
| Общие детали из АБС, ПС, ПЭВП | от 400 до 500 | Стандартный рабочий диапазон для оценки |
| Тонкостенная упаковка из полипропилена | от 600 до 800 | Высокое соотношение длины потока к толщине стенки |
| Технические детали из стеклонаполненного PA или PBT | от 700 до 1000 | Высокая вязкость плюс загрузка наполнителя |
| Прецизионные детали с жесткими допусками | от 800 до 1200 | Требуется полная упаковка и низкая усадка. |
Отклонение плиты — второй показатель, определяющий качество детали. Пластина, которая прогибается под нагрузкой, позволяет граням формы разделиться в центре, в результате чего получается деталь с засветкой посередине и короткими кадрами по краям. Производители станков указывают пределы прогиба, и справедливо требовать значения при номинальном усилии зажима. Столь же справедливо задаться вопросом, как меняется значение, когда форма устанавливается не по центру, что является нормальным явлением в мастерских, выполняющих смешанную работу.
Для очень больших форм ограничивающим фактором часто становится расстояние между колоннами, а не тоннаж. Обычно можно встретить машину с достаточной силой зажима, но с недостаточным пространством между стержнями для основания формы, что приводит к переходу на следующий размер и гораздо большим капитальным вложениям. Нанесение конверта пресс-формы на бумагу до запроса машины экономит недели переговоров в дальнейшем.
Перед заказом машины рассчитайте силу зажима на основе проекционной площади и давления в полости, затем подтвердите расстояние между поперечными тягами, высоту формы и ход эжектора.
Где двухплитные машины меняют планировку предприятия и энергопотребление
Изменения компоновки легче всего увидеть, если длина машины отображается в масштабе всего отсека. В приведенной ниже таблице сравниваются ориентировочные общие длины машин для одного и того же класса усилия зажима с использованием типичных размеров по каталогу, а не чертежей конкретного производителя. Он призван показать тренд, а не заменить рисунок котировок.
Ориентировочная длина машины в зависимости от класса усилия зажима (метры)
Перекидной зажим Два пластинчатых зажима
450 т переключатель
7.2
450 т две плиты
6.0
900 т переключатель
9.4
900 т две плиты
7.8
1300 т переключатель
11.2
1300 т, две плиты
9.1
2000 т переключатель
14.5
2000 т две плиты
11.6
Разрыв увеличивается по мере увеличения тоннажа, и именно поэтому в новых крупнотоннажных установках преобладают две компоновки плит. Экономия двух-трех метров длины пролета редко ограничивается только затратами на строительство; он часто решает, вписывается ли дополнительная машина в существующий пролет крана, и эта дополнительная машина может стоить больше, чем разница в цене между конструкциями зажимов.
Поведение энергии следует той же схеме. Поскольку усилие зажима создается при коротком ходе, объем масла, перемещаемого во время зажима, невелик, и насос при большом тоннаже выполняет меньшую работу за цикл. Это преимущество легче всего получить с помощью насоса с сервоприводом или системы переменного рабочего объема с замкнутым контуром в сочетании с аккумулятором, где пики зажима и впрыска перекрываются. На машинах без такой стратегии управления теоретическая экономия может исчезнуть.
Охлаждение, гидравлика и доступ для обслуживания также меняются. Более короткая машина обычно означает более короткие гидравлические пути и меньшее количество точек утечек, но цилиндры расположены близко к рулевым тягам, поэтому о доступе для замены уплотнений необходимо подумать на этапе компоновки. Оставьте не менее метра свободного пространства со стороны, не являющейся оператором, и убедитесь, что крюк крана может дотянуться до бочки для снятия винта без демонтажа защитного ограждения.
Свыше 900 тонн, экономия длины отсека и уменьшение движения масла — это два преимущества компоновки, которые чаще всего оправдывают использование двухплитной машины.
Узел впрыска по-прежнему определяет качество детали на двухплитной машине
Покупатели тратят месяцы на установку зажима, а затем принимают любой инжекторный блок из стандартного каталога. Это ошибка, поскольку на больших двухплитных машинах именно в блоке впрыска возникает большинство проблем с качеством после начала производства. Вес порции, скорость впрыска, пластифицирующая способность и однородность расплава — все зависит от комбинации шнека, ствола и сопла, и ни один из них не определяется конструкцией зажима.
Диаметр винта — это первый компромисс. Винт большего размера обеспечивает больший вес дроби при том же ходе поршня, но при заданном гидравлическом давлении он создает более низкое удельное давление впрыска в сопло. Увеличение размера винта для увеличения производительности может стоить от двадцати до тридцати процентов доступного давления впрыска, чего достаточно, чтобы превратить комфортное технологическое окно в предельное на тонкостенной детали. Правильный подход состоит в том, чтобы подобрать размер шнека по весу дроби, а затем убедиться, что полученное давление впрыска, умноженное на коэффициент усиления, по-прежнему с запасом покрывает требования формы.
Способность к пластификации является ограничением, которое препятствует работе с высокой кавитацией. Шнек должен расплавить и гомогенизировать порцию во время охлаждения предыдущего цикла, поэтому скорость восстановления определяет потолок производительности. Шнек с подходящей барьерной секцией и хорошо спроектированной зоной подачи быстрее восстанавливается при более низкой скорости шнека, что снижает колебания температуры расплава и защищает полимер от разрушения при сдвиге.
Длина ствола и количество зон нагрева указаны за винтом. Устройство общего назначения может работать с четырьмя или пятью зонами; машинам широкого профиля, работающим с конструкционными смолами, часто требуется больше зон, а также отдельный нагреватель сопла и датчик давления расплава на сопле. Положение датчика имеет значение, поскольку датчик, установленный слишком далеко от наконечника, считывает задержку давления, которую контроллер затем корректирует.
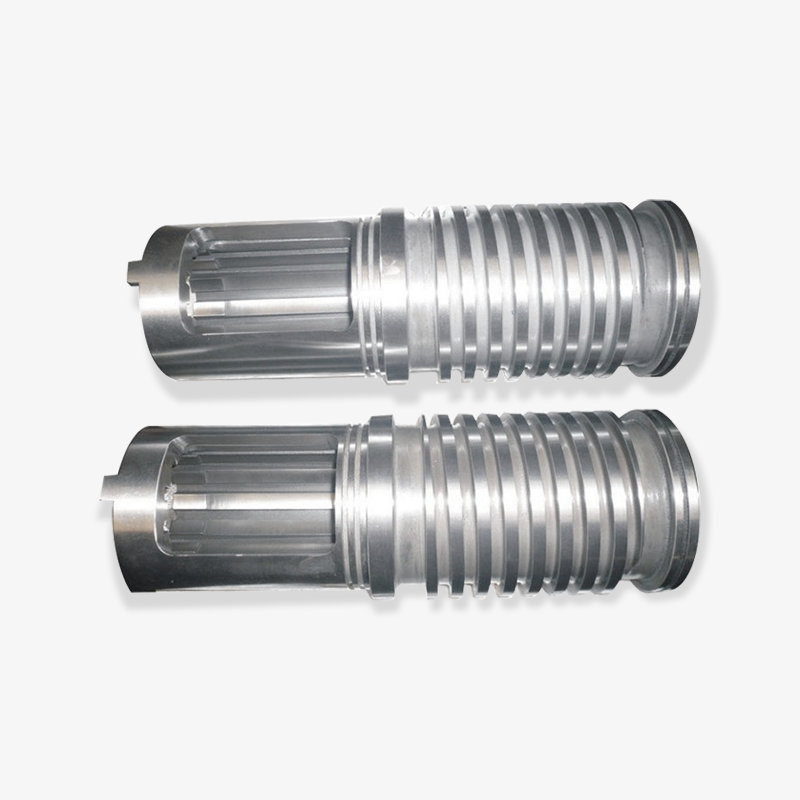
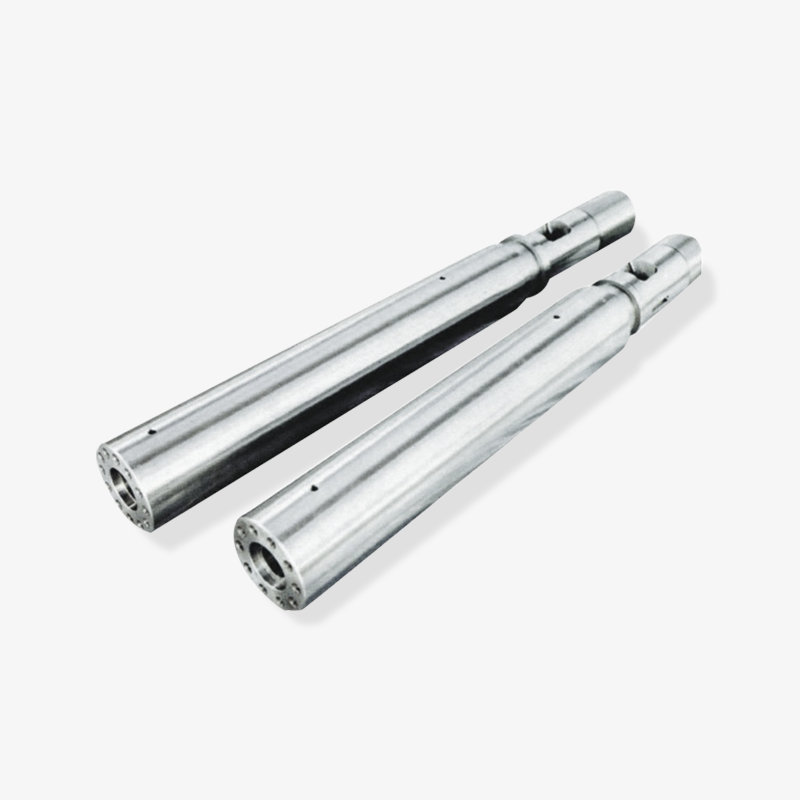
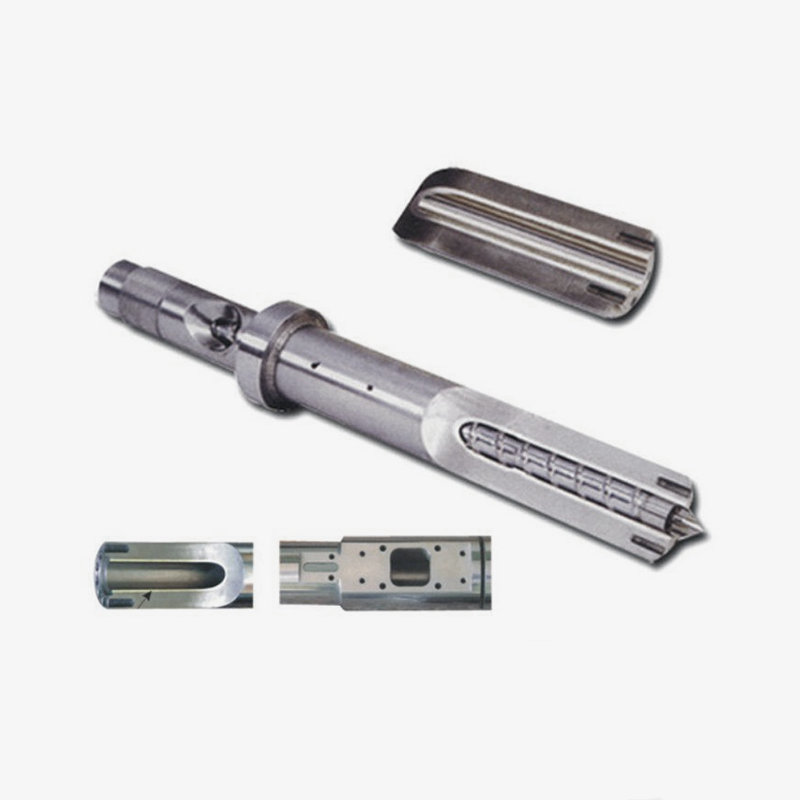
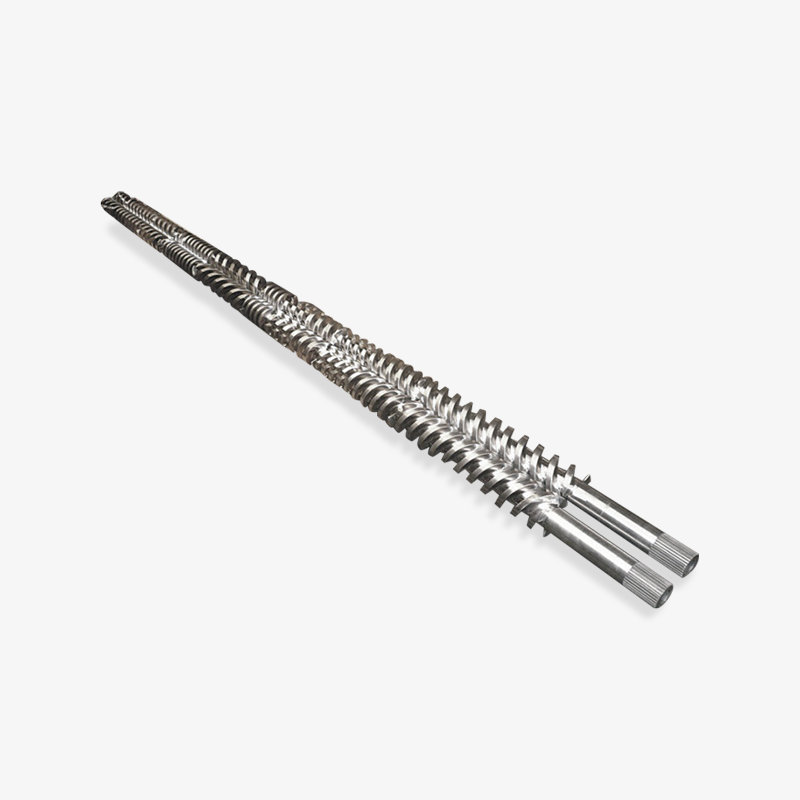
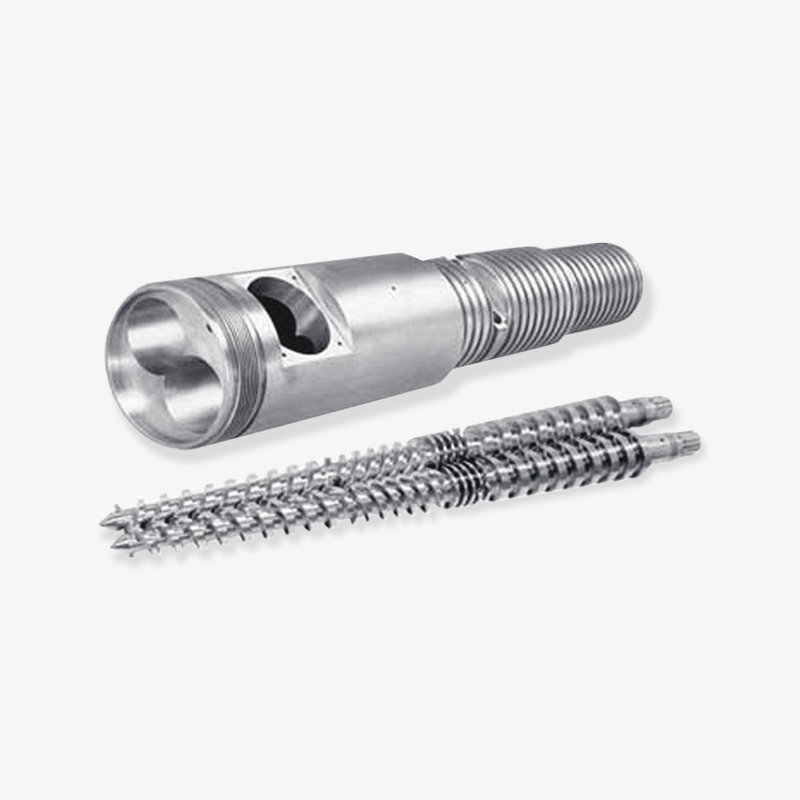
 Винтовой цилиндр литьевой машины на заказ Соответствующий узел шнека и цилиндра с настраиваемыми характеристиками и обработками для стабильной пластификации; просмотрите размеры и особенности обращения при настройке больших машин. Посмотреть продукт →
На машинах класса 1000 тонн диаметр шнеков обычно составляет от 90 до 130 мм, а ствол представляет собой длинный и тяжелый компонент, с которым трудно обращаться без соответствующих точек подъема. Укажите точки подъема и направление снятия на этапе заказа. Это звучит тривиально, пока первая замена винта не произойдет в пятницу вечером, когда кран уже занят заменой пресс-формы.
Тоннаж зажима определяет размер машины, но диаметр шнека, производительность пластификации и давление в сопле определяют, действительно ли машина соблюдает допуски в производстве.
Характеристики винтов и цилиндров, соответствующие крупным зажимным устройствам
Как только усилие зажима превысит отметку в 700 тонн, инжекторный блок во многих проектах заказывается отдельно, либо в качестве замены изношенного блока, либо в качестве индивидуальной конфигурации. В таблице ниже приведены приблизительные веса винтов общего назначения, что полезно в качестве первой проверки работоспособности, когда поступает предложение с диаметром винта, который кажется слишком маленьким или слишком большим для детали.
| Диаметр винта (мм) | Ориентировочная масса дроби, ПС (г) | Класс усилия зажима обычно парный (t) | Типичное применение |
|---|---|---|---|
| 45 | 230 | от 100 до 180 | Мелкие технические детали, многополостные работы |
| 60 | 540 | от 250 до 400 | Детали бытовой техники, автомобильная отделка |
| 75 | 1070 | от 450 до 650 | Ящики, контейнеры, большие корпуса |
| 90 | 1840 | от 700 до 1000 | Автозапчасти и логистика |
| 110 | 3370 | от 1100 до 1600 | Корпуса аккумуляторов, поддоны, крупные технические детали |
| 130 | 5,560 | от 1800 до 2500 | Очень крупные детали, низкая кавитация |
Соотношение длины и диаметра определяет, сколько времени выдерживает полимер и насколько стабильным становится расплав. Соотношение от 20:1 до 22:1 подходит для большинства типовых работ, а соотношение 24:1 и выше подходит для технических смол и компаундов, где важны смешивание и однородность температуры. Степень сжатия обычно составляет от 2,0 до 3,0 для инъекционных шнеков, ниже для материалов, чувствительных к сдвигу, и выше для кристаллических смол, которым необходим быстрый переход.
Секция учета заслуживает отдельного решения. Простая зона дозирования и конструкция с барьером по-разному ведут себя в отношении стабильности восстановления, а на двухвалковой машине, работающей в больших объемах, стабильность восстановления напрямую влияет на постоянство веса детали во всех полостях. Если деталь имеет жесткий допуск по весу, шнек со смесительной секцией в зоне дозирования часто окупается быстрее, чем любое последующее контрольное оборудование.
Обратный клапан, или контрольное кольцо, является самым дешевым компонентом узла впрыска и вызывает наибольшее количество брака. Изношенное кольцо позволяет расплаву соскальзывать назад во время впрыска, поэтому машина удерживает положение, проталкивая больше материала, а вес дроби смещается между циклами. Укажите материал кольца для загрузки наполнителя в ваш компаунд и держите запасной на полке. При работе со стеклом кольцо может быть первым предметом, который необходимо заменить, иногда в течение года.
Подберите размер винта по весу дроби и требуемому давлению впрыска, затем проверьте L/D, степень сжатия и сравните материал кольца с фактическим составом.
Износ, материалы и стоимость неправильного ствола
Выбор бочки — это то, где команда закупщиков может быстро сэкономить деньги и еще быстрее их потерять. Азотированный цилиндр является стандартным выбором для ненаполненных товарных смол: слой азотирования толщиной примерно от 0,4 до 0,7 мм с поверхностной твердостью от 900 до 1000 HV, нанесенный на азотируемый стальной корпус. Хорошо подходит для полиолефинов, полистирола, АБС и материалов общего назначения с небольшим содержанием наполнителей.
Как только состав содержит более 20–25 процентов стекловолокна, минерального наполнителя или абразивного пигмента, механизм износа меняется с медленной полировки на быструю эрозию. Биметаллический ствол с футеровкой, полученной методом центробежного литья и содержащей частицы карбида, гораздо лучше противостоит этой эрозии, а надбавка к издержкам обычно в два-три раза превышает цену азотированного ствола того же размера. Окупится ли это, зависит от тоннажа, времени цикла и загрузки наполнителя, а расчет прост: сравните интервал замены азотированного ствола с биметаллическим, прибавьте стоимость простоя и посмотрите, какое число меньше.
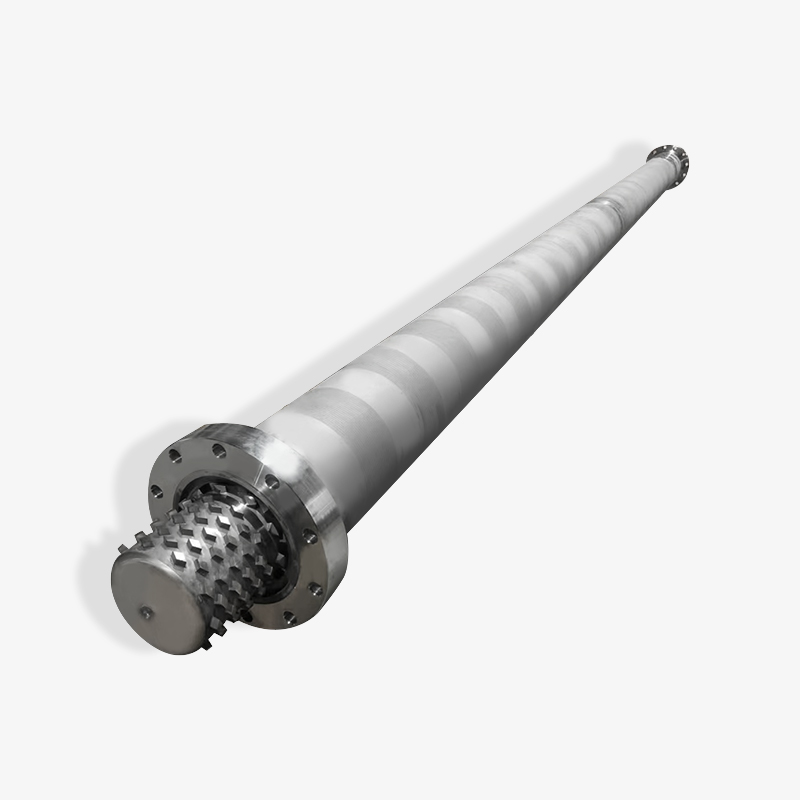
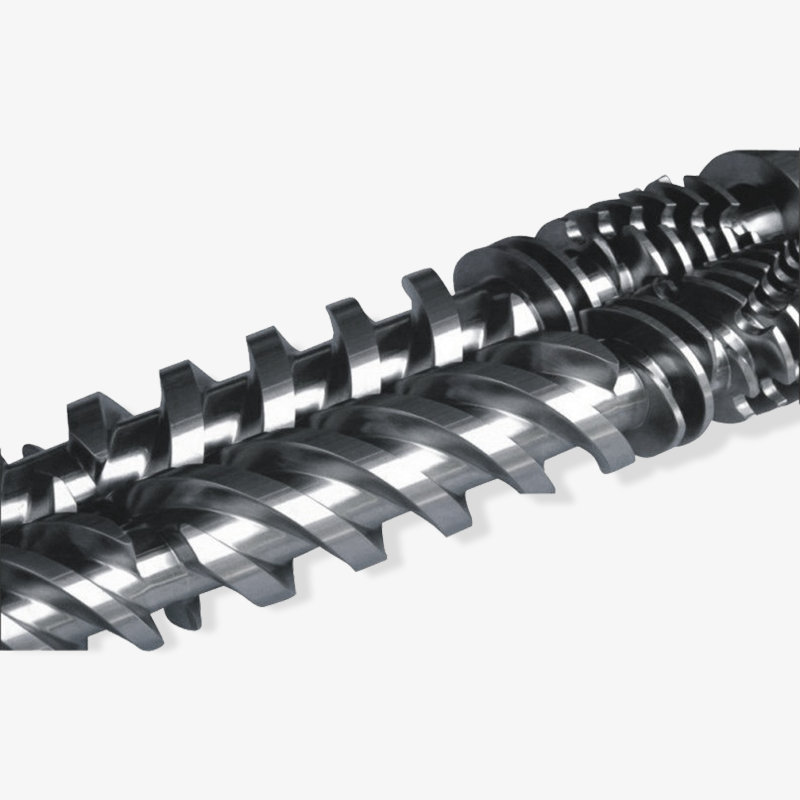
 Изготовленный на заказ биметаллический винтовой цилиндр для оборудования по производству пластмасс Варианты биметаллического цилиндра и шнека, обеспечивающие устойчивость к износу и коррозии, с компонентами, изготовленными на станках с ЧПУ, и специальными сплавами для наполненных или специальных конструкционных пластмасс. Посмотреть продукт →
Коррозия представляет собой отдельную проблему от истирания и требует отдельного ответа. ПВХ, ПОМ, негорючие марки и материалы с кислотным остатком разъедают стенки цилиндра и поверхность шнека даже при отсутствии наполнителя. В таких случаях коррозионностойкая футеровка или правильно подобранный материал ствола и шнека имеют большее значение, чем просто твердость.
Где износ проявляется в первую очередь
- Проверьте кольцо и седло, потому что они испытывают наибольшее давление и самый скользящий контакт.
- Зона подачи шнека, в которой постепенно увеличивается глубина полета и снижается скорость транспортировки твердых частиц.
- Дозирующая секция, где растет канал ствола и законцовки лётки теряют острую кромку.
- Форсунка, особенно с наполнителями и отверстиями малого диаметра.
Измерение износа простое и редко проводится достаточно часто. Калибр в трех положениях вдоль ствола, микрометр на витках винта и визуальный контроль посадочного места кольца подскажут вам, подлежит ли узел замене или просто новому кольцу. Ежегодная регистрация этих цифр превращает техническое обслуживание из догадок в планирование и дает поставщику достаточно информации, чтобы точно назначить замену.
Выбирайте азотированную сталь для чистых товарных смол и биметаллическую футеровку, когда содержание наполнителя превышает примерно 20 процентов, но проверяйте коррозию отдельно от истирания.
Контрольный список запросов цен для покупателей, работающих с производителем шнеков и цилиндров
Большинство отложенных заказов на шнеки и цилиндры не задерживаются из-за производственных мощностей. Они задерживаются из-за отсутствия информации, а недостающим элементом обычно является размер фланца или отверстие для термопары, которое появляется только тогда, когда на машину подается новый ствол. Сбор приведенных ниже данных до начала расследования устраняет большую часть этого риска.
Данные для включения в запрос
- Марка, модель и номинальное усилие зажима машины, а также номер оригинальной детали винта, если таковой имеется.
- Диаметр винта, общая длина и соотношение эффективной длины к диаметру, с чертежом, если оригинал нестандартный.
- Длина ствола, наружный диаметр фланца, толщина фланца, окружность болтов и количество отверстий под болты.
- Форма и положение загрузочного горла, включен ли подающий рукав, а также размеры отверстия горловины.
- Количество зон нагрева, ширина и напряжение полос нагревателя, а также расположение и глубина отверстий для термопар.
- Тип сопла, радиус, диаметр отверстия, а также то, требуется ли запорное или подпружиненное сопло.
- Обрабатываемый материал, содержание наполнителя и любые огнезащитные или коррозийные добавки.
- Требуемая обработка поверхности, характеристики твердости и ожидается ли отчет о размерах.
Стоит четко сказать об осмотре. Серьезный поставщик предоставит отчет о размерах, показания твердости, данные о прямолинейности и результаты испытаний ствола под давлением. Если эти документы не предоставляются, спросите, могут ли они быть предоставлены, поскольку поставщик, который измеряет свою собственную продукцию, обычно является поставщиком, который может соблюдать допуск как для второго заказа, так и для первого.
Есть и коммерческий момент, который опытные покупатели поднимают заранее. Спросите, является ли компания производителем с собственной обработкой, азотированием и шлифовкой или оптовым продавцом, собирающим детали из нескольких цехов. Производитель обычно может контролировать время выполнения заказа и напрямую решать вопросы допуска, в то время как торговая компания добавляет уровень связи. Обе модели могут работать, но решение о покупке должно отражать, с какой из них вы имеете дело.
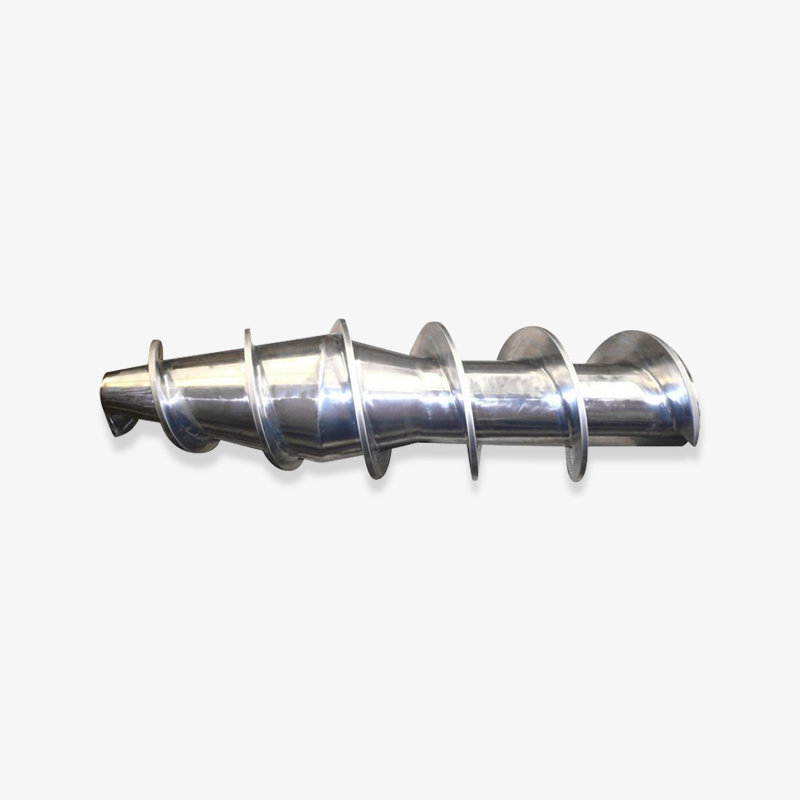
 Изготовленные на заказ винтовые компоненты и сопло для литьевой машины Передний корпус SKD61, винтовые компоненты и сопло для стабильности пластификации; полезно для выбора подходящих изнашиваемых деталей и хранения критически важных запасных частей вместе с основными компонентами. Посмотреть продукт →
Наконец, заказывайте мелкие детали вместе с большими. Наконечники винтов, стопорные кольца, седла, наконечники сопел и ленты нагревателей дешевы по сравнению с основными компонентами и являются элементами, которые останавливают линию в случае их выхода из строя. Одна партия, содержащая запасное кольцо и запасную насадку, стоит гораздо меньше, чем экстренная авиаперевозка три месяца спустя.
Полный запрос предложения с указанием размеров фланцев, положений термопар и сведений о наполнителе устраняет большую часть рисков, связанных со сроками выполнения заказа, еще до размещения заказа.
Цена, время выполнения заказа и выбор поставщика
Для проекта двухплитной машины пакет шнеков и цилиндров составляет небольшую долю общей стоимости, но большую долю риска, связанного с графиком. Стандартный азотированный винт и цилиндр для узла впрыска среднего размера обычно занимают несколько недель с момента утверждения чертежа, а биметаллический узел или специальный фланец может занять больше времени. Эти недели проходят между установкой машины и первой продаваемой деталью, поэтому они должны быть включены в план проекта, а не в последующее электронное письмо.
Три фактора влияют на цену больше, чем что-либо еще. Материал и обработка стоят на первом месте: биметаллический ствол и винт стоят существенно дороже, чем азотированная пара. Размер стоит на втором месте, потому что ствол диаметром 130 мм требует гораздо больше стали и времени обработки, чем ствол диаметром 60 мм. На третьем месте сложность: нестандартный фланец, необычное подающее отверстие или шнек со специальной секцией смешивания — все это увеличивает время разработки, прежде чем будет нарезана первая щепа.
Выбор поставщика обычно сводится к доказательствам. Спросите, как долго компания производит комплекты шнеков и цилиндров, сколько квадратных метров обрабатывающих площадей она использует и какие экспортные рынки она уже обслуживает. Производитель, который на протяжении десятилетий снабжал машиностроительного оборудования для производства пластмасс в Северной Америке, Европе и Юго-Восточной Азии, уже прошел аудит поставщиков, который провела бы ваша собственная команда по обеспечению качества.
Zhoushan Microwave Screw Machinery производит шнеки и цилиндры для пластикового оборудования с 1990 года, располагая цехом площадью более 10 000 квадратных метров и экспортируя свою продукцию на рынки США, Германии, Дубая, Вьетнама и Таиланда. Ассортимент продукции включает в себя одношнековые, конические и параллельные двухшнековые цилиндры, планетарные шнековые цилиндры, биметаллические шнековые цилиндры, резиновые экструзионные шнеки, шнековые цилиндры и аксессуары для литьевых машин, что означает, что покупатель, собирающий инжекторный блок для большой двухплитной машины, может получить полный пакет износа от одного технического специалиста вместо координации нескольких мастерских.
Относитесь к заказу на винты и цилиндры как к плановой позиции с собственным сроком выполнения и выбирайте поставщика на основании документально подтвержденных производственных возможностей, а не только по цене.
Часто задаваемые вопросы: Вопросы по термопластавтомату с двумя плитами
Лучше ли двухплитная термопластавтоматная машина, чем коленно-рычажная машина?
Лучше примерно при весе более 800 тонн, где более короткий зажимной узел, более широкий диапазон высоты формы и меньшее количество изнашиваемых деталей перевешивают более высокие капитальные затраты. Ниже примерно 400 тонн коленно-рычажная машина обычно дешевле и немного быстрее в сухом цикле, поэтому преимущество двух плит значительно сужается.
Как рассчитать необходимую силу зажима?
Умножьте площадь проекции детали и полозья в квадратных сантиметрах на давление в полости в барах, затем разделите на 1000, чтобы получить тонны. Добавьте от 10 до 20 процентов запаса на упаковку и будущие формы и сверьте эту цифру с анализом заполнения, проведенным изготовителем форм, прежде чем выбирать размер машины.
Отличается ли блок впрыска на двухплитной машине?
Не в принципе, а в масштабе. Большие зажимные устройства сочетаются с винтами диаметром от 90 до 130 мм и весом дроби примерно от 1,8 до 5,5 кг для полистирола, поэтому способность пластификации, зоны нагрева ствола и восстановление винтов становятся более важными для времени цикла, чем на небольшой машине.
Как часто требуется замена шнеков и цилиндров?
Для чистых товарных смол на хорошо работающей машине азотированный шнек и цилиндр могут прослужить много лет. При использовании стеклонаполненных компаундов стопорное кольцо может потребовать замены в течение года, а сам ствол — значительно раньше, поэтому применение абразивных материалов обычно оправдывает установку биметаллической накладки с самого начала.
Могу ли я установить новый винт и цилиндр на старую машину?
Обычно да, при условии, что размеры фланца, входное отверстие, длина винта и приводное соединение измерены точно. Многие старые машины имеют нестандартные фланцы, поэтому перед изготовлением замены необходимо составить габаритный чертеж или произвести замеры на месте.
Что я должен проверить при доставке?
Сравните отчет о размерах с чертежом, проверьте показания твердости, осмотрите поверхность отверстия и скребков на предмет задиров и убедитесь, что отверстия для термопар и положения ленты нагревателя соответствуют машине. Перед началом производства дайте устройству прогреться при низкой температуре, чтобы убедиться в охвате нагревателя и реакции датчика.
Большинство вопросов о покупке двух плит сводятся к трем цифрам: требуемое усилие зажима, вес впрыска и подтверждение того, что форма помещается между стяжками.
Связанная литература и следующие шаги
Конструкция зажима и инжекционный узел определяются на одном и том же совещании по проекту, но обслуживаются разными людьми, и оба заслуживают документированного решения. Прежде чем отправить заказ на поставку, поместите расчет усилия зажима, чертеж оболочки формы, а также спецификации винта и цилиндра в один файл и отправьте этот файл каждому задействованному поставщику.
Полезные страницы на этом сайте
Если машина все еще находится в процессе выбора, заранее запросите у производителя машины чертеж узла впрыска. Этот единый документ сообщает производителю шнека и цилиндра размер фланца, длину винта, расположение зоны нагрева и интерфейс сопла, а также позволяет выполнять заказ изнашиваемых деталей параллельно с установкой машины, а не после нее.
Для покупателей, использующих смешанный портфель больших двухплитных машин и меньших коленно-рычажных прессов, это также помогает стандартизировать диаметры шнеков там, где это позволяет ассортимент деталей. Меньшее количество размеров означает меньшее количество запасных колец, меньшее количество вариантов нагревательных лент и более короткое время реагирования при остановке линии.
Закажите комплект шнека и цилиндра вместе с машиной, используя один документ, в котором указаны данные зажима, размеры корпуса формы и узла впрыска.
Выбранный дисплей подшипника

 浙公网安备 33090202000520 号
