

Автор: Вейбо
Дата: Nov 17, 2026
Детали машин для литья пластмасс под давлением: руководство по покупке шнеков, цилиндров и изнашиваемых деталей
250-тонная машина останавливается в середине смены. Вес дроби колеблется в течение трех недель, время плавления превышает заданное значение почти на 20 процентов, а на деталях, которые были чистыми в прошлом месяце, появляются черные полосы. Специалисты технического обслуживания сначала проверяют форму, затем смолу, а затем, наконец, извлекают блок пластификации — и обнаруживают, что дозирующая секция шнека изношена настолько сильно, что материал проскальзывает обратно за контрольное кольцо.
Это режим отказа, который фактически снижает производительность машины для литья под давлением. Не насос, не клапан — винт, ствол, стопорное кольцо и форсунка. Эти четыре изнашиваются вместе, но почти всегда их покупают как четыре отдельных предмета, заказываемых по одному, при этом внимание в первую очередь привлекает самый дешевый и тот, который первым вышел из строя.
Обычный результат: кто-то поднимает заказ на поставку бочки, провожает его винтом и сдвигает стопорное кольцо до следующего отключения. Машина снова собирается, но все еще протекает, все еще скользит, и в этом обвиняют новый винт.
Если вы искали эту тему раньше, вы, вероятно, попали на страницы с описанием компонентов литьевых форм — полостей, стержней, выталкивающих штифтов, направляющих, контуров охлаждения. Это детали пресс-форм, а не детали машин. Они находятся в другой цепочке поставок, терпят неудачу по-разному и их покупают разные люди. Эта статья посвящена машине: какие детали машины для литья пластмасс под давлением изнашиваются, как они указаны, что проверить перед заказом и как не допустить, чтобы ремонт превратился в повторную покупку через три месяца.
Детали машин для литья пластмассы, которые стоят больше всего — винт, цилиндр и стопорное кольцо — редко появляются в списке запасных частей, потому что они выходят из строя из-за медленного снижения производительности, а не из-за внезапной поломки.
Какие детали машин для литья пластмасс под давлением на самом деле определяют вашу производительность
Отбросьте маркетинговый язык, и детали термопластавтомата делятся на три группы. Каждая группа имеет свою собственную логику покупок, и их смешивание — вот где начинается большинство ошибок при заказе.
- Блок пластификации и инжекции: винт, цилиндр, обратное кольцо (обратный клапан), наконечник винта, сопло, корпус сопла, питающее отверстие, нагревательные ленты и карманы для термопар. Эти детали находятся под давлением в расплавленном полимере каждый цикл в течение многих лет.
- Система зажима и блокировки: тяги, гайки тяг, неподвижные и подвижные плиты, коленно-рычажные штифты, втулки, гидроцилиндры и зажимной поршень. Эти детали испытывают механическую нагрузку и усталость, а не полимер.
- Привод, гидравлика и управление: насосы, пропорциональные клапаны, серводвигатели, датчики давления, датчики положения и модули управления. Они выходят из строя из-за загрязнения, нагрева или электроники, а не из-за истирания.
Группа пластификации и впрыскивания определяет объем производства. Изношенный насос подаст сигнал тревоги и остановит машину. Изношенное стопорное кольцо будет поддерживать работу машины, при этом незаметно увеличивая время цикла, процент брака и стабильность размеров, и никто не подает заявку на техническое обслуживание, потому что технически ничего не сломалось.
Это основное различие в том, как эти детали выходят из строя. Половина неисправностей зажимного узла дает о себе знать — треснувшая гайка рулевой тяги, подтекающий цилиндр, начинающий визжать коленно-рычажный штифт. Неудачи при пластификации сообщают о себе данными, которые вам нужно искать: увеличение разброса веса дроби, уменьшение положения подушки, повышение температуры плавления, появление черных пятен на детали, которая в прошлом квартале была в порядке.
Также стоит правильно отделить детали машин от деталей пресс-формы, потому что результаты поиска редко это делают. Вставка для полости, горячеканальный коллектор, литниковая втулка и эжекторная втулка являются оснасткой. Винт, ствол и стопорное кольцо — машинные. Инструмент покупается разработчиком пресс-форм по чертежу детали; Детали машины приобретаются командой технического обслуживания или закупок на основе спецификации машины и спецификации смолы. Эти две спецификации не являются взаимозаменяемыми, как и поставщики.
Сортируйте список деталей по типу неисправности, а не по цене: пластифицированные детали выходят из строя медленно, что приводит к снижению производительности, детали зажимов выходят из строя внезапно и стоят производственных дней.
Пара винта и ствола находится в центре каждой покупки
Почти каждый разговор о спецификациях начинается здесь, и так и должно быть. Шнек и цилиндр — единственные детали машины, которые постоянно соприкасаются с полимером, и их состояние определяет потолок допуска, который машина может выдержать.
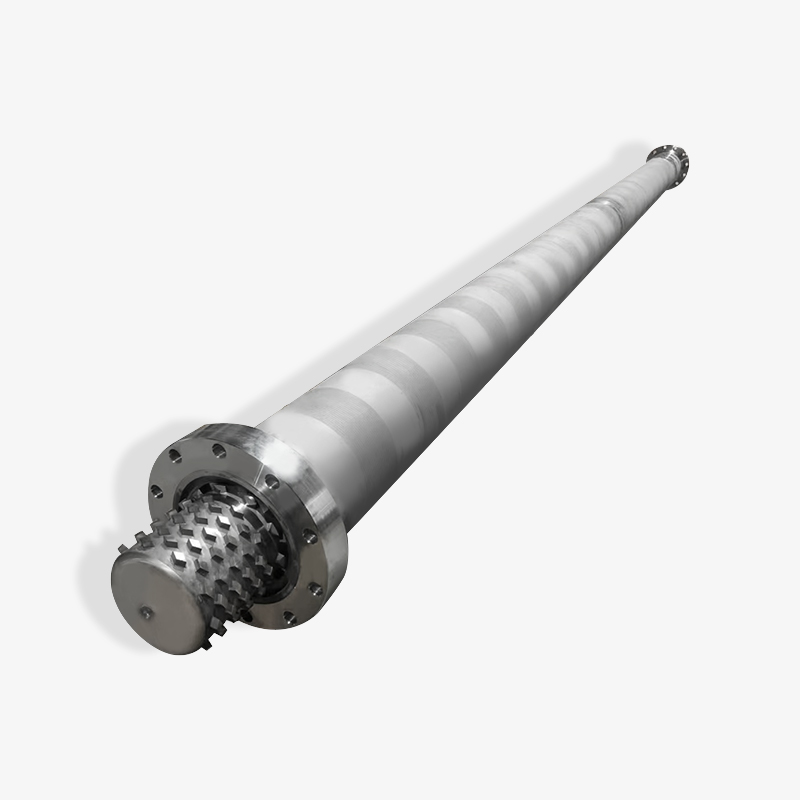
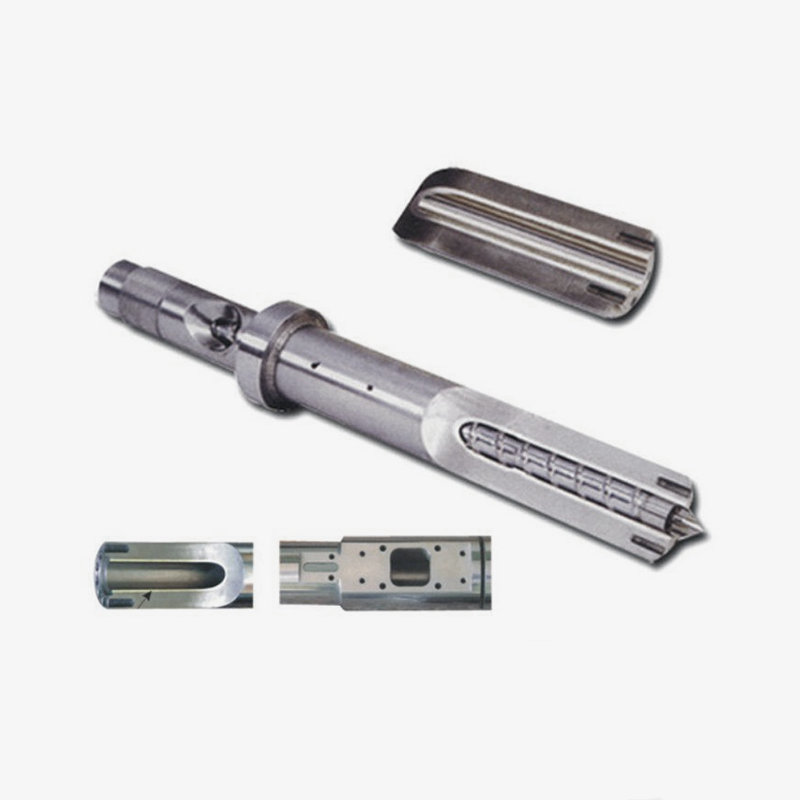
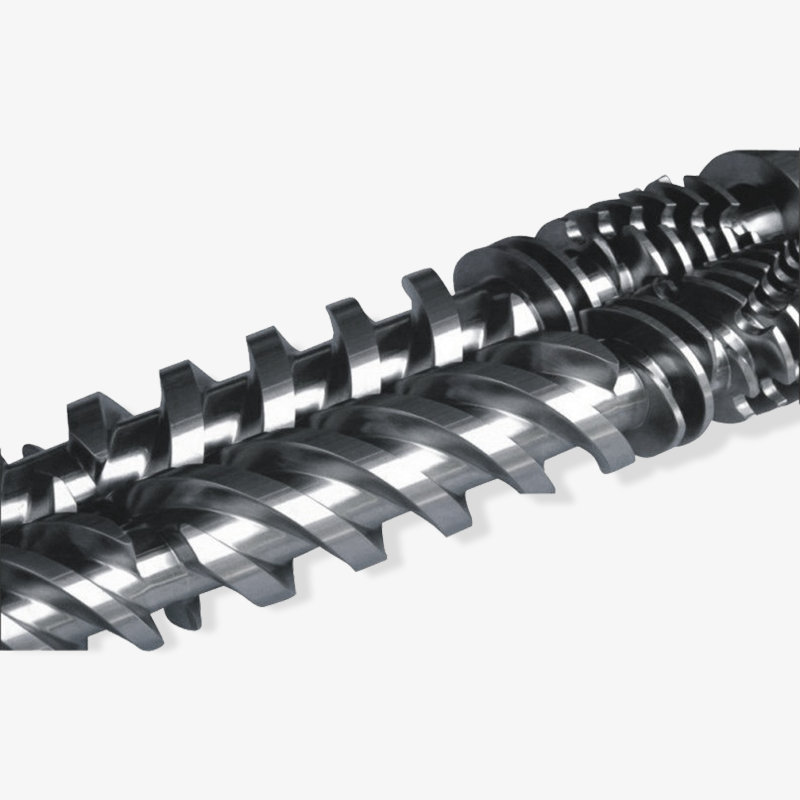
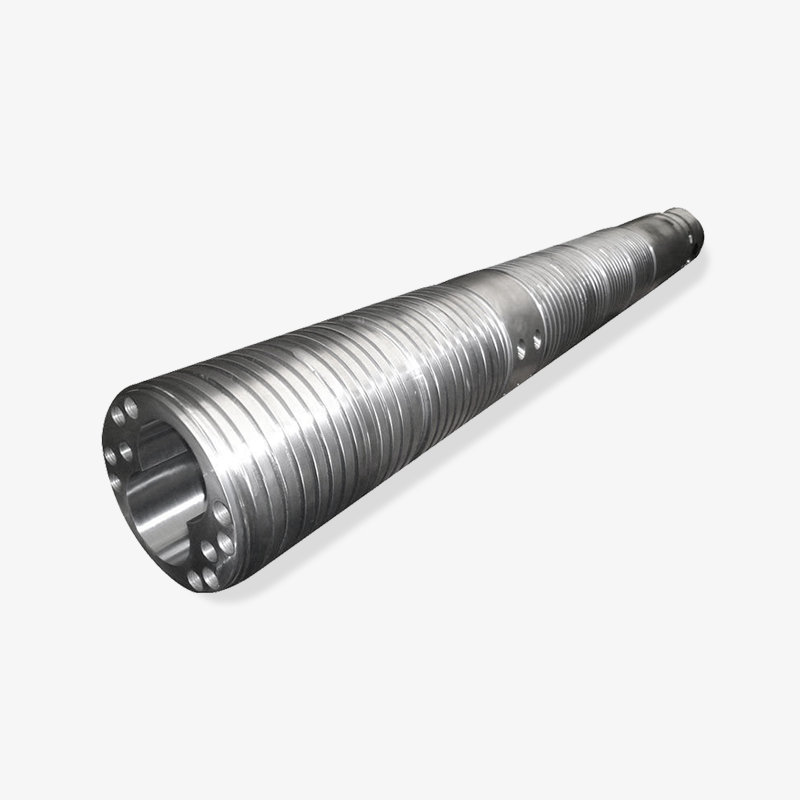
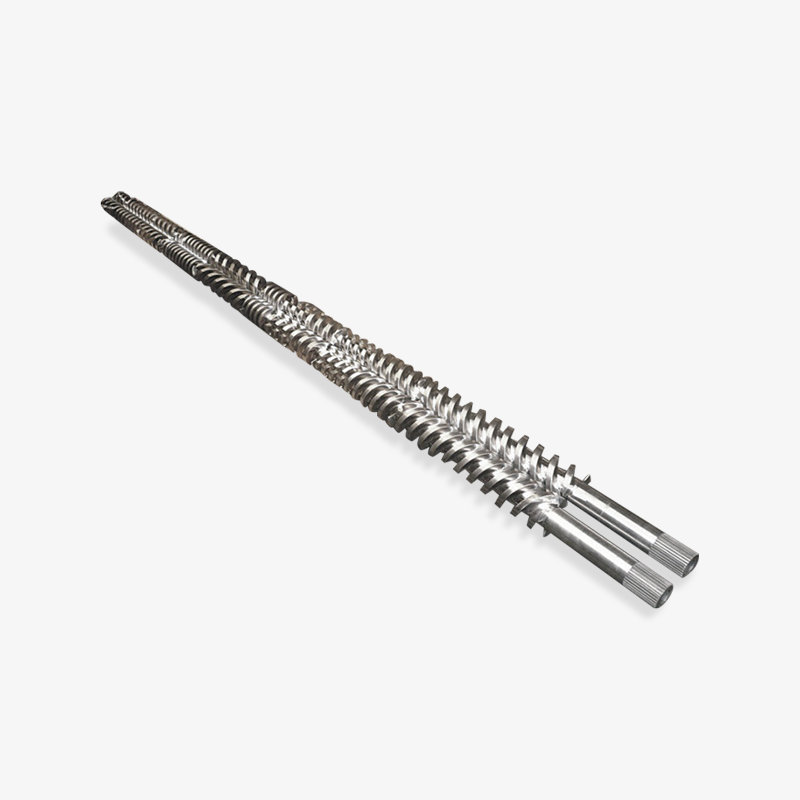
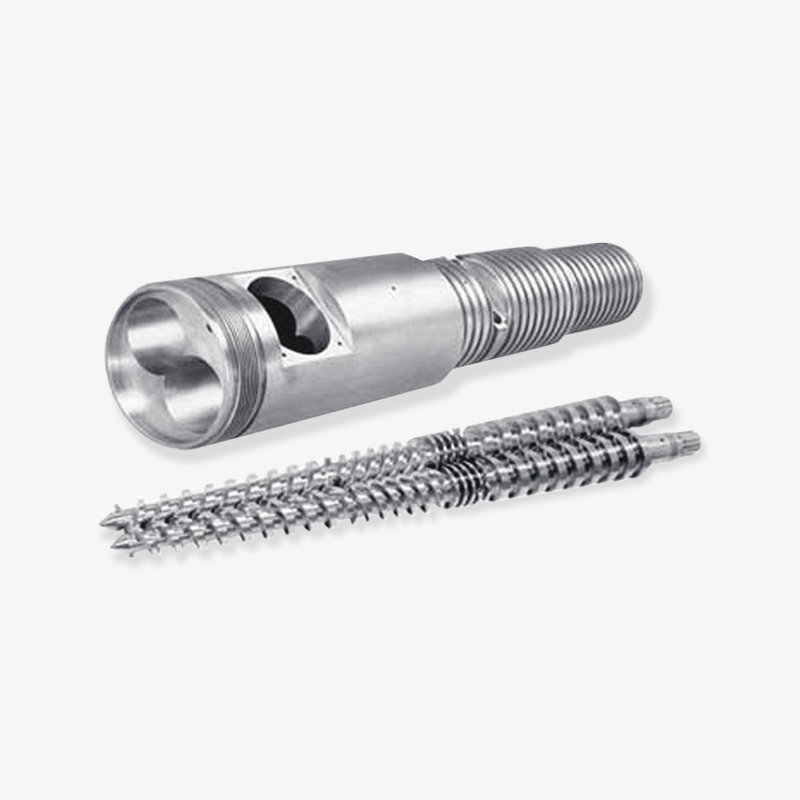
 Изготовленный на заказ шнек и цилиндр для литья под давлением Шнек и цилиндр — единственные детали, постоянно контактирующие с полимером, поэтому их согласованная конструкция и состояние определяют потолок допуска машины. Посмотреть продукт →
Рабочие отношения между ними представляют собой контролируемый зазор. В инжекторном шнеке общего назначения радиальный зазор между витком шнека и отверстием цилиндра обычно составляет от 0,1 до 0,2 процента диаметра шнека с каждой стороны, он достаточно плотный, чтобы действовать как уплотнение, и достаточно свободный, чтобы не заедать. После запуска машины в производство этот зазор перемещается только в одном направлении. Когда он открывается, полимер течет назад по скребкам, а не вперед, в выстрел, и машина компенсирует это, толкая винт дальше и дольше.
Вы можете увидеть проблему зазора в данных процесса, прежде чем увидеть ее в деталях. Следите за увеличением разброса веса дроби в течение смены, положением подушки, стремящимся к нулю, и временем плавления, которое неуклонно увеличивается, в то время как температура ствола остается неизменной. Эти три сигнала вместе являются классическим признаком зазора между открывающимся винтом и стволом или негерметичного стопорного кольца.
Геометрия имеет такое же значение, как и износ. Основные параметры, которые вам будет предложено подтвердить:
- Диаметр шнека и соотношение длины к диаметру: Инъекционные шнеки общего назначения обычно имеют соотношение от 18:1 до 24:1. Короткие соотношения подходят для термочувствительных смол; более высокие соотношения обеспечивают лучшее смешивание и однородность расплава конструкционных полимеров.
- Степень сжатия: низкий для аморфных полимеров, таких как АБС и ПС, более высокий для полукристаллических материалов, таких как ПП и ПЭ, где для уплотнения во время плавления требуется большее сжатие.
- Длина подачи, сжатия и дозирования: Пропорция между тремя зонами определяет, насколько мягко подается материал и насколько стабилен расплав в конце хода.
- Зоны нагрева ствола и положения термопар: они должны соответствовать конфигурации управления машины, а не только физическим размерам. Ствол, который идеально крепится болтами, но отверстие для термопары расположено не в том месте, никогда не будет иметь стабильного профиля.
Ошибка, которая стоит больше всего денег, — это определение размера сменного винта путем копирования исходного чертежа. Если машина изменила режим работы (наполненная марка, большее содержание стекла, более быстрый цикл), первоначальная геометрия может быть причиной раннего выхода детали из строя. Замена – это тот момент, когда геометрию можно исправить без дополнительных затрат.
Заменяйте винт и цилиндр по измеренному зазору и отклонению в технологических данных, а не по фиксированному календарю, и используйте порядок замены для исправления геометрии, которая больше не соответствует используемой смоле.
Изнашиваемые детали, которые необходимо заменять комплектом
Стопорное кольцо — самая дешевая деталь в узле пластификации, и ее чаще всего оставляют на месте при ремонте. Это единственное решение сводит на нет большую часть преимуществ нового винта и ствола.
 Принадлежности для литьевых машин по индивидуальному заказу и компоненты стопорных колец Стопорное кольцо недорогое, но очень важное, и этот набор аксессуаров SKD61 включает в себя передний корпус, детали для винтов и насадку для соответствующих ремонтов. Посмотреть продукт →
Стопорное кольцо скользит по головке винта и плотно прилегает к седлу во время инъекции. И кольцо, и седло изнашиваются. Новое кольцо на изношенном седле оставляет зазор, который открывается под давлением впрыска, и этот зазор ведет себя точно так же, как изношенный винт — несоответствие размера порции, более длительное время выдержки, вспышка при одном выстреле и короткие выстрелы при следующем. К этой группе относятся следующие детали:
- Контрольное кольцо и седло контрольного кольца (обратный клапан): первичное уплотнение против обратного потока во время инъекции.
- Наконечник винта и головка сопла: путь жидкости между зоной дозирования и литейной формой.
- Корпус и наконечник насадки: контактные детали, которые испытывают как термическое циклическое воздействие, так и механическое контактное усилие с формой.
- Подающее горло и подающий рукав: граница между бункером и бочкой, куда поступает гранулят и где износ проявляется в нестабильной подаче.
- Нагревательные ленты и термопары: не изнашиваемые детали в абразивном смысле, а детали, которые определяют, смогут ли новый винт и цилиндр действительно выдерживать свой температурный профиль.
Экономика проста. Стопорное кольцо стоит небольшую часть комплекта винта и цилиндра, но протекающее кольцо может добавить несколько секунд к каждому циклу за счет увеличения времени удержания и восстановления. На машине, работающей в 20-секундном цикле в три смены, двухсекундный штраф означает примерно 10-процентную потерю производительности. Эта потеря протекает молча в течение нескольких месяцев, потому что ни разу не сработала сигнализация.
Усилие контакта сопла — еще одна тихая точка износа. Если сопло установлено слишком далеко назад и каретка прижимает его к втулке литника с полной силой при каждом цикле, кончик сопла сгибается и радиус уплотнения ухудшается. Ухудшенный радиус дает течь, а протекающую форсунку часто ошибочно принимают за изношенное стопорное кольцо, потому что симптомы — слюнотечение, подергивание, непостоянный вес дроби — выглядят одинаково.
Всегда заменяйте стопорное кольцо, седло, наконечник винта и сопло в одном комплекте с винтом и цилиндром — новый винт в паре со старым стопорным кольцом воспроизведет первоначальную проблему в течение нескольких недель.
Инъекционный блок и зажимной блок: два разных разговора о покупке
Покупка деталей со стороны впрыска и покупка деталей со стороны зажима требуют разных вопросов, разных документов и разных критериев приемки. Если рассматривать их как один общий заказ на поставку, то ускользнут несоответствия размеров.
Закупки на стороне впрыска
Это покупка производительности. Вы указываете качество плавления, повторяемость выстрелов и срок службы по названной смоле. Это означает, что поставщику нужна ваша марка смолы, содержание и процент наполнителя, вес вашей дроби, время цикла и конфигурация нагрева ствола. Поставщик, который предлагает винт, не спрашивая процент наполнителя, указывает стандартную деталь, а стандартная деталь обычно является причиной раннего выхода из строя последней детали.
Покупка со стороны зажима
Это габаритная и металлургическая закупка. Стяжки, гайки стяжек и коленно-рычажные штифты представляют собой несущие детали, изготовленные с жесткими допусками, а критерии приемки являются механическими: форма резьбы, твердость, концентричность, прямолинейность и сертификация материала. Гайка рулевой тяги с правильной резьбой, но неправильным классом твердости — это усталостное разрушение, ожидающее начала производственного цикла.
Практический контрольный список для деталей со стороны зажима краток, но не подлежит обсуждению:
- Проверьте шаг резьбы, форму резьбы и класс твердости по чертежу изготовителя станка, а не по образцу детали.
- Запросите сертификацию материала с возможностью отслеживания номера плавки на несущих элементах.
- Проверьте пределы прямолинейности и концентричности в письменной форме и подтвердите, как они будут измеряться по прибытии.
- Подтвердите, поставляется ли деталь в окончательно обработанном виде или в виде полуобработанной заготовки, требующей окончательной установки на месте.
Еще один момент, который касается обеих сторон: записывайте размеры того, что сошло с машины. Диаметр шнека в дозирующей секции, диаметр цилиндра в трех положениях, наружный диаметр стопорного кольца, радиус сопла. Когда эти цифры записываются при снятии, следующая покупка становится спецификацией, а не предположением, а скорость износа становится измеримой величиной, а не воспоминанием.
Детали со стороны впрыска покупаются по данным о смоле, детали со стороны зажима — по чертежам и сертификатам твердости — никогда не отправляйте один и тот же запрос обоим.
Как абразивные и коррозионно-активные смолы меняют характеристики деталей
Для двух машин с одинаковыми паспортными данными могут потребоваться совершенно разные винты в зависимости от того, что через них проходит. Тип наполнителя и процент загрузки меняют механизм износа гораздо больше, чем тоннаж машины, и эта разница должна влиять как на выбор материала, так и на интервалы проверки.
В приведенной ниже таблице сравниваются относительные нагрузки при износе среди распространенных семейств материалов. Это инженерное приближение для шнеков общего назначения, а не спецификация, и реальный срок службы будет зависеть от скорости шнека, противодавления, температуры плавления и от того, полностью ли составлен наполнитель.
Ненаполненный ПП/ПЭВП
1.0
Незаполненный АБС/ПС
1.3
ПП с 30% тальком
2.4
30% стеклонаполненный PA66
6.5
50% стеклонаполненный ПБТ
7.2
Считайте диаграмму индикатором давления, а не таблицей продолжительности жизни. Переход от ненаполненного полипропилена к 30-процентному наполнению стеклом PA66 увеличивает относительную нагрузку износа примерно в шесть раз, поэтому тот же винтовой профиль, который обеспечивает годы службы на линии по производству товаров для дома, может быть изготовлен за считанные месяцы на детали под капотом автомобиля. Это также объясняет, почему заводу, который работает на одном этаже, не следует стандартизировать одну спецификацию винта.
Для покупателей, работающих с производителями шнеков и цилиндров, практический вывод заключается в том, что данные о наполнителе должны быть частью запроса. Содержание стекла выше примерно 20 процентов обычно подталкивает к разговору о биметаллических бочках и закаленных винтах или винтах с обработанной поверхностью, а это меняет рекомендуемый зазор, поскольку более широкий зазор, подходящий для наполненного сорта, будет плохо протекать на незаполненный.
Коррозия — это отдельная тема, и она заслуживает отдельного рассмотрения. ПВХ, огнестойкие марки, содержащие галогенированные добавки, и некоторые ацетальные составы воздействуют на канал ствола химически, а не механически. Эти случаи требуют использования коррозионностойких сплавов или подходящего покрытия, а также меняют процедуру остановки, поскольку оставлять ПВХ в горячем состоянии в бочке гораздо более вредно, чем оставлять ПП.
Присылайте тип и процент наполнителя при каждом запросе на винт — для абразивных и коррозионно-активных смол требуются разные материалы корпуса, разные зазоры и более короткие интервалы проверки.
Сопоставление геометрии винта с полимером, который вы фактически используете
Выбор геометрии — это то, где хороший поставщик зарабатывает свою цену. Шнек, который имеет правильные размеры, но неправильную геометрическую форму, будет работать, производить детали, но никогда не обеспечит стабильного процесса.
Для винтов общего назначения практические отправные точки группируются вокруг нескольких знакомых комбинаций:
- ПП, ПЭ и другие полиолефины: барьерный или универсальный шнек с умеренной или высокой степенью сжатия, хорошей длиной секции подачи и достаточной глубиной дозирующей секции, чтобы избежать чрезмерного сдвига. Эти смолы термически устойчивы, но чувствительны к сдвигу при высоких скоростях.
- АБС, ПС и другие аморфные смолы: меньшее сжатие, более мягкий переход и внимание к стабильности температуры расплава, а не к интенсивности перемешивания.
- ПК и ПК-комбинации: высокая вязкость и узкое окно обработки, что требует более длинной переходной зоны и большой глубины дозирования, чтобы избежать чрезмерного нагрева сдвига.
- Стеклонаполненные ПА, ПБТ и ПОМ: Прежде всего, устойчивая к истиранию конструкция, а затем геометрия. Смесительные секции с острыми кромками и узкими зазорами становятся скорее катализаторами износа, чем эксплуатационными характеристиками.
- Жесткий ПВХ: короткая зона сжатия, низкая степень сжатия и коррозионностойкая металлургия, поскольку ПВХ разлагается во время пребывания и разрушает незащищенную сталь.
Выбор диаметра влияет на все это. Шнек большего размера обеспечивает большую производительность за один ход и более низкую скорость шнека при той же производительности, что уменьшает сдвиг. Винт меньшего размера обеспечивает более точный контроль впрыска и лучшее время пребывания мелких деталей. Заводы, которые используют широкий диапазон веса дроби на одной машине, часто в конечном итоге получают компромиссный шнек, который везде посредственный - и это решение о покупке, а не ограничение машины.
Одним из параметров, который чаще всего упускают из виду, является глубина дозирующей секции. Неглубокая дозирующая секция обеспечивает лучшее наращивание давления и более однородное плавление, но при этом повышается сдвиг и температура плавления. Глубокая секция дозирования мягче, но теряет некоторую стабильность давления. Когда машина начинает показывать непостоянную массу впрыска при высоких скоростях извлечения, обычно речь идет о глубине дозирования.
Укажите геометрию винта в соответствии с семейством смол, которые вы чаще всего используете, а не в соответствии с исходным чертежом — степень сжатия и глубина дозирования обеспечивают стабильность больше, чем диаметр.
Материалы и обработка поверхности, определяющие срок службы
Два винта с одинаковой геометрией могут отличаться по сроку службы в три раза в зависимости от базовой стали и обработки поверхности. Именно здесь покупатели чаще всего принимают расплывчатое описание и потом сожалеют об этом.
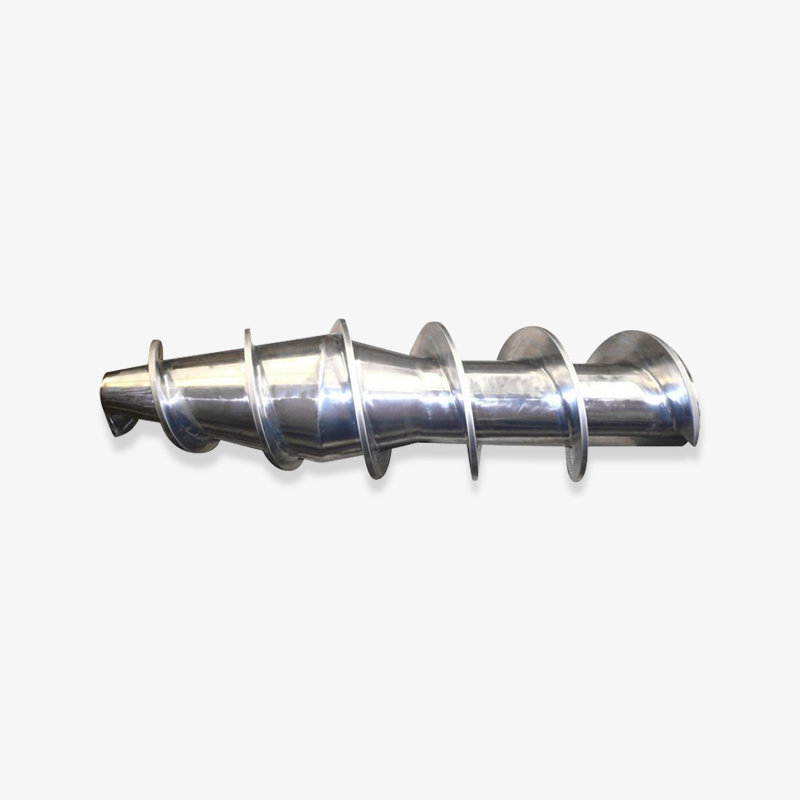
 Биметаллический винт по индивидуальному заказу для наполненных и армированных пластмасс В биметаллической конструкции используется поверхность из специального сплава, обеспечивающего устойчивость к износу, коррозии и высоким температурам, что делает ее подходящей для армированных стекловолокном и других конструкционных пластмасс. Посмотреть продукт →
Нитрлинг используется по умолчанию для работ общего назначения и остается наиболее экономичным выбором для ненаполненных товарных смол. Он не подходит для абразивных наполнителей, поскольку азотированная оболочка твердая, но тонкая, и при ее изнашивании основная сталь быстро изнашивается. Биметаллическая конструкция является стандартным решением для наполненных и армированных материалов: высоколегированная гильза, отлитая в корпусе ствола, обычно достигает твердости в диапазоне от 58 до 62 HRC с лучшей стойкостью к истиранию, чем азотированная гильза.
| Строительство | Базовый материал | Типичное лечение | Лучше всего подходит для | Относительная стоимость | Что проверить |
|---|---|---|---|---|---|
| Азотированные шнек и цилиндр | 42CrMo или аналогичная легированная сталь. | Газовое азотирование, глубина корпуса обычно от 0,3 до 0,6 мм. | Ненаполненный ПП, ПЭ, ПС, АБС | Базовый уровень 1.0 | Отчет о глубине корпуса и твердости поверхности |
| Биметаллический ствол с биметаллическим винтом. | Стальной корпус с гильзой из сплава, отлитого центробежным способом. | Вкладыш из сплава, твердость от 58 до 62 HRC. | Стеклонаполненный ПА, ПБТ, с высоким содержанием минералов | от 1,6 до 2,2 | Толщина гильзы, целостность соединения, марка сплава |
| Винт из инструментальной стали сквозной закалки | Сталь типа Н13 | Закалка и отпуск, опциональное PVD-покрытие. | Комбинированная абразивная и коррозионная работа | от 2,0 до 2,8 | Равномерность твердости и толщина покрытия |
| Твердый хромированный винт | Азотированная сталь со слоем хрома | Твердое хромирование, примерно от 20 до 40 микрон. | Борьба с коррозией в условиях общего назначения | от 1,1 до 1,3 | Адгезия покрытия и покрытие у корней стружек |
Столбец проверки имеет большее значение, чем столбец выбора. Качество биметаллического ствола зависит от качества соединения гильзы, а толщина гильзы определяет, сколько лет службы вы получите до ремонта. Попросите протокол проверки, а не только название сплава.
Обработка поверхности – это вторая половина дела. Полированная поверхность потока уменьшает прилипание материала и помогает при изменении цвета и очистке. Шероховатая поверхность в зоне дозирования удерживает разложившийся материал и становится источником черных пятен, от которых не поможет никакая промывка.
Сопоставьте конструкцию с наполнителем, а затем потребуйте протокол осмотра — толщина гильзы и глубина гильзы — это то, за что вы фактически платите.
Контрольный список размеров и совместимости перед заказом
Большинство ошибок при заказе связаны с размерами, и большинства ошибок с размерами можно избежать с помощью фотографии и штангенциркуля. Прежде чем подтверждать заказ на покупку, просмотрите этот список.
- Диаметр винта и общая длина , измеренное на приводной стороне и в дозирующей секции, а не просто предполагаемое из паспортной таблички машины.
- Размеры фланца ствола: количество отверстий для болтов, диаметр делительной окружности и размер отверстия. Они различаются у разных машиностроителей даже при одном и том же тоннаже.
- Отверстие загрузочной горловины и схема крепления бункера. Ствол, который совпадает везде, кроме загрузочного отверстия, - это лом.
- Количество зон нагрева, ширина полосы и напряжение. Подтвердите, использует ли машина диапазоны 220 В или 380 В и сколько зон ожидает контроллер.
- Положение и глубина гнезда для термопары , в том числе использует ли машина тип J или K и насколько глубоко находится датчик.
- Радиус сопла и диаметр отверстия , соответствует радиусу литниковой втулки на пресс-форме. Несоответствие здесь приводит к заусенцам на литнике и преждевременному износу сопла.
- Проверьте тип кольца: скользящее кольцо, шариковый или трехкомпонентный дизайн, а также угол посадочного места, соответствующий головке винта.
- Винтовое соединение: шлицевой, шпоночный или квадратный привод, при этом размеры муфты соответствуют выходному значению редуктора.
Два дополнительных элемента входят в список, хотя они и не являются частями. Первый представляет собой запись размеров машины в ее нынешнем виде, включая измерения диаметра ствола, выполненные в положениях подачи, среднего и дозирования. Второе — это запись о том, какие сорта смолы будет использовать машина в течение следующих двух лет. И то, и другое снижает вероятность заказа детали, подходящей для истории машины и неправильной для ее будущего.
Для импортированных машин добавьте шаг для документации. Машиностроители меняют субподрядчиков, и в технологической документации 2019 года может не быть описания машины той же модели 2021 года. Фотографии настоящего фланца ствола, сделанные с помощью линейки в рамке, решают большинство этих вопросов за одно электронное письмо.
Измерьте фланец, входное отверстие, гнезда для термопар и соединение привода на реальной машине — только по паспортной табличке вы не сможете получить подходящую деталь.
Что спросить у производителя или оптового продавца, прежде чем совершить сделку
Существует реальная разница между производителем и торговым поставщиком, и она проявляется при втором заказе, а не при первом. Производитель может корректировать геометрию, сохранять допуски и предоставлять записи о материалах. Оптовый торговец, который просто перемещает коробки, обычно не может этого сделать, и зазор становится заметен, когда деталь нуждается в модификации или когда необходимо урегулировать претензию по поводу износа.
Вопросы, которые стоит задать в начале разговора:
- Можете ли вы письменно подтвердить марку базовой стали и толщину обработки поверхности?
- Вы обрабатываете геометрию винта в соответствии с моей спецификацией смолы или поставляете только стандартный профиль?
- Какая проверка размеров проводится перед отправкой и какой отчет поставляется вместе с деталью?
- Можете ли вы поставить подобранный комплект — винт, цилиндр, стопорное кольцо, седло и сопло — как единый проверенный узел?
- Как вы обрабатываете претензии по износу: замену, доработку или анализ размеров возвращенной детали?
- Каков ваш опыт использования процентного содержания наполнителя и семейства смол?
Ответы скажут вам больше, чем цена. Поставщик, который перед выставлением цены запрашивает вес вашей дроби, загрузку наполнителя и конфигурацию обогрева ствола, выполняет работу по спецификации. Поставщик, который указывает диаметр и длину, продает товарную деталь, а товарные детали рано выходят из строя при абразивной работе.
Опыт доставки и экспорта также имеет значение, если вы совершаете покупки за границей. Детали, которые поставляются без защитной упаковки на рейсах и седле сопла, доставляются с повреждениями при обращении, которые трудно доказать постфактум. Узнайте, как упакована деталь, защищены ли форсунка и стопорное кольцо индивидуально, а также какая документация поставляется вместе с поставкой для таможенных и гарантийных целей.
Поставщик, который перед выставлением цены спрашивает о загрузке наполнителя и конфигурации нагрева, выполняет работу по спецификации; тот, кто цитирует только диаметр, продает товарную часть.
Модели отказов и о чем они говорят
Каждый сбой пластификации оставляет свой след в данных процесса или на поверхности детали. Правильное чтение этих подписей убережет вас от замены неправильного компонента.
- Черные точки или коричневые полосы на детали: разложившийся материал задерживается в неровной зоне, обычно в зоне дозирования, в гнезде контрольного кольца или за наконечником винта. Очистка на короткое время очищает его, затем он возвращается.
- Распределение веса дроби в течение смены: обратный поток через пролеты или мимо контрольного кольца. Подтвердите это, измерив положение подушки в последовательных циклах.
- Увеличение времени плавления при стабильных температурах: снижение эффективности транспортировки, обычно износ секции подачи или зазор между открывающимся шнеком и стволом.
- Короткие кадры, появляющиеся случайным образом в стабильном процессе: проверьте герметичность кольца или сужения сопла, а не винта.
- Вспышка на одном кадре и короткий кадр на следующем: непостоянный размер порции из-за негерметичного обратного клапана, иногда в сочетании с изношенным седлом.
- Слюнение или покалывание в насадке: ухудшенный радиус кончика сопла, изношенный контакт седла или неправильные настройки декомпрессии.
- Температура ствола, которая не удержится на одной зоне: неисправная нагревательная лента, неправильный контакт термопары или гнездо термопары, в котором зонд больше не сидит должным образом.
Методическая последовательность диагностики здесь экономит деньги. Начните с самых дешевых деталей: нагревательные ленты и термопары, затем сопло и контрольное кольцо, затем измерение зазора винта и цилиндра. Изменение этого порядка означает оплату замены винта для устранения проблемы, которую можно было бы решить с помощью насадки.
Когда симптомы указывают на винт и цилиндр, необходимо провести более подробный обзор Распространенные проблемы с винтовым цилиндром литьевой машины может помочь вам отделить износ от проблем с настройкой, прежде чем оформлять заказ на замену. Многие очевидные неисправности из-за износа оказываются результатом сочетания негерметичного стопорного кольца и настройки противодавления, которая с годами повышалась, чтобы компенсировать это.
Диагностика проводится от самой дешевой к самой дорогой: нагревательные ленты, сопло, контрольное кольцо, затем измерение винта и цилиндра — никогда не начинайте с винта.
Часто задаваемые вопросы
Какие основные детали машин для литья пластмасс под давлением изнашиваются?
К группе наибольшего износа относится узел пластификации: шнек, цилиндр, стопорное кольцо, гнездо стопорного кольца, наконечник винта и сопло. Со стороны зажима гайки рулевой тяги, рычаги и втулки изнашиваются с течением времени. Нагревательные ленты и термопары выходят из строя из-за термоциклирования, а не из-за истирания, но их заменяют чаще, чем любую механическую деталь.
Как узнать, что винт и цилиндр нуждаются в замене?
Измеряйте, а не предполагайте. Если радиальный зазор между витком винта и каналом ствола увеличился примерно в три раза по сравнению с исходным значением, замена обычно оправдана. Подтверждающим доказательством являются данные процесса: увеличение разброса веса дроби, уменьшение подушки, увеличение времени плавления и увеличение противодавления, необходимого для удержания одной и той же дроби.
Следует ли всегда заменять винт и цилиндр вместе?
В большинстве случаев да. Новый винт, работающий в изношенном цилиндре, не будет герметично закрываться должным образом, и в результате новая деталь изнашивается быстрее. Та же логика применима к стопорному кольцу и седлу. Замена одного элемента подобранного комплекта обычно приводит к тому, что машина работает лучше в течение нескольких недель, а затем возвращается к исходному состоянию.
Чем отличается азотированный ствол от биметаллического?
Азотированный ствол имеет закаленный корпус, проникающий в стальную поверхность, обычно на глубину от 0,3 до 0,6 мм. Биметаллический ствол имеет высоколегированную гильзу, залитую в канал ствола, с твердостью от 58 до 62 HRC и гораздо лучшей устойчивостью к абразивным наполнителям. Азотирование подходит для ненаполненных товарных смол; Биметаллическая конструкция подходит для стеклонаполненных и минеральнонаполненных технических смол.
Можно ли заменить винт без замены ствола?
Можно, и иногда это правильное решение, когда канал ствола еще находится в пределах допуска и зазор можно восстановить винтом с немного увеличенным размером. Для этого сначала необходимо провести точное измерение диаметра отверстия. Без него винт слишком большого размера в изношенном отверстии — это авантюра, которая обычно заканчивается истиранием или преждевременным износом.
Как долго должны работать винты для литьевых машин?
Однозначного ответа нет, поскольку доминирует содержание наполнителя. Товарные смолы без наполнителей могут прослужить долгие годы на хорошо обслуживаемой машине, тогда как конструкционные смолы с большим содержанием стеклонаполнителя могут значительно быстрее изнашивать винты общего назначения. Практический подход состоит в том, чтобы измерять зазор через запланированные интервалы времени и позволять скорости износа, а не календарю устанавливать точку замены.
Стоит ли покупать у производителя или у оптовика?
Покупайте у производителя, когда геометрия должна соответствовать конкретной смоле, когда допуски жесткие или когда вам нужны материалы и контрольная документация. Оптовый торговец может работать со стандартными деталями для некритических задач, но возможность корректировать профиль или расследовать претензии по износу обычно остается за производителем.
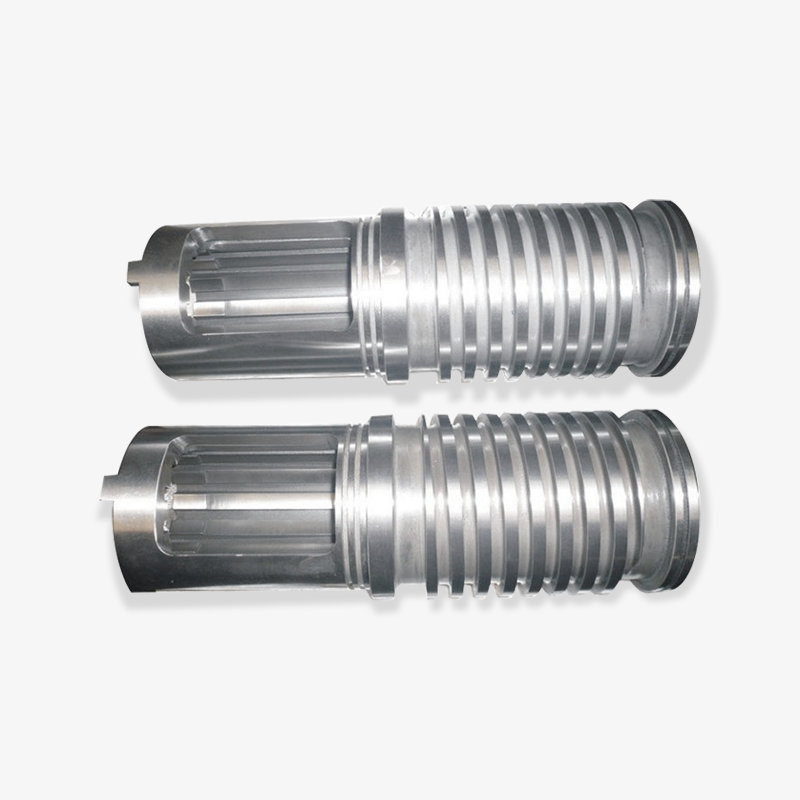
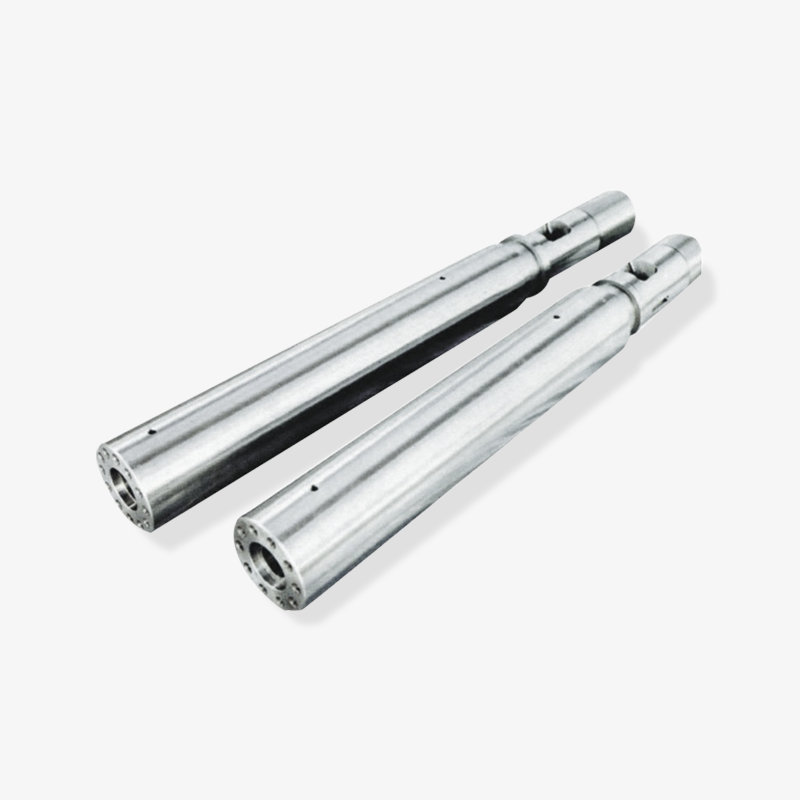
Выбранный дисплей подшипника

 浙公网安备 33090202000520 号
