

Автор: Вейбо
Дата: Sep 15, 2026
Значение экструдера: типы, принцип работы и полное руководство по покупке
Инженер по техническому обслуживанию трубного завода среднего размера однажды остановился перед своей экструзионной линией и задал нам вопрос, который звучал проще, чем был на самом деле. Он указал на длинный нагретый цилиндр, установленный между редуктором и головкой штампа, и сказал: «Оператор называет это экструдером, но когда он спрашивает меня, что на самом деле делает машина, мне нужен ответ получше, чем «она делает трубы». Самый полезный ответ заключается в том, что экструдер — это машина непрерывного формования. Он берет сыпучие пластиковые гранулы, плавит их внутри нагретой бочки с помощью вращающегося шнека, а затем пропускает расплавленный материал через матрицу для создания продукта с фиксированным поперечным сечением.
За последние несколько десятилетий шнековый экструдер стал наиболее широко используемым производственным оборудованием в промышленности по переработке пластмасс. Водопроводные трубы, оконные рамы, изоляция кабелей, сумки для покупок, упаковочная пленка, листы пенопласта и даже гранулы, которыми питаются термопластавтоматы, — все это в какой-то момент своей жизни проходит через экструдер. Цель этой статьи — объяснить значение понятия «экструдер» на практике: сначала определение, затем рабочую последовательность, затем основные типы машин, стандартную терминологию шнеков и цилиндров, которую вы встретите в технических описаниях, и, наконец, моменты выбора и обслуживания, которые определяют, будет ли экструзионная линия работать бесперебойно или проводить слишком много времени в ремонтной мастерской.
Экструдер представляет собой формовочную машину непрерывного действия: он плавит пластиковые гранулы в нагретой бочке с вращающимся шнеком и пропускает расплав через матрицу для получения длинной детали постоянного поперечного сечения.
Что означает экструдер? Практическое определение
В словарях слово экструдер имеет очень широкое значение. Оно описывает человека или машину, которая что-то выдавливает, а с точки зрения производства определение «экструдер» обычно относится к машине, которая формирует материал, проталкивая его через матрицу. Металлические экструдеры проталкивают нагретые алюминиевые заготовки через матрицу для формирования профилей; экструдеры для глины формируют кирпичи и черепицу; пищевые экструдеры готовят и придают форму закускам и макаронам. Однако в индустрии пластмасс понятие «экструдер» прочно привязано к одному конкретному типу машины: шнековому экструдеру, иногда называемому шнековым экструдером или шнековым экструдером.
Разница имеет значение, поскольку экструдер для пластмассы делает гораздо больше, чем просто проталкивает материал через матрицу. Он также плавит полимер, подмешивает в него присадки, дегазирует его и создает давление. Машина выполняет эти задачи за одну непрерывную операцию. Именно это отличает настоящий экструдер от простого насоса или смесителя периодического действия. Когда инженер говорит: «У нас проблема с экструдером», он обычно имеет в виду весь шнековый узел вместе с его приводом, системой подогрева и управления.
Также полезно отделить машину от процесса. Экструзия — это процесс непрерывного формования; экструдер — это оборудование, которое это выполняет. Многие экструзионные линии фактически построены на основе одного экструдера и ряда последующих агрегатов: матрицы, калибратора, охлаждающего желоба, тягового устройства и резака. Именно поэтому два завода могут производить трубы одинакового диаметра и при этом иметь совершенно разные линии, в зависимости от конструкции шнека, футеровки ствола и вспомогательного оборудования.
Наконец, не следует путать слово «экструдер» с машиной для литья под давлением. Оба используют шнек в нагретом цилиндре и оба обрабатывают термопластичные материалы, но машина для литья под давлением работает с перерывами: она совершает возвратно-поступательное движение шнека, заполняет закрытую форму, открывает форму, выталкивает деталь и повторяет цикл. Экструдер подает непрерывный поток расплава и достигает устойчивого состояния только тогда, когда шнек постоянно вращается со стабильной скоростью и поток расплава становится постоянным. Понимание этого требования устойчивого состояния является первым шагом к пониманию всего остального, что касается экструзии.
При производстве пластмасс экструдер представляет собой машину непрерывного действия с шнековым приводом, которая плавит, смешивает и выгружает полимер под давлением; Пара винт-цилиндр, а не только матрица, определяет, насколько хорошо работает весь процесс.
Как работает экструдер? Принцип работы
Каждый шнековый экструдер, независимо от марки и размера, работает по одному и тому же физическому принципу: шнек вращается внутри плотно прилегающего цилиндра, увлекая вперед гранулированный полимер, в то время как тепло и трение смягчают его. Если бы цилиндр был прозрачным и вы могли бы рассмотреть винтовой канал, вы бы увидели, как пластик движется как непрерывная спиральная волна. На этом коротком пути от бункера до матрицы происходят пять различных этапов.
Пять этапов от гранул до плавления
- Кормление. Гранулы или порошок из бункера попадают в шнековый канал, когда вращающийся шнек тянет материал вперед. Зона подачи с ее глубокими выступами определяет, сколько материала может поступить в машину.
- Плавление. Трение между вращающимся шнеком и стенкой цилиндра, а также тепло от нагревателей цилиндра начинают плавить полимер. В зоне сжатия по мере уменьшения объема канала гранулы прижимаются к горячей поверхности цилиндра и образуется пленка расплава.
- Смешивание. Расплав продолжает двигаться вперед, а лопасти шнека создают сдвиг, который равномерно распределяет добавки, пигменты, наполнители и стекловолокно по расплаву.
- Замер. В зоне замера русло имеет постоянную небольшую глубину. Здесь шнек работает как объемный насос, подавая стабильный поток расплава с контролируемым давлением к матрице.
- Формовка штампов. В конце цилиндра расплав вытесняется через отверстие матрицы, что придает изделию форму. Оборудование, расположенное ниже по потоку, тянет, охлаждает и разрезает образующийся профиль.
Компоненты, которые делают последовательность возможной
Каждая ступень опирается на определенный механический компонент. Ствол представляет собой толстую трубку из закаленной стали, содержащую материал и поглощающую тепло. Шнек — это движущийся элемент, который транспортирует и перемешивает пластик; его диаметр и соотношение длины к диаметру во многом определяют производительность и качество расплава. Система привода, обычно двигатель переменного тока с редуктором, определяет крутящий момент и скорость шнека. Нагревательные ленты вокруг ствола обеспечивают дополнительное тепло при запуске и регулируют температуру ствола, а охлаждающие вентиляторы или водяные каналы отводят избыточное тепло при сильном сдвиге расплава. Матрица представляет собой отверстие окончательного формования, а также устройство смены сеток или пластину-отбойник перед загрязнением фильерных фильтров. Все эти компоненты должны работать вместе, поскольку полимер не плавится как единый блок; он постепенно тает, и любое нарушение на одной стадии меняет условия на каждой последующей стадии.
Когда машина работает нормально, поток расплава в головке равномерен, а производительность на оборот шнека стабильна. Когда один из компонентов начинает выходить из строя, первыми признаками почти всегда являются изменения производительности, давления или температуры расплава. Вот почему опытные бригады технического обслуживания следят за показаниями манометров и силой тока двигателя, а не ждут видимых дефектов продукта.
Геометрия шнека также контролирует время пребывания и скорость сдвига. Длинный шнек с небольшой степенью сжатия обеспечивает более длительное время пребывания и более низкую скорость сдвига, что идеально подходит для термочувствительных материалов, таких как ПВХ. Короткий шнек с высокой степенью сжатия обеспечивает высокую скорость сдвига, что улучшает перемешивание, но повышает температуру расплава. Этот компромисс имеет место для каждого типа винтов, описанного в следующей главе.
Все экструдеры следуют одной и той же пятиэтапной последовательности: подача, плавление, смешивание, дозирование и формование штампа; дисбаланс на любой ступени немедленно проявляется в виде колебаний мощности или дрейфа температуры плавления.
Основные типы экструдеров и что означает каждое название
В практическом разговоре: «Какой тип экструдера у вас есть?» почти всегда относится к винтовому расположению. Шнек — это часть, которая дает машине название: одношнековый экструдер, двухшнековый экструдер, планетарно-валковый экструдер или поршневой экструдер. Каждая конструкция существует, потому что она решает разные проблемы обработки, и выбор неправильной конструкции ограничит производительность или повредит материал.
Одношнековые экструдеры
Одношнековый экструдер является наиболее распространенным типом в мире, и именно его большинство людей имеют в виду, когда говорят «экструдер». Он состоит из одного винта, вращающегося в одном стволе, обычно с гладким каналом или рифленой питающей частью. Его преимуществами являются простая конструкция, низкая стоимость, простота в эксплуатации и надежная обработка определенных материалов, таких как полиэтилен, полипропилен и полистирол. На большинстве линий по производству труб, профилей, пленки и листов используются одношнековые экструдеры, поскольку эти продукты требуют стабильной подачи расплава, а не интенсивного перемешивания.
Конструкция шнека одношнековых машин соответствует классической трехзонной геометрии: зона подачи, зона сжатия и зона дозирования. Глубина и длина каждой зоны определяют степень сжатия, которая обычно составляет от 2:1 до 3,5:1 для полимеров общего назначения. При правильно подобранном шнеке одношнековый экструдер может обеспечить очень стабильное давление расплава, но это умеренный смеситель; наполнители и пигменты могут оставаться плохо диспергированными, если шнек не оснащен дополнительными смешивающими элементами. Для многих процессоров ответом является покупка одного винта и цилиндра в виде согласованной пары у специализированного производителя, а не у отдельных поставщиков.
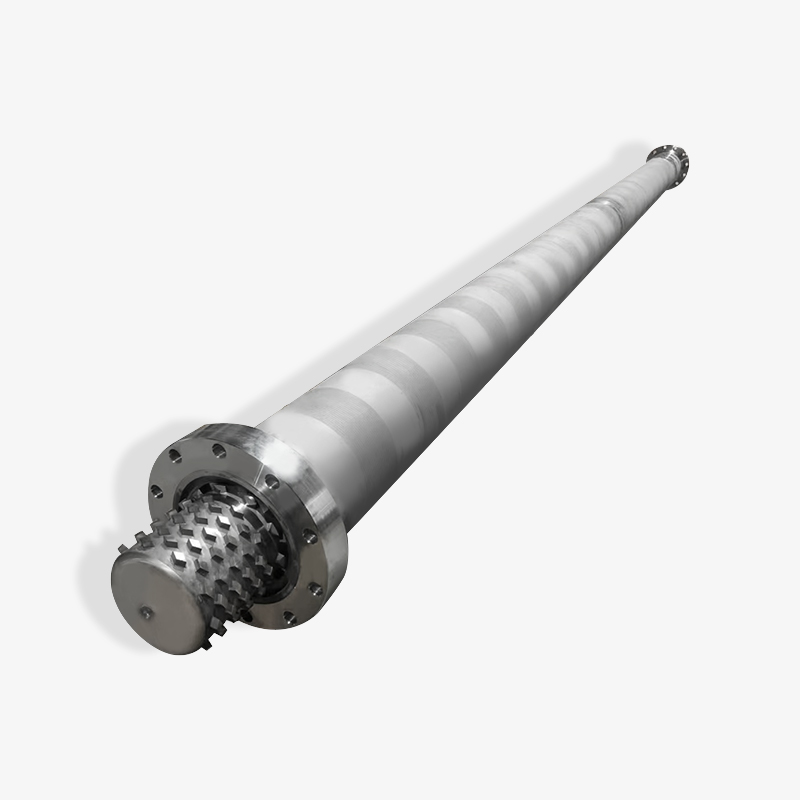
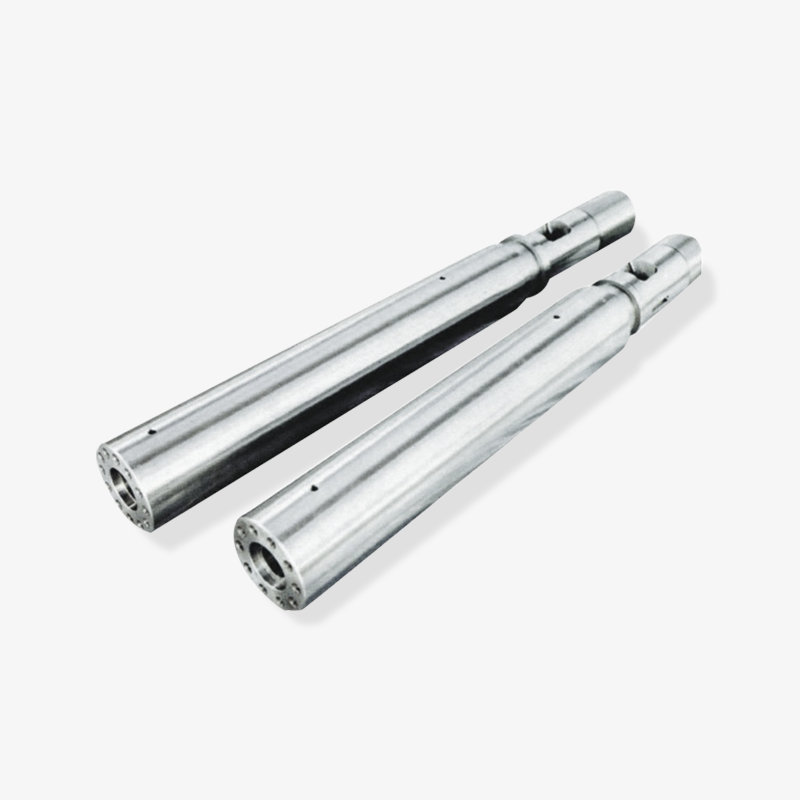
 Соответствующие одношнековые и цилиндрические комплекты для стабильной экструзии Этот поставщик предлагает подобранные пары одиночных шнеков и цилиндров, предназначенные для стабильного давления расплава при длительном использовании, например при изготовлении полиэтиленовых труб, пленки и листов. Прецизионно обработанная конструкция из легированной стали обеспечивает постоянную пластификацию и снижение износа. Посмотреть продукт →
Типичные области применения одновинтовых машин включают водопроводные трубы из полиэтилена, трубы из ППР, полиэтиленовую пленку, листы из полипропилена, профиль PS и изоляцию кабелей. В этих работах машина обрабатывает один материал в течение длительного времени, а профиль шнека настраивается только на этот материал.
Двухшнековые экструдеры: параллельные и конические
Когда задача требует лучшего смешивания или прямой обработки порошка, лучшим решением обычно является двухшнековый экструдер. Как следует из названия, машина имеет два шнека, расположенных рядом в одном стволе; винты могут входить в зацепление или не входить в зацепление, вращаться в одном или противоположном направлении. Для компаундирования термопластов наиболее распространенной компоновкой является соединение параллельных сдвоенных шнеков, вращающихся в одном направлении. Восьмерочное отверстие и самоочищающиеся шнековые профили обеспечивают хорошее обновление поверхности и высокую эффективность смешивания при гораздо более коротком времени пребывания, чем у одношнековой машины. В нашей предыдущей технической статье объясняется, как параллельная двухшнековая технология обеспечивает эффективное смешивание, транспортировку и обработку материалов. пошагово подробно.
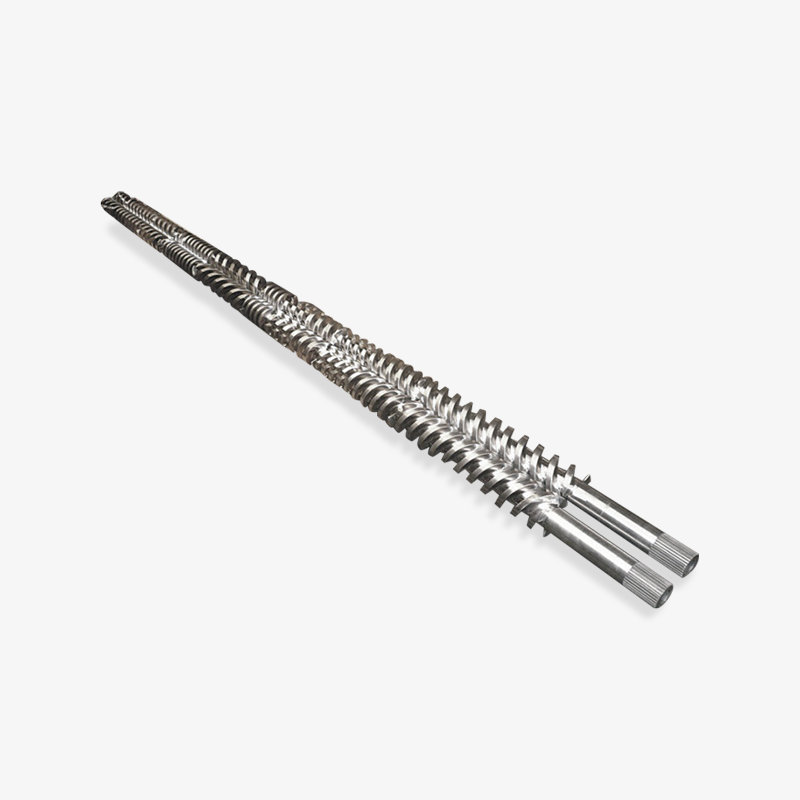
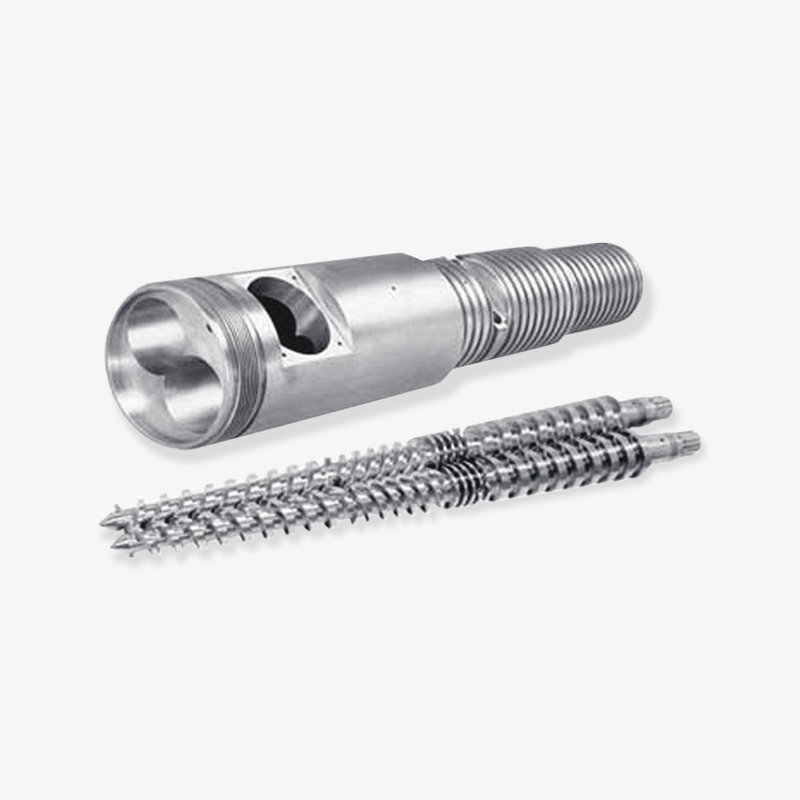
Конические двухшнековые экструдеры работают по-другому. Винты шире на подающем конце и уже на выпускном, и ствол соответствует этой конической форме. Такая конструкция постепенно сжимает материал, что обеспечивает плавное плавление с низким усилием сдвига. Конические двухшнековые машины широко используются для производства труб и профилей из жесткого ПВХ, поскольку ПВХ чувствителен к нагреву и сдвигу; коническая геометрия поддерживает низкую температуру расплава, обеспечивая при этом высокую производительность при низкой скорости шнека.
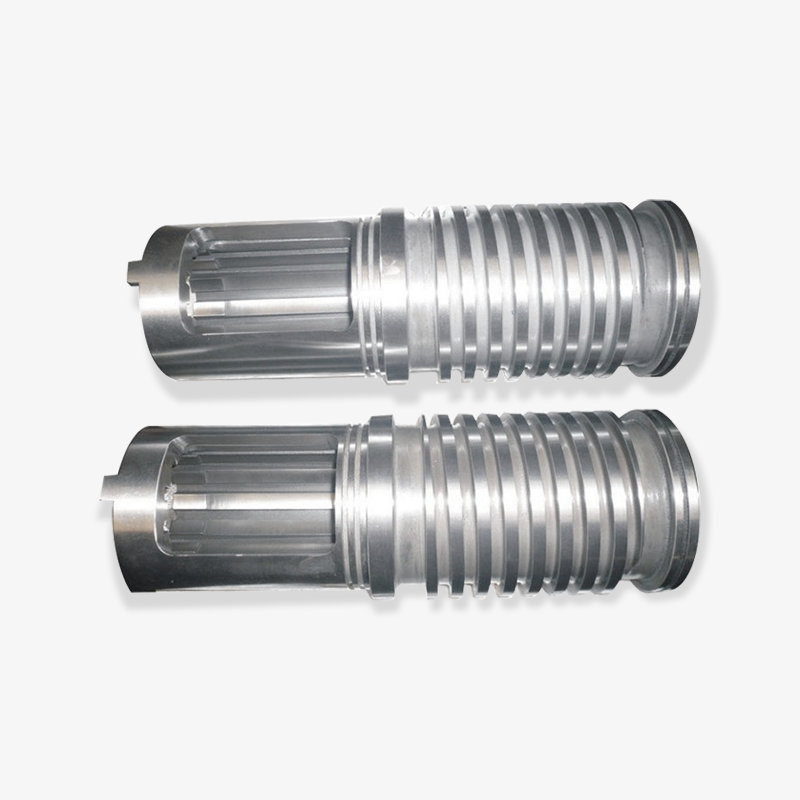
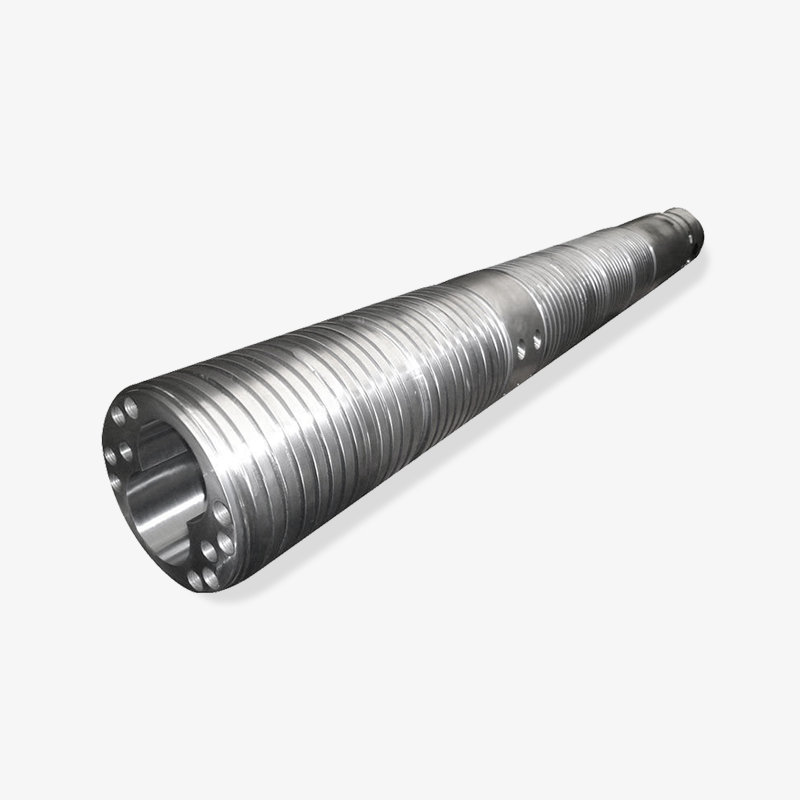
 Конический двойной шнек и цилиндр для щадящей обработки ПВХ Конические двухшнековые и цилиндрические узлы обеспечивают плавление с низким усилием сдвига, что идеально подходит для труб и профилей из жесткого ПВХ. Высококачественная легированная сталь с оптимизированной геометрией улучшает однородность смешивания, одновременно снижая потребление энергии и затраты на техническое обслуживание. Посмотреть продукт →
Для переработчиков практическое различие можно резюмировать следующим образом: параллельные сдвоенные шнеки лучше всего смешиваются и идеально подходят для смесей, маточной смеси и гранул; конические двойные шнеки мягко плавятся и идеально подходят для порошка ПВХ и профилей. Пары инструментов и винтов не являются взаимозаменяемыми между двумя типами, даже если внешний диаметр одинаков, поскольку геометрия конуса уникальна для каждой модели станка.
Планетарные роликовые экструдеры
Планетарный валковый экструдер представляет собой специальную конструкцию, занимающую промежуточное положение между одношнековым и двухшнековым экструдером. Главный винт, называемый солнечным валком или центральным шпинделем, окружен несколькими планетарными шпинделями меньшего размера, которые вращаются внутри цилиндра с рифленой внутренней стенкой. Результатом является очень большая поверхность теплообмена при компактной длине. Материал разрезается во многих небольших зазорах при одинаковой температуре, что обеспечивает превосходную термическую однородность без сильного механического сдвига. Эти машины часто служат в качестве насосов расплава на линиях по производству пленки и листов или в качестве конечного этапа смешивания непосредственно перед устройством смены сит, где они удаляют агломераты и разницу температур, оставленную одиночным шнеком, расположенным выше по потоку.
Специальные экструдеры, используемые при переработке резины и пенопласта
Резиновые экструдеры, также называемые резиновыми шнеками с теплой или холодной подачей, предназначены для резиновых смесей; у них более глубокие полеты и более низкие скорости, чтобы избежать перегрева эластомера. Для вспененного полиэтилена переработчики используют комплект шнеков для экструзии пенопласта EPE, который оптимизирован для введения пенообразователей в расплав при стабильном давлении. Существуют также поршневые экструдеры, которые толкают твердый блок материала, такого как ПТФЭ или СВМПЭ, вперед с помощью поршня, а не вращающегося шнека. Эти машины не плавят полимер так же, как шнековые машины; они полагаются на высокое давление и нагретую матрицу.
| Тип экструдера | Винтовое расположение | Типичное соотношение L/D | Лучше всего подходит для | Общие продукты |
|---|---|---|---|---|
| Одновинтовой | Один винт в бочке | от 20:1 до 34:1 | Стабильная подача расплава стандартных полимеров | Трубы, профили, пленки, листы, кабельное покрытие |
| Параллельный двухвинтовой | Два взаимно вращающихся винта | от 28:1 до 48:1 | Интенсивное смешивание и компаундирование | Мастербатч, компаунды, переработанные гранулы |
| Конический двухшнековый | Два сужающихся, вращающихся в противоположных направлениях винта | от 16:1 до 25:1 | Бережное плавление термочувствительных порошков. | Жесткая ПВХ труба, профили, древесно-пластиковый композит |
| Планетарный каток | Центральный шпиндель с планетарными сателлитами | от 5:1 до 15:1 | Термическая обработка и гомогенизация расплава | Линии по производству пленки и листов в качестве насосов для расплава |
| Резина холодной подачи | Один винт с глубоким витком | от 8:1 до 16:1 | Экструдирование невулканизированных резиновых смесей | Резиновые уплотнители, компоненты шин, прокладки |
| Рам экструдер | Поршневой привод, без вращающегося винта | Не применимо | Высоковязкие полимеры, которые почти не плавятся. | Стержни, трубы, профили из ПТФЭ и СВМПЭ |
Название экструдера говорит о его расположении шнеков, и это расположение определяет материал, который он может обрабатывать, энергию смешивания, которую он может передать, и форму продукта, которую он может поддерживать экономично.
Шнек и цилиндр: основные компоненты, определяющие экструдер
И конструкторы машин, и опытные специалисты по техническому обслуживанию скажут вам, что настоящий экструдер — это шнек и цилиндр. Мотор, коробка передач и система нагрева существуют только для того, чтобы вращать винт и поддерживать нужную температуру ствола. Если пара винт-цилиндр работает плохо, ничто в дальнейшем не сможет это исправить. В этой главе объясняются геометрия, материалы и окна обработки, которые определяют, как следует понимать набор шнеков.
Геометрия винта: диаметр, соотношение L/D и степень сжатия.
Первое число в любой спецификации экструдера — это диаметр шнека, обычно указываемый в миллиметрах. Например, одношнековый экструдер диаметром 75 мм означает, что внешний диаметр шнека составляет 75 мм; Выходная мощность примерно зависит от квадрата диаметра, поэтому шнек диаметром 90 мм может обеспечить значительно большую производительность при той же скорости шнека. Второе число — это соотношение L/D, отношение длины ствола к диаметру шнека. Винт диаметром 75 мм с соотношением L/D 30 означает, что эффективная длина ствола составляет 2250 мм. Более длинные машины обеспечивают более длительное время пребывания и большую длительность смешивания, что полезно, когда добавки необходимо добавлять постепенно.
Коэффициент сжатия представляет собой отношение глубины канала в зоне питания к глубине канала в зоне измерения. Он показывает, насколько сильно материал сжимается при движении по шнеку. Типичный винт общего назначения имеет степень сжатия от 2,5:1 до 3:1. Если соотношение слишком низкое, расплав не находится под достаточным давлением и производительность резко возрастает; если он слишком высок, расплав перегревается и полимер разрушается.
Конструкция ствола и внутренние облицовки
Ствол должен выдерживать высокое давление, равномерно проводить тепло и противостоять износу. В небольших экструдерах используется цельный цилиндр, изготовленный из закаленной стали с азотированной обработкой канала отверстия. В больших машинах и машинах, работающих с абразивными или коррозийными материалами, используется биметаллический цилиндр: прочный стальной корпус с очень твердой внутренней облицовкой, нанесенной методом центробежного литья или спекания. Наиболее распространенными материалами футеровки являются сплавы железа с высоким содержанием хрома и карбида вольфрама.
Износ ствола обычно проявляется в первую очередь в зоне подачи, поскольку материал там еще твердый и создает высокое трение через пули. Для материалов, армированных стекловолокном, зона повышенного износа часто смещается в зону дозирования, где скорость плавления высока и концы волокон истирают металл. Коррозия, которая часто встречается при обработке ПВХ или некоторых антипиренов, выделяющих кислотные газы, поражает всю длину ствола. Правильный выбор между азотированной сталью, биметаллом с высоким содержанием хрома и биметаллическим карбидом вольфрама зависит от рецептуры материала, а не только от бюджета.
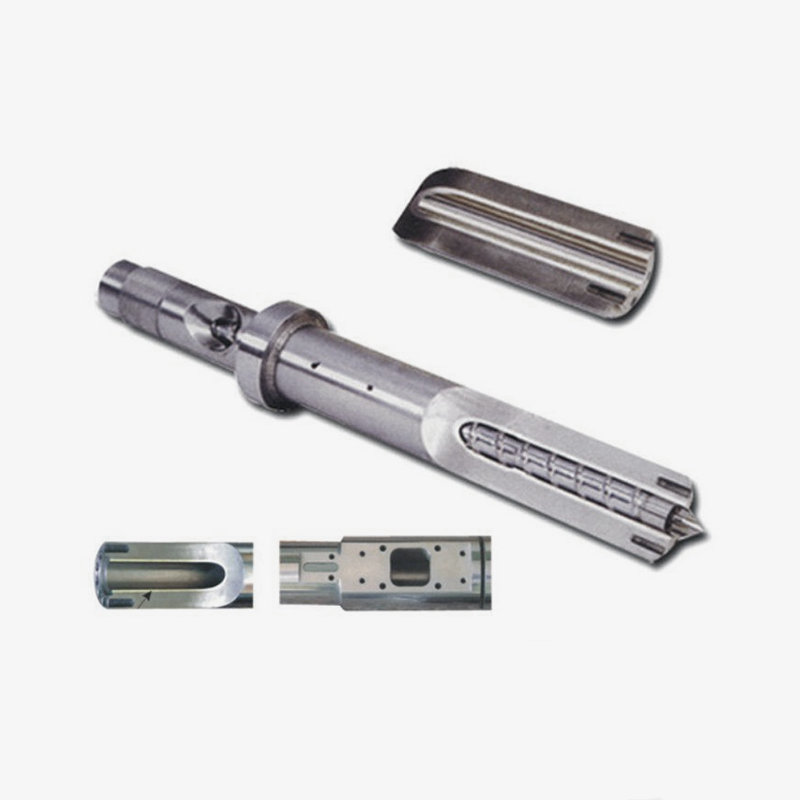
 Биметаллический шнек и цилиндр для абразивных и коррозийных материалов Биметаллические варианты шнека и цилиндра из карбида вольфрама или сплавов на основе никеля обеспечивают длительный срок службы при работе с армированными стекловолокном и коррозионно-активными пластиками. Твердость до HRC60-70 снижает частоту замены и обеспечивает непрерывную работу при высоких температурах. Посмотреть продукт →
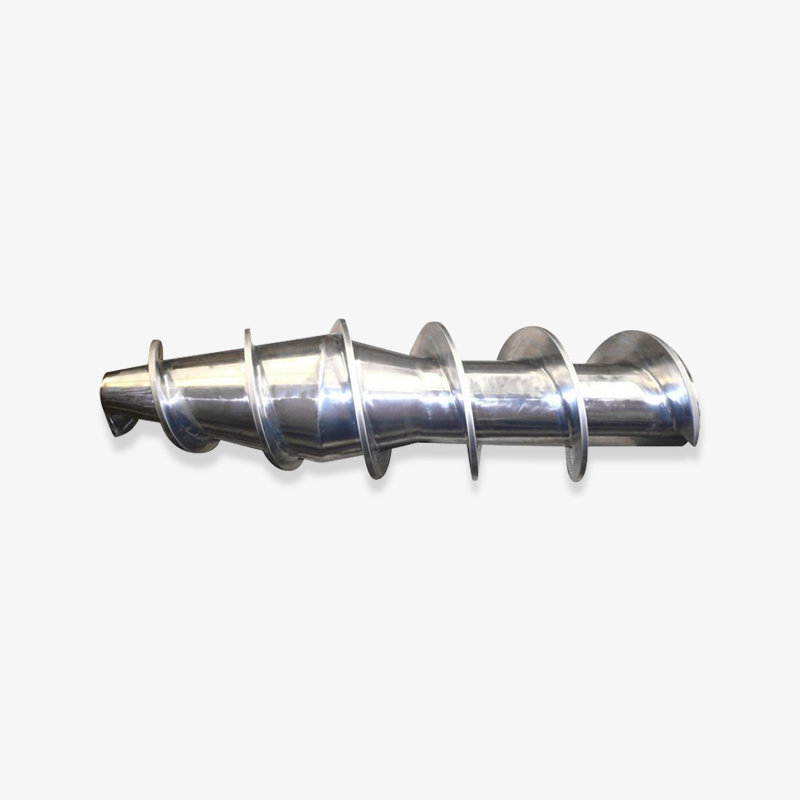
Марки винтовой стали следуют той же философии. Азотированные винты закаливаются при помощи газового азотирования и представляют собой недорогое решение для стандартных полимеров. Для абразивных смесей биметаллический винт с твердым покрытием по краям скребка или полное защитное покрытие значительно продлевают срок службы. Некоторые переработчики выбирают конструкцию сменного шнека, также называемую модульным шнеком, чтобы одна и та же машина могла обрабатывать несколько рецептов продукта, заменяя только шнек, - подход, который также упрощает обслуживание.
Выбор окна обработки: почему настройки температуры ствола соответствуют материалу
Заданные значения температуры ствола никогда не бывают произвольными; они следуют за окном обработки полимера. Каждый термопласт размягчается и плавится в относительно узком диапазоне, выход за пределы этого диапазона приводит к видимым проблемам с качеством. Если цилиндр слишком холодный, расплав остается вязким и нестабильным, что приводит к скачкам производительности и нерасплавленным гранулам в продукте. Если ствол слишком горячий, полимер разлагается, и продукт становится желтым, хрупким или бледно-серым. По этой причине любое значимое определение экструдера включает в себя идею контролируемого температурного пути от бункера до головки.
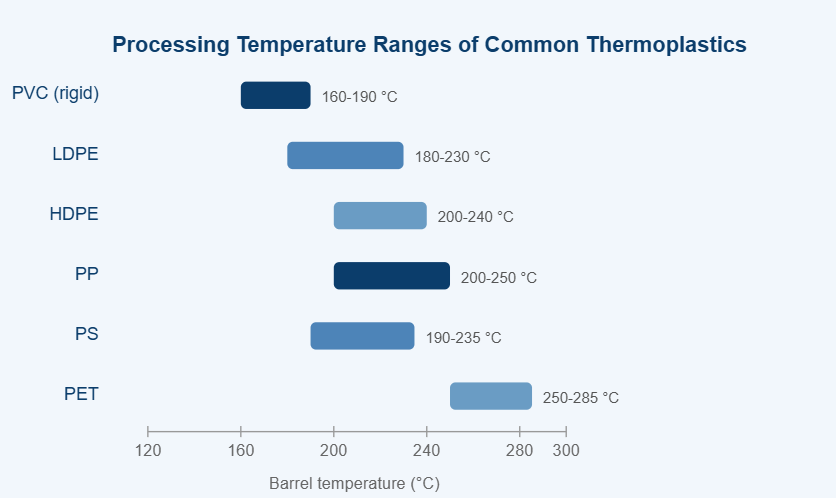
Типичные температурные окна для шести распространенных термопластов, перерабатываемых на шнековых экструдерах. Фактические заданные значения зависят от времени пребывания, конструкции шнека и комплекта стабилизаторов.
На приведенной выше диаграмме сравниваются приблизительные температурные окна для шести термопластов, которые обычно обрабатываются на одношнековых и двухшнековых экструдерах. Первое сообщение диаграммы заключается в том, что обычные потребительские пластмассы не являются взаимозаменяемыми; каждая смола требует своего температурного диапазона. ПВХ находится на нижнем конце, потому что он начинает разлагаться при температуре около 200°C, выделяя соляную кислоту и быстро обесцвечивая. Полиэтилен закрывает щадящее и широкое окно, поэтому ПЭВД остается материалом, который легче всего экструдировать новичку. Для ПЭВП требуется немного более высокая уставка цилиндра, чем для ПЭВД, чтобы избежать образования нерасплавленных кристаллов в пленке. Полипропилен ведет себя аналогичным образом до разложения, но его высокая температура плавления означает, что изменение всего на несколько градусов может явно изменить течение расплава. Полистирол также не боится температур, но на более крупных машинах, как правило, требует хорошей вентиляции. ПЭТ требует самых высоких температур и тщательной сушки перед экструзией, поскольку влага гидролизует полимерную цепь и снижает вязкость. Различные окна напрямую влияют на конструкцию шнека: низкотемпературные материалы выдерживают высокий сдвиг, тогда как высокотемпературные материалы требуют более низкого профиля сдвига и более длинной зоны дозирования. Поэтому, когда переработчик переходит с ПВХ на ПП на той же машине, рекомендуется заменить комплект шнеков на комплект, предназначенный для нового полимера. Колебания сырья, такие как разная молекулярная масса, также смещают идеальное окно, поэтому опытный оператор всегда обращает внимание на тенденцию температуры плавления, а не только на заданное значение барабана. Короче говоря, диаграмма объясняет, почему шнек и цилиндр экструдера никогда не бывают универсальными.
Износостойкие варианты и обработка поверхности
Азотированный корпус
Закаленная азотная поверхность; бюджетный; подходит для чистой переработки полиэтилена и полипропилена.
Биметаллическая футеровка с высоким содержанием хрома.
Сбалансированная износостойкость и коррозионная стойкость; стандарт для соединений, наполненных тальком и карбонатом кальция.
Биметаллическая футеровка из карбида вольфрама
Высочайшая износостойкость для абразивных материалов из стекловолокна и минералов.
Модульный винт со сменными изнашиваемыми элементами
Для переработчиков, которые часто меняют рецепты и хотят снизить стоимость замены.
Выбор одного из этих вариантов меняет общую стоимость владения машиной. Азотированный ствол можно отремонтировать путем зачистки старой поверхности и повторного азотирования, но изношенная карбид-вольфрамовая накладка обычно требует нового ствола. И наоборот, машина большой производительности, работающая на стекловолоконных компаундах, обычно окупает футеровку из карбида вольфрама в течение одного производственного сезона, поскольку время простоя сокращается.
Винт и ствол представляют собой единую рабочую пару; геометрия, марка стали и обработка поверхности должны соответствовать полимеру и его наполнителям, а диаграмма температур обработки является картой для этого выбора.
Распространенное промышленное применение экструдеров
Экструдеры используются почти во всех отраслях производства пластмасс, но задачи, которые они выполняют, можно сгруппировать в две группы: прямое формование готового профиля и смешивание материалов, которые затем формируются в гранулы, пленку или другие полуфабрикаты. Понимание того, к какому семейству принадлежит ваше приложение, важно при чтении технических характеристик оборудования.
| Прямое формование готовых профилей
| Компаундирование и восстановление
|
Полезное практическое правило: если продукт должен иметь точное поперечное сечение, выберите тип экструдера, который обеспечивает стабильную производительность, и используйте шнек, предназначенный для этого конкретного продукта; Если продукт представляет собой гранулы или смесь, точный состав которых имеет большее значение, чем ее форма, выберите машину с интенсивным перемешиванием и уделите больше времени обслуживанию для замены шнеков.
Экструзия пенопласта заслуживает особого упоминания, поскольку она объединяет эти два семейства. Набор винтовых цилиндров из пенополиэтилена должен сначала полностью расплавить полимер, затем ввести в расплав физический вспенивающий агент, а затем удерживать расплав под высоким давлением до выхода из головки. Весь профиль шнека оптимизирован для этого пути давления, поэтому переработчики вспененного полиэтилена не используют стандартные шнеки из полиэтилена.
Приложения экструзии подразделяются на прямое формование и компаундирование с интенсивным смешиванием; Выбор неправильного семейства машин означает борьбу с продуктом, винтом и графиком технического обслуживания с первого дня.
Как правильно выбрать экструдер, шнек и цилиндр
Выбор экструдера или замена его шнека и цилиндра — это решение, которое следует принимать на основе номеров технических данных, а не догадок. Наибольший вес имеют пять факторов.
- Рецепт и форма материала: тип смолы, добавки, наполнители, переработанные материалы, а также то, является ли корм первичными гранулами или порошком.
- Цель вывода: требуемый кг/ч, который определяет минимальный диаметр шнека и мощность привода. Удвоение диаметра шнека примерно в четыре раза увеличивает производительность перекачки при той же скорости шнека.
- Требования к качеству плавки: допуски по толщине стенок, распределению наполнителя и цвету; высокие допуски требуют более высокого соотношения L/D и, возможно, барьера или смесительного шнека.
- Износ и коррозионная среда: абразивные наполнители, такие как стекловолокно, тальк и диоксид титана, а также коррозионные побочные продукты, такие как газы разложения ПВХ, определяют выбор между азотированными и биметаллическими материалами.
- Существующий машинный интерфейс: размеры фланца, высота осевой линии, шпоночный паз, зоны нагрева и управляющее программное обеспечение должны точно совпадать.
| Фактор | Что проверить | Последствия неправильного выбора |
|---|---|---|
| Рецепт полимера | Индекс текучести расплава, добавки, процент наполнителя, разлагаемость | Перегрев, износ винтов или плохая дисперсия |
| Выход | кг/ч при заданной скорости шнека и противодавлении | Линия не может достичь производственной цели |
| Соотношение L/D | Соотношение длины и диаметра, необходимое для рецепта | Короткое L/D означает нестабильное плавление; длинный L/D рискует получить тепловое повреждение |
| Степень сжатия | Соответствие типу полимера и объемной плотности | Пульсирующие, горящие или нерасплавленные гранулы |
| Защита от износа | Тип футеровки ствола и облицовки шнека | Преждевременный износ и загрязнение изделия металлическими частицами. |
| Геометрическая посадка | Диаметр, общая длина, шпоночный паз, зоны нагревателя, фланец | Машину невозможно установить, или она протекает и расплавляется. |
Работа с производителем шнеков и бочек
Поскольку винт и цилиндр изготавливаются по индивидуальному заказу, наилучшие результаты можно получить, работая с производителем, который задает правильные вопросы, прежде чем предлагать цену. Компетентный производитель пластиковых компонентов машиностроения запросит марку машины, диаметр шнека, соотношение L/D, целевую производительность, используемый полимер и присадки, а также текущий вид неисправности, будь то износ, коррозия или плохое смешивание. Им также следует согласовать точные размеры чертежа, поскольку размер в полмиллиметра может изменить выход и поведение плавления. На многих экспортных рынках переработчики покупают комплекты шнеков напрямую у производителя, чтобы избежать наценок у промежуточных оптовиков, и одновременно получают поддержку по применению.
В нашем собственном цехе, который был основан в 1990 году и обслуживает клиентов в США, Германии, Дубае, Вьетнаме и Таиланде, мы часто видим одну и ту же ошибку: переработчик покупает полный экструдер у одного поставщика, а затем покупает комплекты шнековых цилиндров у другого источника, ожидая, что они взаимозаменяемы. На практике комплекты винтов и цилиндров должны изготавливаться как согласованная пара с правильным радиальным зазором и допусками на полет. Когда они совпадают, производительность на оборот остается стабильной, и машина работает тихо; когда это не так, вы замечаете помпаж, колебания температуры и быстрый износ.
Выбор набора шнеков начинается с пяти цифр: материал, производительность, качество расплава, среда износа и интерфейс машины; он заканчивается одной подобранной по индивидуальному заказу парой компонентов.
Техническое обслуживание, износ и срок службы
Даже правильно выбранный экструдер изнашивается. Шнек и цилиндр являются контактирующими частями машины, и каждый оборот шнека вызывает небольшое трение о стенку цилиндра и материал. Реальный вопрос не в том, произойдет ли износ, а в том, насколько быстро и в какой зоне.
Наиболее распространенные механизмы износа
- Абразивный износ от наполнителей: стекловолокна, карбонат кальция, тальк и диоксид титана действуют внутри ствола как наждачная бумага.
- Коррозионный износ из-за кислотных побочных продуктов: при разложении ПВХ выделяется соляная кислота; огнестойкие и некоторые полимеры биологического происхождения выделяют другие агрессивные соединения.
- Контакт металла с металлом, вызванный несоосностью, погнутыми винтами или чрезмерными боковыми нагрузками; это самый быстрый способ уничтожить обе части.
- Эрозия в зоне дозирования и кромках скребков из-за высокой скорости плавления, наиболее заметна на армированных компаундах или высокотемпературных смолах.
Симптомы, указывающие на износ
- Производительность падает на 10% и более при той же скорости шнека и противодавлении.
- Температура расплава начинает колебаться без изменения заданных значений.
- Появляется изменение толщины продукта, особенно вдоль одной стороны матрицы.
- В расплаве появляются черные точки или темные полосы; материал, попавший в изношенные карманы, со временем разлагается.
- Заклинивание винтов, необычный шум или высокая сила тока двигателя указывают на механическое вмешательство.
Базовая процедура профилактического обслуживания
- Измеряйте внешний диаметр шнека и диаметр отверстия цилиндра в зонах подачи, сжатия и дозирования каждые 6–12 месяцев, в зависимости от материала.
- Ведите учет производительности за оборот винта; медленная тенденция к снижению более надежна, чем единичное измерение.
- Тщательно промойте машину перед выключением, особенно при работе с ПВХ или другими коррозийными материалами.
- Осмотрите кромки шнека на наличие закруглений и трещин, а канал ствола на наличие задиров или шероховатой поверхности.
- Проверьте соосность редуктора и ствола и убедитесь, что винт прямой.
- Работайте с надежным поставщиком запасных частей и держите запасной комплект винтовых стволов наготове для критически важных линий.
Регулярное техническое обслуживание продлевает срок службы, но в конечном итоге каждый комплект винтов и цилиндров достигает предела. Общее правило в отрасли заключается в том, что азотированный винт при хороших условиях служит от одного до двух лет; Биметаллический винт может прослужить от трех до пяти лет и более при абразивной работе. Когда канал ствола увеличивается более чем на 0,3–0,5 мм по сравнению с первоначальным размером, новый подобранный комплект обычно более экономичен, чем ремонт.
Износ экструдера не является аварийной ситуацией; это нормальное состояние, которое можно отслеживать, планировать и замедлять путем правильного выбора материала и простой процедуры измерения.
Часто задаваемые вопросы об экструдерах
Эти вопросы чаще всего задают операторы и отделы закупок, когда начинают заниматься экструзией.
Каково простое определение экструдера?
Проще говоря, смысл экструдера в производстве пластмасс — это машина, которая непрерывно плавит и прокачивает пластиковый материал через матрицу для создания длинномерного продукта с постоянным поперечным сечением. В одном предложении: сырье поступает с одной стороны, расплавленный материал под давлением выходит с другой, а шнек внутри нагретой бочки выполняет толкание и перемешивание. Тот же термин используется в экструзии металлов, но в пластмассах «экструдер» почти всегда означает шнековый экструдер с цилиндром и вращающимся шнеком.
В чем разница между экструдером и термопластавтоматом?
Экструдер работает непрерывно и производит бесконечные профили, пленки, листы или гранулы. Термопластавтомат работает с перерывами: плавит полимер шнеком, впрыскивает расплав в закрытую форму, держит давление, затем открывает форму и выбрасывает деталь. Многие процессоры имеют оба типа. Комплект шнек-цилиндр термопластавтомата аналогичен, но обычно короче и рассчитан на возвратно-поступательное движение, поэтому его нельзя просто заменить шнеком экструдера.
Что на самом деле делает шнек внутри экструдера?
У винта три задачи: переносить твердый материал вперед, расплавлять его и создавать давление. Она выглядит как простая спираль, но глубина ее канала, шаг витка и длина определяют, сколько тепла выделяется при трении, насколько хорошо смешиваются присадки и насколько стабильна производительность. Небольшое изменение степени сжатия может изменить температуру расплава на несколько градусов, поэтому шнек считается сердцем машины.
Какие материалы можно обрабатывать на экструдере?
Большинство термопластов: ПЭ, ПП, ПВХ, ПС, АБС, ПА, ПЭТ и многие сополимеры, а также резиновые смеси и некоторые пищевые пасты в пищевой промышленности. Ограничивающими факторами являются течение расплава, термическая стабильность и коррозия ствола. Материалы, которые разлагаются вблизи точки плавления, такие как ПВХ, требуют конструкции шнеков с низким сдвиговым усилием; материалы с очень высокой вязкостью расплава, такие как ПТФЭ, требуют специального оборудования толкающего типа, а не обычного шнека.
Одновинтовой или двухвинтовой: что лучше?
Ни то, ни другое не лучше в целом; эти два типа отвечают на разные вопросы. Если ваша работа связана с простым производством труб или пленки, одношнековый экструдер недорог и прост в эксплуатации. Если вам нужно смешать с полимером пигменты, наполнители или переработанные материалы или вы загружаете порошок вместо гранул, двухшнековый экструдер более эффективен. Для порошка ПВХ многие переработчики по всему миру выбирают конический двойной шнек, поскольку он обеспечивает бережное плавление при высокой производительности. Термин «лучше» зависит от вашего рецепта, целевого показателя производительности и допусков продукта.
Как долго служат шнеки и цилиндры экструдеров?
Срок службы варьируется от менее одного года до более пяти лет в зависимости от абразивного и коррозионного содержания материала, температуры ствола, скорости шнека и тщательности обслуживания машины. Использование армированных стекловолокном компаундов с азотированным стволом часто приводит к заметному износу в течение одного сезона; биметаллическая карбид-вольфрамовая футеровка при той же эксплуатации может прослужить в несколько раз дольше. Разумный метод — периодически измерять диаметр винта и диаметр цилиндра и заменять комплект при падении производительности или появлении изменений толщины.
Практическое определение экструдера — это машина непрерывного плавления и перекачки, и ее истинная сущность определяется парой шнек-цилиндр внутри нее.
Понимание значения понятия «экструдер» не требует ученой степени в области технологии полимеров, но требует правильной ментальной модели. Как только вы увидите машину как непрерывный пятиэтапный конвейер: подача, плавка, смешивание, дозирование и штамповка, каждая таблица технических данных, каждый список запасных частей и каждый разговор по устранению неполадок станут более прозрачными.
Имея более чем тридцатилетний опыт производства одношнековых, параллельных, конических, планетарных и биметаллических винтовых цилиндров, наша компания поставляет как отдельные компоненты, так и комплексные винтовые решения производителям оборудования для производства пластмасс и переработчикам пластмасс. Если ваша текущая линия страдает от скачков производительности, неравномерного плавления или быстрого износа шнеков, пришлите нам марку машины и рецепт продукта, и мы порекомендуем комплект шнековых цилиндров, который подойдет как вашей машине, так и вашему бюджету.
Высококачественная пара шнек-цилиндр — это наиболее экономичное повышение производительности процессора: оно одновременно улучшает стабильность выходного сигнала, допуски продукта, энергоэффективность и сокращает интервал замены.
Выбранный дисплей подшипника

 浙公网安备 33090202000520 号
