

Автор: Вейбо
Дата: Sep 01, 2026
Что такое экструдер? Определение, как это работает, типы и руководство покупателя
Любой менеджер по закупкам, отправивший запрос цен на экструзионную линию, знает эту процедуру: прежде чем серьезный поставщик назовет цену, он задает в ответ три вопроса. Какой материал вы будете использовать? Какая производительность вам нужна, в килограммах в час? И какой штамп или какой готовый продукт будет подавать машина? Эти вопросы существуют, потому что экструдер не является одним стандартизированным продуктом. Это согласованная система, построенная вокруг шнека, цилиндра и матрицы, и каждый коммерческий ответ зависит от того, как определены эти три компонента.
Определение в одном предложении: экструдер — это машина, которая непрерывно преобразует сырье в однородный расплав под давлением и пропускает его через фасонную головку для формирования продукта постоянного поперечного сечения, такого как труба, лист, пленка, профиль, гранулы или слой покрытия. Это слово происходит от латинского extrumere, что означает «выталкивать», и это именно то, что вращающийся шнек делает с материалом внутри нагретой бочки. В этом руководстве дается определение этого термина, как его фактически используют инженеры по производству пластмасс и резины, поэтапно рассматриваются компоненты и процесс, сравниваются основные типы машин с их типичными размерами и завершаются вопросами о покупке и обслуживании, на которые мы отвечаем каждый день как производитель шнеков и цилиндров, работающий с OEM-производителями экструдеров и конечными пользователями.
Ключевой момент: экструдер определяется тем, что он постоянно делает, то есть транспортирует, плавит, смешивает, создает давление и формирует материал через матрицу, а не какой-либо отдельной деталью или торговой маркой.
Как инженеры определяют экструдер?
В общих словарях определение широкое: экструдер — это нечто, что выдавливает, а именно машина, которая формирует материал, проталкивая его через фигурное отверстие. Промышленная практика значительно сужает это. При переработке пластмасс и резины экструдер определяется как машина для термической обработки, в которой один или несколько вращающихся шнеков вращаются внутри нагретого цилиндра для транспортировки, плавления, смешивания и сжатия полимера, а затем прокачивают его через матрицу с контролируемой непрерывной скоростью.
Когда инженеры определяют возможности экструдера в спецификации, они используют четыре измеримых термина. Производительность, выраженная в килограммах в час, указывает, сколько материала подает машина. Качество расплава включает в себя однородность температуры, дисперсность добавок и отсутствие нерасплавленных частиц. Давление напора характеризует силу, доступную для проталкивания расплава через сита, адаптеры и матрицы. Удельное потребление энергии в киловатт-часах на килограмм показывает, насколько эффективно машина выдает первые три. Поставщик, который не может обсудить эти четыре цифры, продает страницу каталога, а не экструдер.
Также имеет смысл отделить машину от процесса. Экструзия – это процесс; экструдер — это машина, которая это выполняет. Это различие имеет коммерческое значение, поскольку два экструдера с одинаковой номинальной производительностью могут вести себя в производстве совершенно по-разному, если геометрия шнека, материал цилиндра и контроль температуры не соответствуют типу полимера. Покупатели, которые это понимают, оценивают основные компоненты так же тщательно, как и готовую машину.
Стоит провести еще одну границу. Машины для литья под давлением содержат возвратно-поступательный шнек, который пластифицирует материал так же, как это делает экструдер, но машина для литья под давлением работает с перерывами: она дозирует порцию, впрыскивает ее в закрытую форму, удерживает ее под давлением и охлаждает, а затем повторяет действия. Экструдер работает непрерывно, час за часом. Эти две технологии используют шнековую и цилиндрическую технологию, поэтому производитель компонентов экструдеров обычно обслуживает индустрию литья под давлением на одном и том же производственном участке.
Ключевой момент: в промышленности экструдер определяется как непрерывная, измеримая производительность, включающая производительность, качество расплава, давление напора и энергоэффективность, а не в широком словарном значении.
Анатомия экструдера: детали, которые выполняют работу
Разберите любой экструдер до самого необходимого, и почти всю технологическую нагрузку несут два компонента: шнек и цилиндр. Они работают как согласованная пара, и их геометрия, материалы и рабочий зазор определяют большую часть того, что покупатель будет чувствовать в повседневной работе, от стабильности производительности до срока службы. Все остальное в машине предназначено для питания, питания, обогрева, охлаждения или оснащения этой пары. Две панели ниже суммируют каждую половину партнерства, как мы обсуждаем его с клиентами.
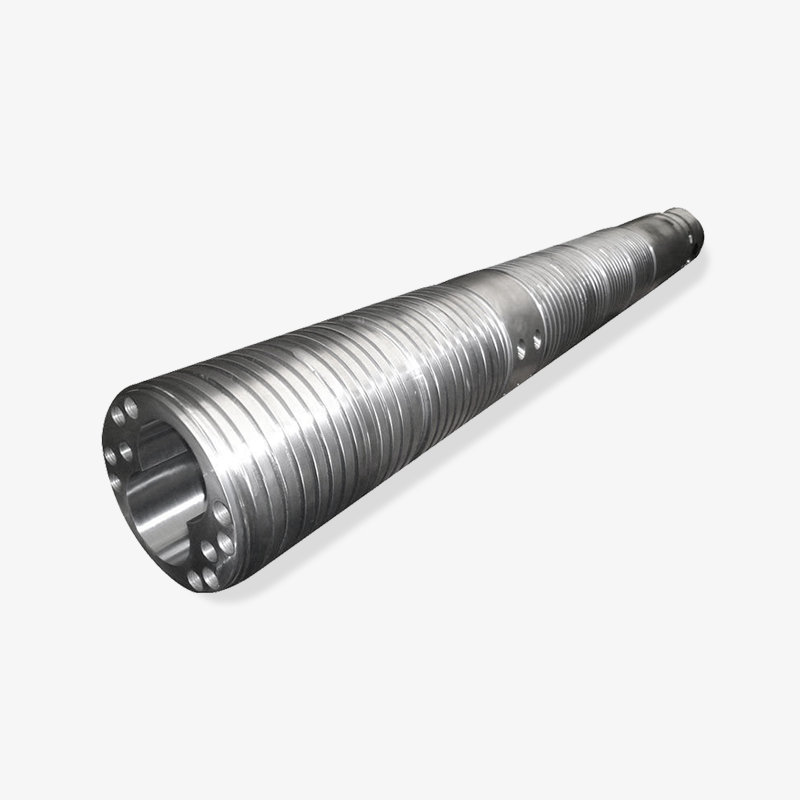
Винт: вращающееся сердцеВинт представляет собой вращающийся лопастной вал, выполняющий механическую работу. Его канал намеренно более глубокий на подающем конце и более мелкий по направлению к выпускному, создавая зоны подачи, сжатия и дозирования, которые транспортируют, плавят и перекачивают. Ключевые характеристики включают диаметр, соотношение длины к диаметру, степень сжатия и любые барьерные или смесительные секции. Винты изготавливают из легированной стали и закаливают азотированием или защищают биметаллической наплавкой, ведь неправильная металлургия превращает хорошую конструкцию в недолговечную. Серьезные поставщики разрабатывают геометрию винтов с учетом конкретного полимера, содержания наполнителя и давления напора для каждого применения. | Ствол: сосуд под давлением вокруг негоСтвол представляет собой неподвижный цилиндр, обернутый вокруг винта, и это нечто большее, чем просто труба. Его канал представляет собой поверхность износа, с которой сталкиваются кончики лопастей, поэтому он изготовлен либо из азотированной легированной стали, либо покрыт биметаллическим сплавом, полученным центробежным литьем для абразивных составов. Ленты нагревателя закреплены вокруг него в контролируемых зонах, охлаждение организовано там, где необходимо отводить тепло, а загрузочный карман на всасывающем конце охлаждается водой, чтобы материал продолжал транспортироваться, а не преждевременно плавиться. Состояние ствола и зазор в отверстиях фактически определяют потолок эффективности экструдера. |
Вокруг этой центральной пары полный экструдер дополняет системы, которые делают возможным непрерывное производство:
- Бункер и загрузочное отверстие, дозирующее гранулы, порошок или измельченный материал в шнековый канал, с охлаждаемым загрузочным отверстием для предотвращения закупоривания.
- Система привода, обычно состоящая из главного двигателя и коробки передач, рассчитанных на крутящий момент при низкой скорости шнека, с узлом упорного подшипника, который поглощает осевую нагрузку, создаваемую давлением напора.
- Зоны нагрева и охлаждения с ленточными или литыми нагревателями и вентиляторами или нагнетателями, каждая из которых управляется независимо вдоль ствола.
- Разрушительная пластина и сетчатый блок, которые отфильтровывают загрязнения из расплава, создают равномерное противодавление и защищают фильеру.
- Головка и переходник, которые придают расплаву окончательное поперечное сечение, будь то трубная головка, профильная фильера, кромка листа или пластина для гранулирования.
- Контрольно-измерительные приборы и средства управления, отслеживающие температуру зоны, скорость шнека, давление и температуру расплава, чтобы операторы могли поддерживать стабильный процесс.
Ключевой момент: винт и цилиндр работают как один согласованный обрабатывающий блок, поэтому их следует выбирать, приобретать и заменять вместе с совместимой геометрией и металлургией.
Как работает экструдер, этап за этапом
Тихая гениальность экструдера заключается в том, что одна вращающаяся часть выполняет транспортировку, плавление, смешивание и перекачку одним непрерывным движением, без возвратно-поступательного движения и без циклических циклов обработки партий. Для описания инженеры разделяют винтовой канал на функциональные этапы, и каждый этап напрямую влияет на то, что покупатель видит у матрицы.
- Транспортировка твердых веществ. Гранулы или порошок подаются в шнековый канал и выносятся вперед за счет трения о стенку ствола; Подающие втулки с канавками повышают эффективность транспортировки скользких материалов, таких как полиэтилен высокой плотности.
- Задержка и предварительный прогрев. Тепло, передаваемое внутрь из ствола, смягчает внешнюю поверхность твердого слоя, в то время как канал по-прежнему по большей части заполнен твердым материалом.
- Плавление. На стенке цилиндра образуется тонкая пленка расплава, которая сбрасывается в ванну расплава движущейся лопастью; сдвиг от вращающегося шнека обеспечивает большую часть энергии плавления на производственных скоростях.
- Прессование и гомогенизация. Глубина канала уменьшается, растущий бассейн расплава сжимает твердый слой, захваченный воздух выходит назад, а давление резко возрастает; Вентилируемые конструкции выделяют летучие вещества здесь, в зоне декомпрессии.
- Дозирование и перекачка. Неглубокая конечная секция гомогенизирует расплав и подает его при постоянном давлении и температуре, сглаживая колебания на входе перед головкой.
- Формовка штампов и калибровка. Расплав пересекает разделительную пластину и фильеру, занимает поперечное сечение фильеры, а затем калибруется и охлаждается на выходе с помощью вакуумных рукавов, калибраторов, воздушных колец или водяных бань.
Давление рассказывает историю всей машины. В бункере он близок к атмосферному, проходит через секцию сжатия и достигает максимума непосредственно перед матрицей, где фильтрующий пакет и сопротивление матрицы отталкиваются от шнека. Стабильный процесс — это процесс, в котором зона дозирования подает расплав при постоянном давлении и температуре, поскольку все последующие этапы, от калибровки вакуума на трубопроводе до контроля манометра на линии по производству пленки, зависят от этой консистенции.
Откуда на самом деле берется тепло, плавящее полимер? Новые покупатели часто полагают, что всю работу выполняют ленточные нагреватели, потому что это те детали, которые вы можете видеть зажатыми вдоль ствола. На самом деле приводной двигатель передает большую часть энергии плавления за счет вязкого сдвига, поскольку трение между твердым слоем, стенками цилиндра и расплавом преобразует механическую энергию в тепло. Распределение между внешним нагревом и внутренним сдвигом меняется в зависимости от скорости шнека, материала и размера машины. На кольце ниже показан баланс, обычно наблюдаемый на одношнековом экструдере среднего размера, работающем на типичной производственной скорости, причем цифры приведены в качестве иллюстрации, а не фиксированной спецификации.
Откуда берется энергия плавления в типичном одношнековом экструдере
Механический срез от привода (работа двигателя)
Внешние нагреватели ствола
Схематическое разделение для иллюстрации; Баланс меняется в зависимости от скорости шнека, материала и размера машины.
Кольцо выше несет в себе сообщение, которое удивляет многих покупателей, впервые покупающих товар: на скорости производства экструдер в значительной степени нагревается. Механическая работа двигателя преобразуется в тепло за счет сдвига между твердым слоем, расплавом и стенкой цилиндра, поэтому система привода является таким же нагревательным устройством, как и ленты нагревателя. Из этого следует несколько практических последствий. Во-первых, температурные зоны должны быть настроены как баланс, поскольку нагреватели, работающие на полную мощность, обычно указывают на то, что шнек не создает достаточного сдвига, а зоны, требующие постоянного охлаждения, указывают на слишком большой. Во-вторых, температура расплава, измеренная на адаптере, является лучшим индикатором реального состояния материала, чем заданные значения цилиндра. В-третьих, чувствительные к сдвигу материалы, такие как жесткий ПВХ, требуют геометрии и скорости шнеков, выбранных для ограничения вязкого нагрева, что является одной из причин, по которой машины с коническими сдвоенными машинами работают на умеренных скоростях. В-четвертых, тепловой баланс объясняет, почему изменение производительности в зависимости от скорости шнека не является совершенно линейным. В-пятых, это объясняет разницу в эффективности между машинами, поскольку изношенный шнек и цилиндр с чрезмерным зазором перерабатываются внутри и теряют киловатт-часы. В-шестых, это объясняет, почему охлаждение загрузочной горловины никогда не является обязательным, поскольку слишком раннее образование там расплава вызывает закупоривание и прерывание транспортировки. В-седьмых, объясняется процедура запуска: зоны доводятся до температуры до начала вращения шнека, поэтому ранний сдвиг не действует на холодный, жесткий полимер. Относитесь к лентам нагревателя как к отделке, а не как к основному источнику плавления, и многие проблемы в работе станет гораздо легче диагностировать.
Ключевой момент: на производственной скорости экструдер в основном нагревается за счет механического сдвига, поэтому геометрия шнека, размер привода и контроль температуры должны быть спроектированы вместе как единый тепловой баланс.
Основные типы экструдеров и где подходит каждый из них
Экструдер — это фамилия, и различия между его членами сводятся к трем вопросам: сколько вращаются шнеки, как они расположены и какое усилие сдвига и время пребывания обеспечивает конструкция. Приведенные ниже типы чаще всего используются при переработке пластмасс и резины, каждый из которых соответствует продуктам, которые он производит лучше всего.
Одношнековые экструдеры
Одношнековый экструдер — это «рабочая лошадка» отрасли и машина, которую большинство людей представляет себе, когда слышат это слово. Один шнек с лопастями вращается в гладком или рифленом цилиндре с контролируемой скоростью, плавя предварительно приготовленные гранулы и прокачивая их через фильеру. Его достоинствами являются простота, надежность, более низкая стоимость приобретения и простота обслуживания, поэтому он доминирует на линиях по производству труб, листов, пленок, профилей и гранулятов, построенных на основе однородных материалов. Реальный диапазон варьируется от нескольких килограммов в час в лабораторных машинах до более тысячи килограммов в час в установках большого диаметра. Рифленые секции подачи, барьерные шнеки и распределительные смесительные элементы расширяют возможности одного шнека.
Конические двухшнековые экструдеры
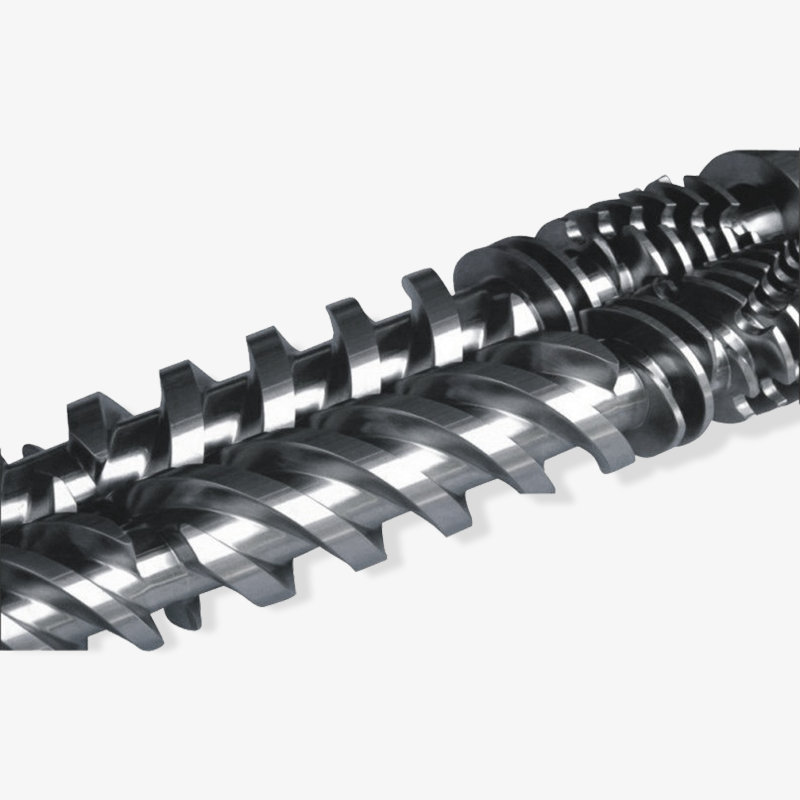
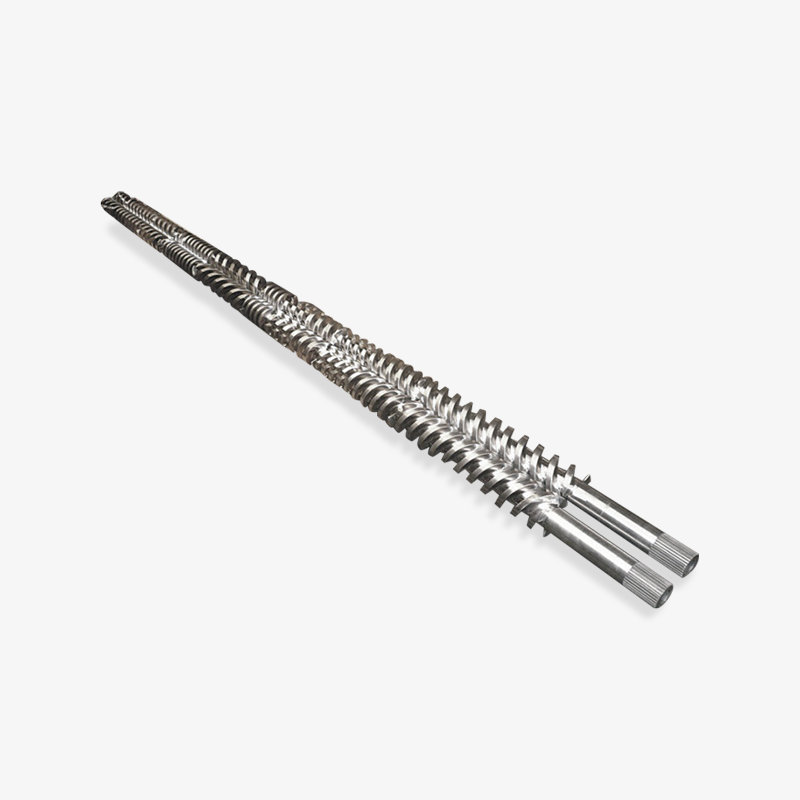
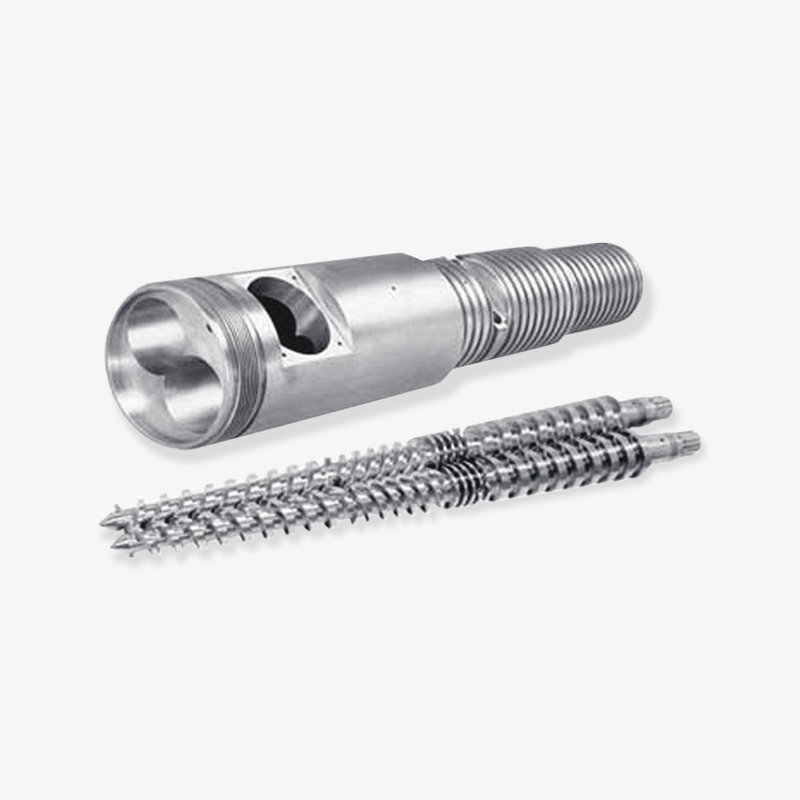
Конические двухшнековые экструдеры use two counter-rotating screws whose diameter tapers from a large feed end to a smaller discharge end. The taper is the design's signature: it provides deep, wide channels where powder must be grabbed and conveyed, then progressively compresses material as the channel narrows, all at modest screw speeds with high available torque. That combination makes conical twin machines the standard choice for extruding rigid PVC directly from dry powder blend into pipe, profile and board, with gentle shear that protects heat-sensitive formulations and stabilizer packages. Because the screws and barrels taper as matched pairs, replacement parts must be ordered as sets, which is precisely how we manufacture and supply them.
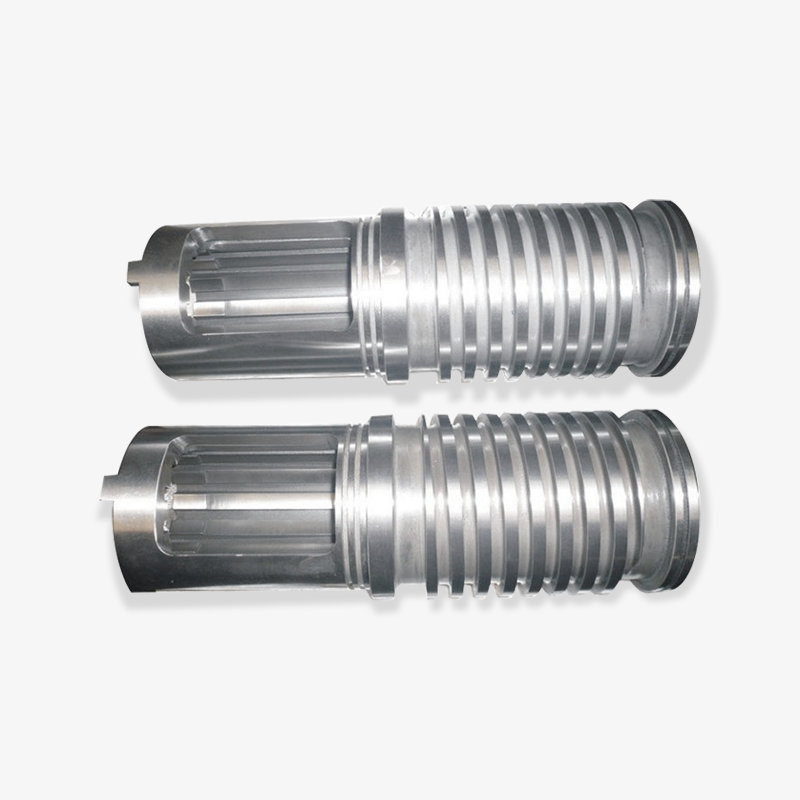
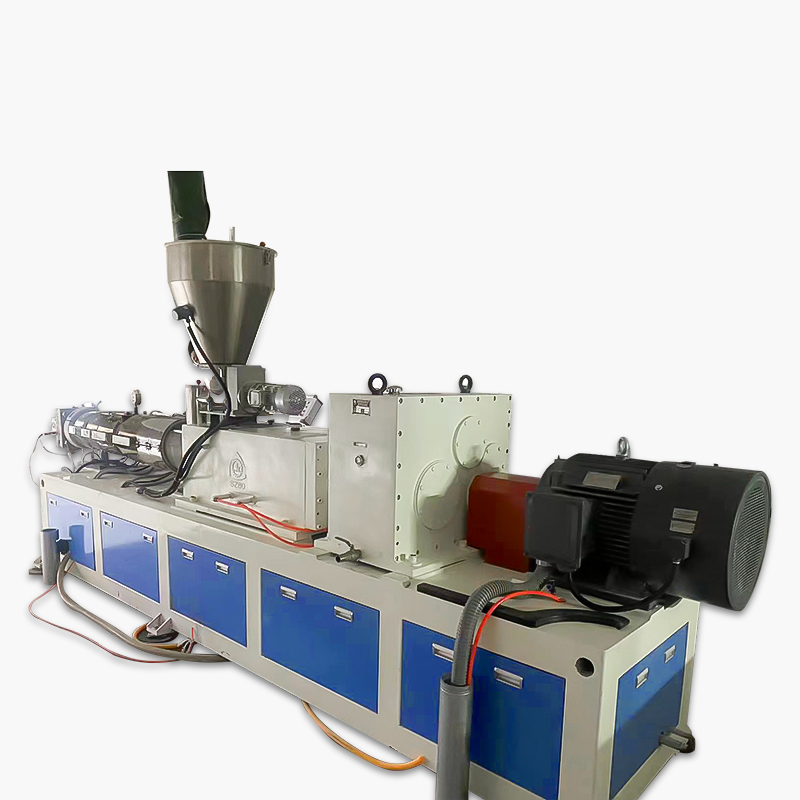 Конический двухшнековый экструдер для пластика Конический двухшнековый экструдер для пластика проходит через конструкцию шнека, обеспечивая полное смешивание и пластификацию материала в процессе экструзии, тем самым ... Посмотреть продукт →
Параллельные двухшнековые экструдеры
Параллельные двухшнековые экструдеры keep the same diameter along the full screw length, which leaves room for long process sections and higher screw speeds. Counter-rotating parallel machines push rigid PVC extrusion to higher outputs than conical designs, while co-rotating parallel machines dominate compounding, masterbatch and engineering polymer blends, where modular screw elements can be rearranged to knead, disperse, devolatilize and build pressure. Long length-to-diameter ratios, sometimes beyond 40:1, are common because each process task needs its own section of screw.
Планетарные шнековые экструдеры
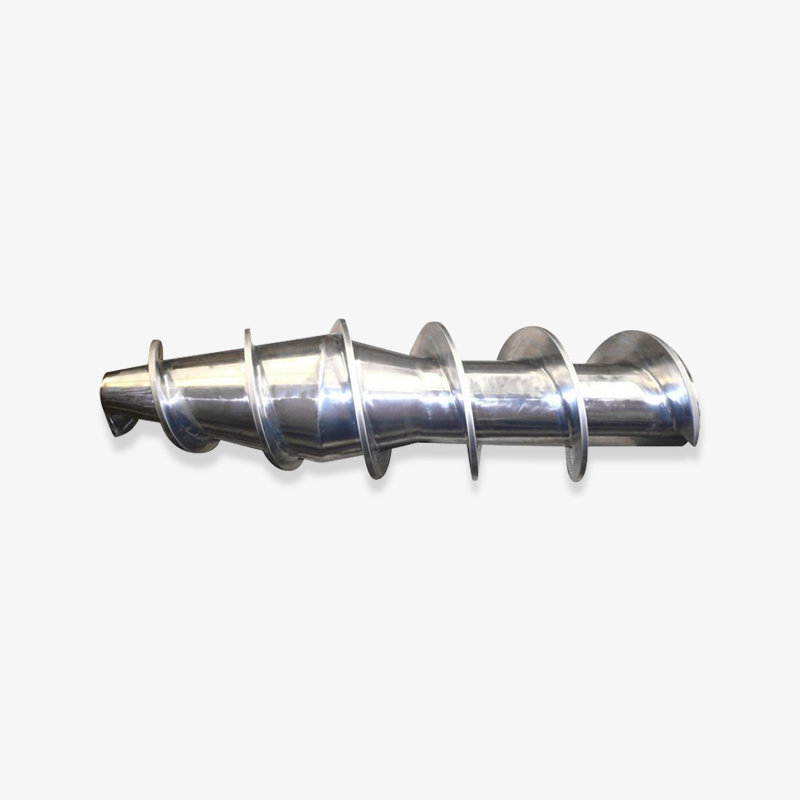
В планетарном шнековом экструдере главный приводной шнек несет кольцо свободно вращающихся планетарных шпинделей, которые катятся между лопастями шнека и зубчатой частью цилиндра. В этой концепции длина шнека заменяется площадью поверхности: материал распределяется тонкими слоями и непрерывно обрабатывается, что обеспечивает интенсивное перемешивание, быстрое удаление летучих веществ и превосходный контроль температуры в течение очень короткого периода обработки. Каландровая подача жесткого ПВХ и других термочувствительных компаундов является классическим применением, и конструкция одинаково ценится, когда рецептуры часто меняются.
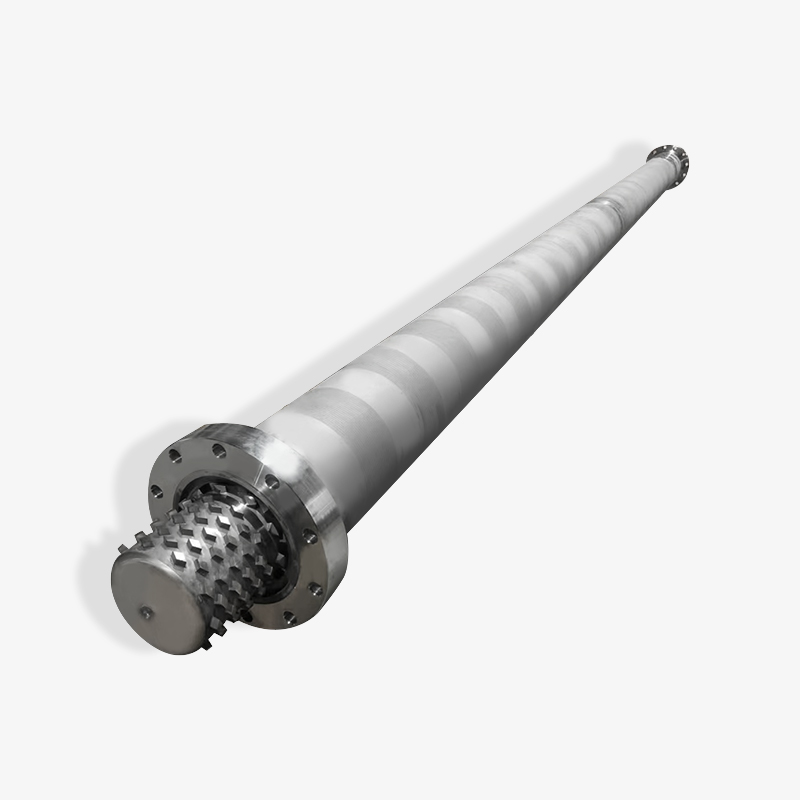
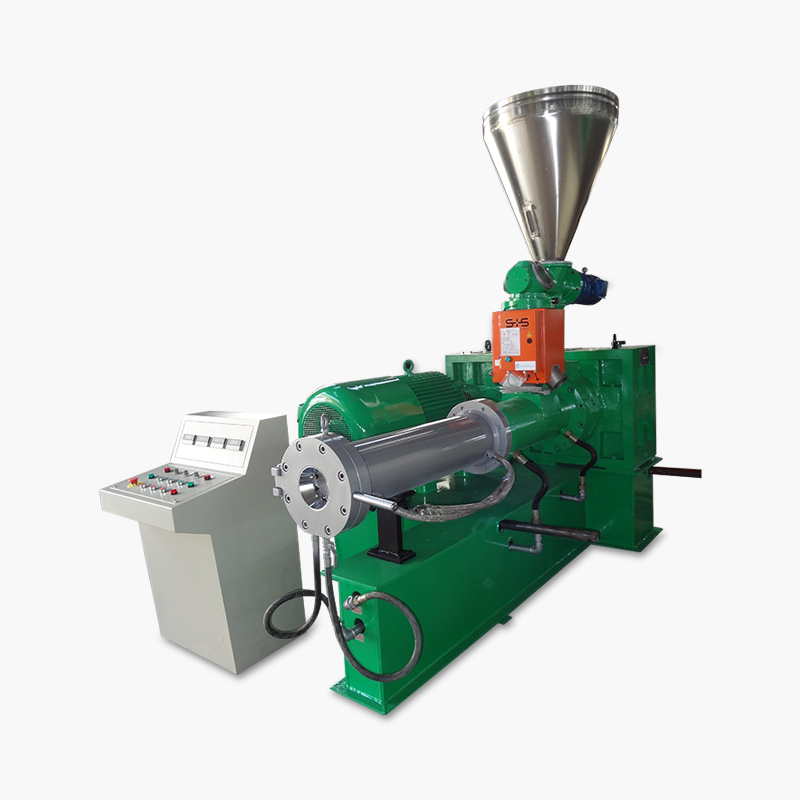 Планетарный шнековый экструдер для переработки пластмасс. Планетарный шнековый экструдер — это современное оборудование для переработки пластмасс, которое широко используется в переработке пластмассовых изделий и пищевой промышленности благодаря своей уникальной планетарной... Посмотреть продукт →
Резина и специальные экструдеры
Резиновые экструдеры применяют тот же принцип для производства эластомерных смесей с высокой вязкостью, как правило, с глубокими каналами, низкой скоростью шнека и конфигурациями с горячей или холодной подачей, производя профили, шланги, оболочки кабелей и преформы. Помимо полимеров, плунжерные экструдеры подают порционную загрузку пасты из ПТФЭ, и тот же принцип экструзии формирует керамику, пищевые продукты и даже алюминий. Это слово распространяется по отраслям, потому что основная идея — проталкивание материала через фигурное отверстие — универсальна, даже если у машин нет ничего общего.
| Тип | Винтовое расположение | Типичные вакансии | Практические преимущества |
|---|---|---|---|
| Одиночный винт | Один винтовой винт в гладком или рифленом стволе. | Труба, лист, пленка и профиль из предварительно приготовленных гранул. | Простой, надежный, экономичный и простой в обслуживании |
| Конический двухшнековый | Два конических винта, вращающихся в противоположных направлениях. | Жесткая ПВХ труба, профиль и плита из порошковых смесей. | Мощная подача порошка, высокий крутящий момент на низкой скорости, мягкий сдвиг. |
| Параллельный двойной винт | Два параллельных винта, вращающихся в противоположных или в одном направлении. | Высокопроизводительная экструзия ПВХ, компаундирование и маточная смесь | Длинная секция обработки, высокая производительность, гибкая конфигурация |
| Планетарный винт | Главный винт с орбитальными планетарными шпинделями | Каландровая подача и рецептура термочувствительных компаундов | Интенсивное перемешивание, большая рабочая поверхность, стабильная температура. |
| Резиновый экструдер | Одношнековый с глубоким каналом, теплая или холодная подача. | Резиновые профили, шланги и крышки кабелей | Работает с высоковязкими соединениями при контролируемой температуре. |
Почему соотношение L/D отличается в зависимости от конструкции
Как только покупатели начинают сравнивать типы, в каждом предложении повторяется одна характеристика: соотношение L/D, длина винта, деленная на диаметр винта. Более длинный шнек обеспечивает время пребывания для плавления, вентиляции и гомогенизации, а более короткий шнек экономит пространство, крутящий момент и стоимость. Каждый тип машины использует свой привычный диапазон, поскольку каждый из них по-разному балансирует эти требования. Столбики ниже показывают обычные инженерные диапазоны, а не абсолютные пределы, и отдельные конструкции могут выходить за их пределы. Прочитав таблицу выше, вы поймете, почему планетарная машина выглядит такой короткой, а двухвинтовая компаундная машина выглядит такой длинной.
Типичные диапазоны соотношения L/D шнека в зависимости от типа экструдера
Обычные инженерные диапазоны для сравнения; отдельные конструкции могут выходить за их рамки.
На графике выделяются три модели. Во-первых, параллельные сдвоенные шнеки, ориентированные на компаундирование, растягиваются до 48:1, поскольку для смешивания, диспергирования наполнителя, удаления летучих веществ и создания давления требуется отдельная часть длины шнека, поэтому модульная конструкция элементов так важна для этих машин. Во-вторых, конические сдвоенные шнеки обеспечивают эффективную пластификацию в пределах примерно от 12:1 до 20:1, поскольку конус выполняет большую часть работы по сжатию геометрически, позволяя машине надежно подавать порошок без длинной секции дозирования. В-третьих, планетарные конструкции находятся на очень коротком конце, поскольку интенсивность их смешивания зависит от контакта качения и обновления поверхности, а не от длины канала. Стандартные одиночные шнеки имеют соотношение примерно от 20:1 до 30:1, достаточно длинные, чтобы плавить и дозировать предварительно приготовленные гранулы, но при этом достаточно короткие, чтобы поддерживать разумные затраты и крутящий момент. Когда требуется вентиляция или удаление летучих веществ, отдельные шнеки увеличивают соотношение от 28:1 до 36:1, чтобы обеспечить возможность второго этапа обработки. Покупателям следует рассматривать эти диапазоны как отправную точку для обсуждения, а не как правило. Предлагаемое значение L/D, выходящее далеко за пределы обычного диапазона, является законным вопросом, который следует задать поставщику, поскольку оно влияет на осевую нагрузку, время пребывания, историю сдвига и, в конечном итоге, на цену. Это соотношение также влияет на производительность, поскольку более высокая производительность при одном и том же диаметре обычно приводит к использованию более длинных шнеков. Наконец, это касается и запасных частей, поскольку чем длиннее винт, тем больше площадь поверхности для закалки, шлифовки и проверки во время ремонта.
Ключевой момент: сначала выберите тип экструдера из материала и продукта, и позвольте соотношению L/D и геометрии шнека следовать из этого решения, а не сравнивать цифры по отдельности.
Конфигурации шнеков и стволов, о которых стоит знать перед покупкой
Между стандартной каталожной машиной и полностью заказной линией находится набор проверенных конфигураций, которые учитывают большинство реальных предложений. Знание словарного запаса облегчает сравнение предложений и помогает поставщику с первого раза предложить подходящее оборудование. На картах ниже описаны конфигурации, которые мы чаще всего комбинируем с шнеками и цилиндрами, и каждая из них существует для решения конкретной проблемы рецептуры или качества, а не для увеличения стоимости сама по себе.
Гладкоствольный ствол
Стандартный экономичный выбор. Он хорошо подходит для большинства пеллет, его легче всего чистить и проверять, и он служит основой для сравнения всех остальных вариантов.
Рифленая секция подачи
Продольные канавки в подающей втулке врезаются в скользкий полиэтилен высокой плотности и полипропилен, повышая эффективность транспортировки и стабилизируя производительность. Это требует серьезного охлаждения подающего кармана и износостойких канавок.
Вентилируемый двухступенчатый ствол
Зона декомпрессии и вакуумный порт удаляют влагу, летучие вещества и захваченный воздух. Обычно применяется для переизмельченных ПЭТ, АБС и наполненных компаундов, где предварительная сушка затруднена.
Биметаллический ствол
Канал имеет гильзу из сплава, отлитого центробежным способом, твердость которого намного выше азотированной стали. Ответ по умолчанию для стеклонаполненных компаундов, а также абразивных или коррозийных составов.
Азотированные шнек и цилиндр
Газовое азотирование упрочняет поверхность легированной стали при умеренных затратах. Разумное увеличение срока службы по сравнению с обычными обработанными деталями для эксплуатации общего назначения.
Барьер и смесительные шнеки
Барьерные перегородки отделяют твердые частицы от расплава, поэтому плавление остается стабильным на высокой скорости, а секции распределительного и дисперсионного смешивания завершают диспергирование цвета и наполнителей.
Эти варианты свободно комбинируются. Вентилируемый одношнековый шнек с рифленой подачей, работающий из стеклонаполненного нейлона на биметаллическом цилиндре, является обычной спецификацией на заводах по производству компаундов, в то время как комплект с азотированным гладким отверстием остается разумным выбором для ненаполненных полиолефиновых труб. Решающие факторы всегда одни и те же: насколько абразивен состав, сколько влаги или летучих веществ он содержит и насколько чувствителен к сдвигу полимер.
Ключевой момент: выбор конфигурации, такой как рифленая подача, вентиляция, биметаллическая футеровка и шнековая металлургия, должен определяться абразивностью, влажностью и чувствительностью к сдвигу, а не привычками или параметрами каталога по умолчанию.
Что делают экструдеры: применение в различных материалах
Список продуктов, выходящих из матрицы экструдера, длинный и напрямую связан с указанными выше типами машин. В области пластмасс экструзионные линии производят трубы и фитинги, оконные и дверные профили, листы для термоформования, выдувные и литые пленки, покрытия для проводов и кабелей, а также компаундирование или гранулирование цветных, наполненных и переработанных материалов. Каждое семейство продуктов ориентировано на разные части машины: линии трубопроводов делают упор на постоянное давление напора, линии по производству пленки – на однородность температуры расплава, а линии компаундирования – на устойчивость к смешиванию и износу.
Отдельного упоминания заслуживает экструзия пенопласта, поскольку она выворачивает машину наизнанку. При переработке вспененного полиэтилена, или ЭПЭ, шнек и цилиндр должны работать с полимером в сочетании с физическим вспенивающим агентом, контролируя зародышеобразование и расширение с соблюдением жесткого температурного режима, а геометрия шнека заметно отличается от стандартной конструкции транспортировки. Бревна пенопласта EPE затем разрезаются и превращаются в упаковочные профили, изоляционный и наполнительный материал, одну из самых требовательных ниш в экструзии, где температурные зоны ствола и конструкция шнека напрямую определяют качество продукции.
 Шнековый цилиндр для экструзии пены EPE Шнековый цилиндр для экструзии пенопласта EPE предназначен для эффективного и стабильного производства высококачественной продукции из EPE. В стволе используется передовая технология шнековой экструзии... Посмотреть продукт →
Экструзия резины также работает непрерывно, формируя строительные и автомобильные уплотнения, шланги и оболочки кабелей из высоковязких компаундов на специальных резиновых шнеках. И за пределами мира полимеров применяется то же определение: экструдеры вздувают легкие закуски, формируют керамические кирпичи и подложки катализаторов и прессуют нагретые алюминиевые заготовки через профильные штампы. Слово распространяется по отраслям, потому что принцип проталкивания материала через фасонное отверстие является универсальным, даже если у оборудования нет ничего общего.
Ключевой момент: от труб из ПВХ до пенопласта EPE и резиновых уплотнений, определение экструдера остается прежним, но для каждого применения требуется своя геометрия шнека, материал цилиндра и температурный профиль.
Слово Экструдер в 3D-печати
Если поискать сегодня слово «экструдер», то рядом с промышленным появится совсем другая машина: экструдер 3D-принтера с нитью. При производстве плавленых нитей экструдер представляет собой модуль, который захватывает нить и подает ее к соплу. Он разделяется на холодный конец — шестерни с приводом от двигателя, которые толкают нить, и горячий конец — нагретый блок и сопло, которые плавят ее. В конструкциях с прямым приводом шестерни устанавливаются непосредственно над горячим концом, в то время как в других конструкциях нить проталкивается через короткую трубку от удаленно установленного двигателя — схема, которая жертвует отзывчивостью в пользу более легкой печатающей головки.
Связь с промышленной экструзией реальна, но ее легко переоценить. Оба устройства проталкивают расплавленный материал через фигурное отверстие, поэтому основной принцип действительно общий. Масштаб не тот: настольный экструдер подает граммы в час через сопло размером в доли миллиметра, тогда как промышленный экструдер подает килограммы в час через механически обработанную матрицу, где шнек и цилиндр плавят внутри контролируемого цилиндра. Когда покупатели ищут определения, им полезно знать, какая машина описана на странице, поскольку компоненты, поставщики и логика покупки совершенно разные.
Ключевой момент: в 3D-печати экструдер называет небольшой модуль подачи нити, а в промышленности — всю машину непрерывного действия; Общая идея заключается в том, что расплав вытесняется через фигурное отверстие.
Покупка экструдера или его основных частей: что определить в первую очередь
Большинство задержек с ценами связано с отсутствием определений на стороне покупателя, а большинство ранних сбоев — с обходными пути со стороны поставщика. В двух столбцах ниже резюмируется разговор, который мы пытаемся вести с каждым OEM-производителем и конечным пользователем, прежде чем в предложении появятся цифры. Они одинаково применимы независимо от того, приобретается ли машина в сборе, запасной комплект шнеков и цилиндров или отдельный компонент для существующей линии.
Определите, прежде чем запрашивать предложение
| Проверьте перед выбором поставщика
|
Глубина поставщиков имеет большее значение в этой отрасли, чем в большинстве других. Производитель шнеков и цилиндров, основанный в 1990 году в Чжоушане, Китай, с производственными площадями более 10 000 квадратных метров и штатом сотрудников более 60 человек, может обрабатывать планетарные, конические сдвоенные, параллельные сдвоенные и одношнековые комплекты, биметаллические компоненты, шнеки для литьевых машин и шнеки для резиновых экструдеров на одном и том же этаже, а также предлагать как отдельные детали, так и полные комплекты. Опыт экспорта на такие рынки, как США, Германия, Дубай, Вьетнам и Таиланд, также говорит о чем-то практическом: поставщик привык к документации, упаковке и общению через границы. Независимо от того, покупаете ли вы в качестве OEM-производителя, конечного пользователя или оптового продавца, именно глубина производства превращает чертеж в рабочую деталь.
Ключевой момент: сначала определите материал, производительность и матрицу, а затем выберите поставщика, чье собственное производство шнеков и цилиндров может документировать твердость, геометрию и своевременную доставку.
Износ, техническое обслуживание и срок службы шнеков и цилиндров
Износ экструдера не является дефектом; это предсказуемая стоимость выполнения работы. Доминируют три механизма. Абразивный износ происходит из-за стекловолокна, карбоната кальция и переточки, очищающих кончики лопастей и канал ствола. Адгезивный износ возникает при контакте металла шнека и цилиндра друг с другом под высоким давлением и тонкой смазкой, часто вблизи зоны сжатия. Коррозионное воздействие следует за химическими веществами, которые выделяют агрессивные побочные продукты, как это делают некоторые составы ПВХ и фторполимеров. Таким образом, формула, выбранная на этапе покупки, заранее прописывает большую часть графика технического обслуживания.
Симптомы износа достаточно постоянны, чтобы обучить их любому оператору. Выходной сигнал смещается вниз при постоянной скорости шнека. Температура расплава повышается, поскольку расплав циркулирует по изношенным скребкам, а не движется вперед. Давление становится нестабильным, цвет меняется между партиями, а там, где застойный материал находится в увеличенных зазорах, появляются темные пятна. Плановая проверка, в ходе которой измеряется диаметр отверстия и наружный диаметр шлица, превращает эти наблюдения в цифры, и сравнение их с исходными чертежами показывает, сколько именно осталось в наборе.
Когда цифры пересекают практический предел, принимается решение о восстановлении или замене. Полетные поверхности иногда можно восстановить и повторно отшлифовать, а изношенный азотированный ствол можно заменить на биметаллический в качестве модернизации, а не замены на аналогичный. Поскольку винт и цилиндр изнашиваются как пара, разумной практикой является замена их согласованным комплектом с восстановлением зазора в соответствии со спецификацией, а также сохранение запасного комплекта для критических линий, чтобы событие износа превращалось в плановую замену, а не в незапланированный простой. Ежедневные привычки также имеют значение: никогда не запускайте шнек на холодном стволе, правильно продувайте при выключении, своевременно заменяйте сетчатые пакеты и следите за давлением плавления, чтобы износ был виден скорее, чем обнаружен.
Ключевой момент: износ измерим и предсказуем, поэтому отслеживайте производительность, давление и зазор и планируйте замену винта и цилиндра как плановое техническое обслуживание, а не как аварийную ситуацию.
Часто задаваемые вопросы об экструдерах
Как вы определяете экструдер простыми словами?
Экструдер — это машина, которая берет сырье, плавит и сжимает его с помощью вращающегося шнека внутри нагретой бочки и проталкивает его через формованную матрицу для формирования непрерывного продукта, такого как труба, пленка, лист или гранулы. Процесс является непрерывным, и машина построена на основе пары шнек и цилиндр, которая выполняет транспортировку, плавку и перекачку.
Экструдер — это то же самое, что термопластавтомат?
Нет. Машина для литья под давлением пластифицирует материал с помощью шнека, а затем впрыскивает отдельные порции в закрытую форму, циклически переключаясь между дозированием, впрыском, упаковкой и охлаждением. Экструдер непрерывно работает против матрицы. Обе технологии имеют общую конструкцию шнека и цилиндра, поэтому компоненты для обеих часто поставляются одним и тем же производителем.
Что выбрать: одношнековый или двухшнековый экструдер?
Начните с материала и продукта. Предварительно приготовленные гранулы, имеющие форму трубы, листа или пленки, обычно лучше и экономичнее перерабатываются на одном шнеке. Порошок ПВХ, высоконаполненные рецептуры и задачи компаундирования отдают предпочтение двухшнековым конструкциям: конические сдвоенные машины для жестких профилей ПВХ и труб из порошка, а также параллельные сдвоенные машины для более высокой производительности и компаундирования.
Почему изнашиваются шнеки и стволы и когда их следует заменять?
Доминируют три механизма: истирание от наполнителей и перешлифовки, адгезионный износ от контакта с металлом под высоким давлением и коррозия от некоторых химических веществ. Следите за падением производительности при постоянной скорости шнека, повышением температуры расплава и нестабильным давлением. Если зазор между отверстием и полетом превышает допустимые пределы, отремонтируйте или замените винт и цилиндр согласованным комплектом, чтобы восстановить расчетный зазор.
Может ли один экструдер обрабатывать разные полимеры?
В пределах. Шнек общего назначения допускает использование семейства аналогичных материалов, но производительность и качество расплава страдают, когда геометрия, степень сжатия и соотношение L/D не подходят для полимера. Операции, которые переключаются между очень разными материалами, обычно заказывают отдельные комплекты шнеков и цилиндров для каждого, что обходится дешевле, чем отходы и время простоя несоответствующего процесса.
Что следует проверить при выборе производителя или поставщика шнека и цилиндра?
Ищите возможности собственной механической обработки, термообработки, такой как азотирование, и биметаллического литья; документированные сертификаты материала и твердости; поддержка проектирования пользовательской геометрии; и опыт экспорта с обслуживанием запасных частей. Поставщик, который может производить отдельные компоненты и полные комплекты, также будет оказывать вам лучшую поддержку на протяжении всего срока службы машины.
Ключевой момент: большинство вопросов об экструдерах сводятся к одному и тому же трио материалов, продукта и стратегии износа, поэтому ответьте на эти три вопроса, прежде чем сравнивать цены.
Сопутствующие ресурсы по экструдерам
Вышеупомянутые темы лишь поверхностно касаются разработки экструдеров. Для читателей, планирующих покупку, модернизацию или программу запасных частей, два ресурса с нашего сайта могут быть более глубокими: обзор компании и продукции, лежащей в основе шнеков, цилиндров и машин, упомянутых в этом руководстве, а также техническая статья о технологии параллельных двухшнековых винтов, описанная в разделе типов.
- Zhoushan Microwave Screw Machinery Co., Ltd.: обзор компании и полный ассортимент продукции шнеков, бочек и экструдеров
- Как параллельная двухшнековая технология обеспечивает эффективное смешивание, транспортировку и обработку материалов
Ключевой момент: страницы продуктов и технические статьи по этим ссылкам расширяют все вышеперечисленное, от геометрии шнека до полной поставки экструдера.
Проще говоря, экструдер — это машина непрерывного плавления и формования, и его настоящая индивидуальность заключена в паре шнека и цилиндра, лежащей в его основе. Покупатели, которые придерживаются этого факта, делают лучший выбор на каждом этапе: они сравнивают машины по возможностям обработки, выбирают компоненты, соответствующие их рецептуре, и рассматривают износ как запланированные затраты, а не как сюрприз.
Если вы прямо сейчас определяете проект экструдера, будь то новая линия, реконструкция или запасной комплект шнеков и цилиндров, наша команда инженеров может превратить ваши данные о материале, производительности и штампах в конкретную спецификацию, от чертежа до доставки. Это работа, которую мы выполняем с 1990 года для OEM-производителей экструдеров и заводов по производству пластмасс на нескольких континентах, и это остается кратчайшим путем от приведенного выше определения к машине, которая зарабатывает себе на жизнь.
Ключевой момент: определение простое, но именно спецификация создает ценность; обсудите данные о материале, производительности и штампе, и за ними последует правильный экструдер.
Выбранный дисплей подшипника
 浙公网安备 33090202000520 号
